Une poutre en I est une section en acier de construction avec une section transversale en forme de I : deux ailes parallèles reliées par une seule âme verticale. C'est la définition en une ligne. Tout le reste dans une description de travail - profondeur, largeur de bride, épaisseur de l'âme et de la bride, qualité, longueur et rectitude - existe parce que la forme à elle seule ne dit pas à un fraiseur, un dessinateur ou un soudeur quoi en faire.
La plupart des personnes recherchant une description de poutre en I ont besoin de l'une des quatre choses suivantes : une définition simple pour une note de dessin ou une soumission, une désignation de taille qu'ils peuvent réellement commander, un moyen de distinguer une poutre laminée à chaud d'une poutre soudée, ou une courte liste de contrôle de détails à vérifier avant que l'acier ne soit accepté. Les sections ci-dessous les reprennent dans l’ordre et gardent les chiffres concrets.
La réponse courte : décrivez une poutre en I avec six éléments : profondeur, largeur de bride, épaisseur d'âme, épaisseur de bride, longueur et qualité d'acier. "IPE300, S355JR, 12 m, EN 10365" est une description. « Poutre en I de 200 x 100 » est un surnom.
Qu'est-ce qu'une poutre en I ? Définition et anatomie
Une poutre en I est symétrique par rapport aux deux axes et concentre le matériau dans les ailes, là où la contrainte de flexion est la plus élevée. En raison de cette répartition, une poutre en I supporte plusieurs fois la charge de flexion d'une barre rectangulaire solide de même poids et de même profondeur - et ce simple fait explique pourquoi le profilé survit dans presque toutes les structures en acier jamais construites.
Six mesures définissent la section. Ils apparaissent dans chaque catalogue de moulin et dans chaque description digne d'être écrite.
| Élément | Symbole commun | Ce qu'il contrôle |
|---|---|---|
| Profondeur | j ou h | Hauteur hors tout de la section ; détermine la capacité de flexion et la hauteur libre laissée lors d'une accumulation de plancher. |
| Largeur de bride | petit ami ou b | Largeur des plaques supérieure et inférieure ; détermine la stabilité latérale et l'espace dont dispose une connexion boulonnée ou soudée. |
| Épaisseur de l'âme | deux | Une âme mince est légère et efficace, mais le cisaillement et le flambement local commencent à régir la conception. |
| Épaisseur de la bride | tf | Régit la flexion locale, le roulement des boulons et la profondeur disponible pour toute préparation de soudure. |
| Rayon de racine | r | Le congé où l'âme rencontre la bride ; définit la distance libre pour les boulons et l'espace qu'une torche de soudage peut atteindre. |
| Longueur | L | Les longueurs de broyeur commandées sont indiquées en mètres ou en pieds ; la découpe, le chaperon et le perçage modifient la longueur livrée et non la section. |
Poutre en I, poutre en H et à larges brides : même famille, proportions différentes
"I-beam" et "H-beam" ne sont pas deux produits différents. Ils décrivent la même famille de formes ; le nom vous indique généralement la largeur des brides par rapport à la profondeur. Une section profonde avec des ailes étroites ressemble à un I majuscule, et l'élargissement des ailes vers la profondeur transforme le même profil en quelque chose qui ressemble à un H majuscule. Les codes et les catalogues d'usines ont donné des noms différents aux deux extrêmes, et c'est de là que vient l'essentiel de la confusion sur les dessins.
Trois choses changent à mesure que les ailes s'élargissent : la rigidité latérale de la poutre, la masse pour une profondeur donnée et les détails de connexion qui s'adapteront physiquement.
| Nom | D'où ça vient | Style de bride | Utilisation typique |
|---|---|---|---|
| Poutre en I (générique) | Industrie générale, anciennes formes américaines en « S » | Brides étroites, parfois coniques | Rénovations, petits monorails, encadrement léger |
| Forme W à large bride | AISC / ASTM A6, Amérique du Nord | Brides parallèles, larges par rapport à la profondeur | Charpentes, colonnes, poutres de plancher |
| IPE | EN 10365, Euronormee | Brides parallèles, étroites et légères | Charpente générale, bâtis de machines |
| HEA / HEB / HEM | Euronorm | Brides larges, augmentant le poids et l'épaisseur des parois | Colonnes, charpentes lourdes, structures de grue |
| HW/HM/HN | GB/T 11263, Chine | HW large, HM moyen, HN étroit | Construction métallique pour projets nationaux, asiatiques et d'exportation |
| Forme en H (JIS) | Japon | Brides parallèles, similaires aux brides larges | Cadres, supports, fabrication générale |
Comment lire une désignation de taille de poutre en I
Une désignation est un code de forme plus un ou deux chiffres, et il ne s'agit jamais de la spécification complète. W12x26 signifie une forme en W nominalement de 12 pouces de profondeur et pesant 26 livres par pied. IPE 300 signifie un profil en I à brides parallèles de 300 millimètres de profondeur. HEB200 signifie une section en H lourde à larges brides de 200 millimètres de profondeur. Dans tous les cas, le nombre nominal est proche – mais pas exactement – de la dimension réelle, et c'est la masse, et non la profondeur, que vous payez.
| Désignation | Profondeur | Largeur de bride | Épaisseur de l'âme | Épaisseur de la bride | Messe |
|---|---|---|---|---|---|
| W12x26 (AISC) | 310 millimètres | 165 millimètres | 5,8 mm | 9,7 millimètres | 38,7 kg/m |
| L12x40 | 303 millimètres | 203 millimètres | 7,5 mm | 13,1 millimètres | 59,5 kg/m |
| IPE200 | 200 millimètres | 100 millimètres | 5,6 mm | 8,5 mm | 22,4 kg/m |
| IPE 300 | 300 mm | 150 millimètres | 7,1 mm | 10,7 mm | 42,2 kg/m |
| HEB 200 | 200 millimètres | 200 millimètres | 9,0 millimètres | 15,0 millimètres | 61,3 kg/m |
| HN400x200 | 400 millimètres | 200 millimètres | 8,0 millimètres | 13,0 millimètres | 66,0 kg/m |
Deux règles évitent la plupart des erreurs de commande. Premièrement, les désignations impériales citent une profondeur nominale et la masse réelle par pied : la profondeur réelle sur la seule série W12 s'étend sur environ 45 mm, d'environ 303 mm à environ 348 mm. Deuxièmement, les désignations métriques donnent la profondeur exacte (l'IPE 300 a une profondeur de 300 mm), mais il faut encore vérifier l'épaisseur des parois, et deux profils de même profondeur peuvent différer de près de trois fois en poids.
Longueurs standard, nuances d'acier et tolérances
Une commande qui indique uniquement « poutre en I, 12 m » équivaut à l'achat d'une forme d'une résistance inconnue, d'une rectitude inconnue et d'une paperasse inconnue. La longueur, la nuance et la tolérance doivent être spécifiées ensemble, car c'est ainsi qu'une usine lit la demande.
Les usines roulent jusqu'à 6 m, 12 m et parfois 15 à 18 m, tandis que les marchés impériaux citent entre 20 et 40 pieds. Douze mètres est le compromis habituel entre moins d'épissures et les limites du transport routier, et c'est la longueur autour de laquelle la plupart des expéditions d'exportation sont planifiées.
Quatre grades apparaissent sur la plupart des dessins :
- ASTM A36 — Rendement de 250 MPa, facile à souder, courant en Amérique du Nord pour la charpente légère et la fabrication générale.
- ASTM A992 ou A572 Gr. Rendement de 50 à 345 MPa ; A992 est la qualité standard en forme de W pour les charpentes de construction.
- EN 10025-2 S355JR ou S355J2 — Rendement de 355 MPa, avec les suffixes JR et J2 indiquant la résistance aux chocs Charpy pour un service à froid.
- GB/T 1591 Q355B — la qualité chinoise courante, souvent doublement certifiée EN ou ASTM pour les projets d'exportation.
Trois tolérances sont à l'origine de la plupart des disputes sur chantier : la cambrure (l'arc vertical), le balayage (l'arc horizontal) et le vrillage. Une limite typique pour les larges brides est de 1/8 po pour 10 pieds de longueur, soit environ 0,1 pour cent, ce qui signifie qu'une poutre de 12 m peut légalement s'incliner d'environ 12 mm et quand même passer. Les tolérances de bride hors d'équerre et de longueur sont à nouveau des limites distinctes. Si la poutre doit reposer à plat sur une platine ou s'aligner avec une épissure, mettre la classe de rectitude sur la commande plutôt que de la découvrir en magasin.
Laminé à chaud ou soudé ? La description vous l'indique
Une description qui dit « en forme de W laminée à chaud », « IPE » ou « HEB » signifie que la poutre est sortie d'un laminoir en une seule pièce. Une description qui dit « poutre en tôle soudée », « poutre constituée » ou « section en H fabriquée » signifie que les brides et l'âme ont été découpées dans une tôle et assemblées par soudage. La fabrication soudée permet d'obtenir des profondeurs non standard, des brides très épaisses et des pièces uniques plus longues ou plus lourdes que ce que permet n'importe quel programme de laminage.
Les poutres soudées transfèrent le contrôle qualité vers l'atelier. L'âme doit être placée d'équerre par rapport aux brides avant le pointage, l'apport de chaleur doit être contrôlé afin que les âmes minces ne se courbent pas, et le joint doit être soudé à plat, avec la poutre tournée pour que la soudure soit horizontale. Sur les longs assemblages âme-bride, cette soudure tournante et mobile est normalement réalisée avec une tête à arc immergée transportée sur un chariot. Les magasins qui le font en volume s'orientent vers soudage automatisé pour grandes structures métalliques non seulement pour la rapidité, mais aussi parce qu'une soudure manuelle le long d'un joint de 12 m est presque impossible à répéter.
Systèmes de soudage de colonnes et de flèches maintenez la tête de la torche à un angle fixe pendant que le chariot s'étend sur toute la longueur du faisceau, ce qui permet en premier lieu d'obtenir un cordon constant et un apport de chaleur prévisible.
 Système de soudage de colonnes et de flèches SAW pour joints longs Une colonne et une flèche de soudage à l'arc submergé qui positionnent la torche avec précision pour obtenir des cordons homogènes sur des plaques épaisses et de longs joints longitudinaux. Voir le produit →
Positionnement : l'étape que la plupart des descriptions oublient
Souder une poutre en place fonctionne pour des pièces courtes. Pour tout ce qui est lourd ou qui nécessite une soudure effectuée au-dessus de la tête, la soudure doit être tournée de manière à ce que le joint soit plat et que l'opérateur ne lutte pas contre la gravité. Il s'agit d'un problème de positionnement plutôt que d'un problème de soudage, et il est normalement résolu avec un positionneur ou un dispositif de rotation adapté à la charge et au centre de gravité décalé.
Deux nombres déterminent la machine : la masse de la construction soudée et la distance entre son centre de gravité et le centre de la table ou des rouleaux. Un positionneur évalué à 5 t contenant une soudure de 5 t dont le centre de gravité est décentré de 800 mm voit un moment de renversement qui n'a rien à voir avec la seule capacité de charge. Le couple de rotation, la méthode de serrage et la planéité de la surface de montage doivent tous être vérifiés ensemble, idéalement avant la pose de la première soudure.
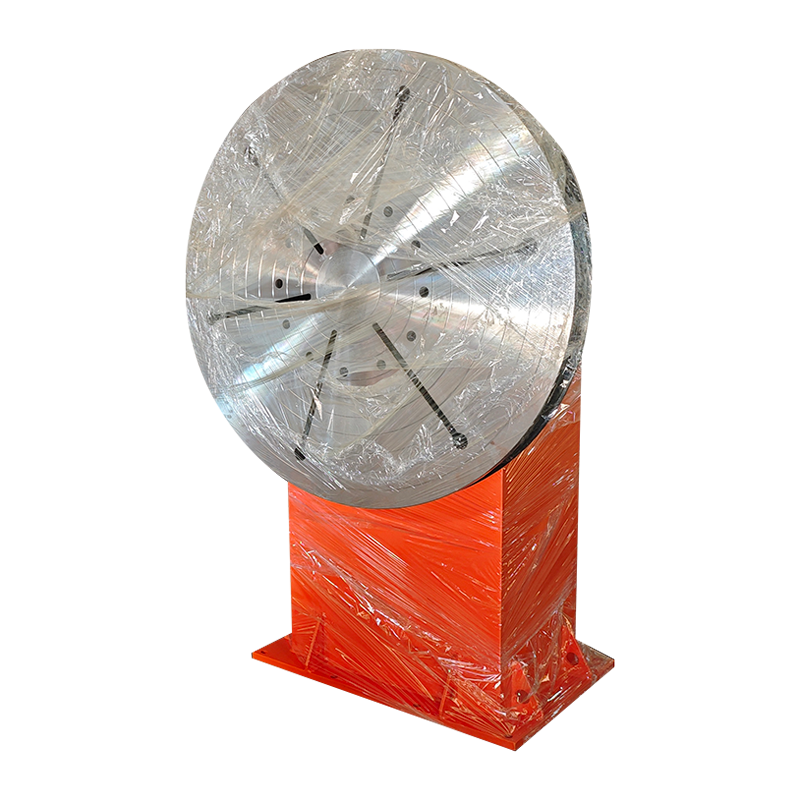 Positionneurs de soudage à double colonne pour les grandes fabrications lourdes Deux supports coordonnés avec rotation VFD et levage à vitesse constante pour les pièces volumineuses, lourdes ou irrégulières jusqu'à 10 à 200 tonnes. Voir le produit →
Où les poutres en I sont utilisées
Les poutres en I sont choisies partout où une structure doit supporter une flexion sur une portée avec le moins d'acier possible, ce qui couvre la majeure partie de l'environnement bâti.
- Charpentes de bâtiment – poutres de plancher, colonnes et mezzanines
- Ponts — longerons, contreventements et ouvrages temporaires
- Poutres de roulement de grue, voies de monorail et cadres de levage
- Bases de machines, skids et bâtis d'équipements industriels
- Remorques, châssis et structures de transport
- Éléments internes des éoliennes : cadres de nacelle, plates-formes de tour et supports internes
- Portiques de convoyage, rayonnages et structures de stockage
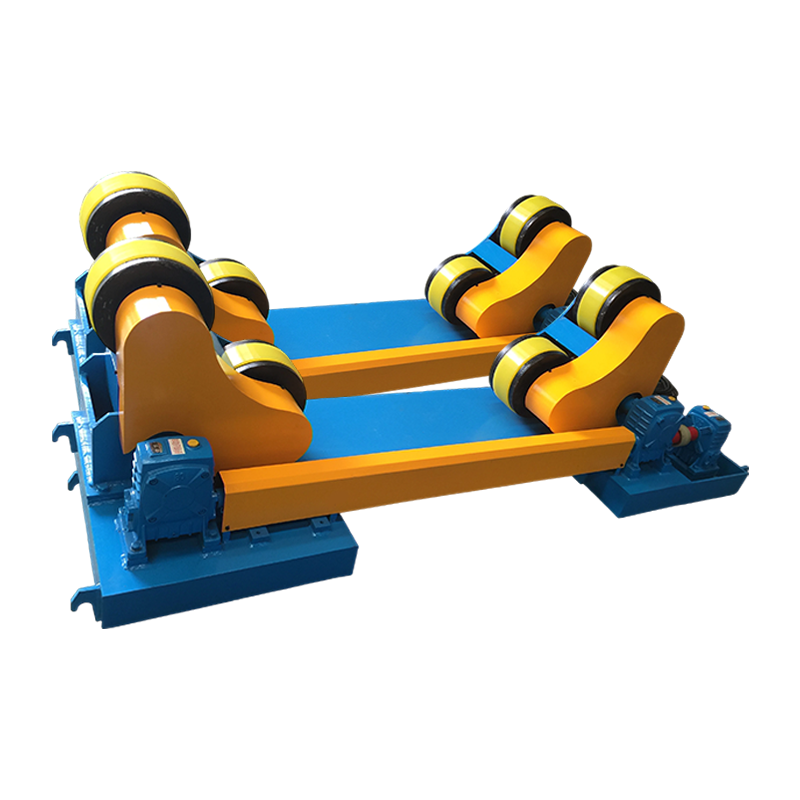
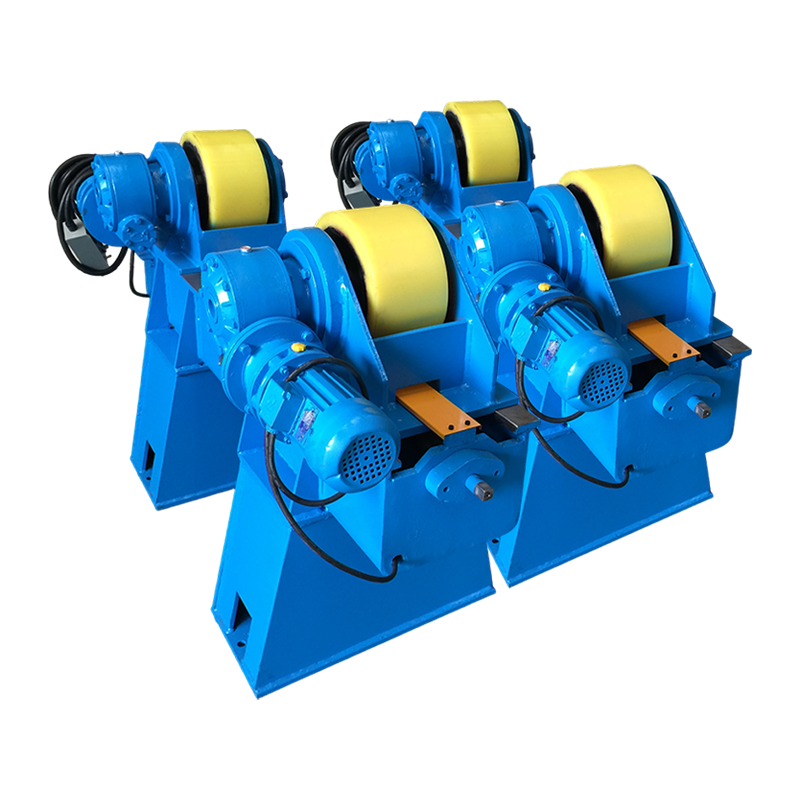
Le travail du vent montre comment les deux moitiés d'un atelier de fabrication se rencontrent. La tour est cylindrique et tourne sous une torche fixe ; les cadres et plates-formes internes sont des poutres et sont soudés à plat. Les ateliers desservant cette industrie ont généralement besoin à la fois d'une installation de soudage par poutre et d'un rotateur, car les sections rondes sont soudées avec la pièce en rotation tandis que la torche reste immobile.
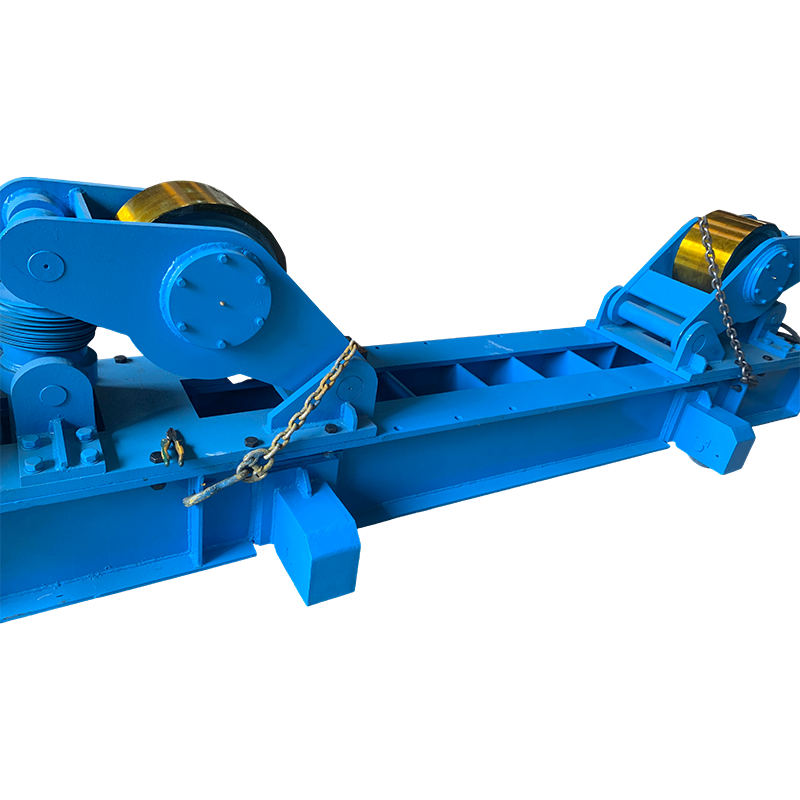 Rotateur de soudage 100T avec mouvement orbital manuel Un rotateur d'ajustement de 100 tonnes avec déplacement orbital manuel et rouleaux réglables pour une rotation en douceur des pièces cylindriques pendant le soudage circonférentiel et longitudinal. Voir le produit →
Que spécifier lorsque vous commandez une poutre en I
Une commande contenant ces sept articles revient rarement avec une question.
| Article | Pourquoi c'est important | Quoi écrire |
|---|---|---|
| Désignation and standard | Fixe la géométrie de la section | L12x40 to ASTM A6; HEB 200 to EN 10365 |
| Nuance d'acier et classe d'impact | Fixe la force et la ténacité | A992 ; S355J2 ; Q355B |
| Longueur and cutting | Affecte le transport, la manutention et les épissures | Longueurs de fraisage de 12 m, ou découpées sur plan |
| Certification d'usine | Traçabilité du dossier projet | Certificat EN 10204 3.1 ou rapport d'essai en usine |
| Rectitude et cambrure | Améliore la qualité de l’aménagement sur site | Standard, ou 0,1 pour cent de la longueur si l'alignement est critique |
| État des surfaces | Décide du revêtement et de la préparation des soudures | Tel que laminé, décapé au jet à Sa 2,5 ou apprêté |
| Fabrication réalisée à la source | Décide ce que votre propre boutique doit faire | Trous, chapes et cambrures roulés ou laissés au fabricant |
Foire aux questions sur les poutres en I
Une poutre en I est-elle la même chose qu'une poutre en H ?
Pour des raisons pratiques, oui : les deux noms décrivent une section en forme de I. La distinction réside dans la proportion : les formes traditionnelles de poutre en I ont des ailes étroites, parfois coniques, tandis que les formes à ailes larges et à section en H ont des ailes parallèles qui sont larges par rapport à la profondeur. La différence se reflète dans la stabilité latérale, l'espace de connexion et le poids.
Que signifie W12x26 ?
Il s'agit d'une forme en W d'une profondeur nominale de 12 pouces avec une masse de 26 livres par pied, soit environ 38,7 kg par mètre. Le 12 est uniquement nominal, puisque la profondeur réelle d'une section W12 varie à travers la série, les propriétés de la section doivent donc toujours être tirées du catalogue plutôt que du nom.
Dans quelle direction une poutre en I est-elle la plus solide ?
Debout, avec les brides horizontales. La capacité de flexion augmente fortement avec la profondeur, de sorte que la même poutre posée sur son côté perd la majeure partie de sa résistance dans l'axe fort et repose sur des propriétés beaucoup plus petites dans l'axe faible. Lorsqu’une poutre est utilisée comme poteau, il faut plutôt vérifier son flambement dans les deux directions.
Une poutre en I peut-elle être soudée ?
Oui, à condition que la soudure soit réalisée selon une procédure qualifiée. Deux points comptent plus que le soudage lui-même : l'équivalent carbone de la nuance, qui décide si un préchauffage est nécessaire pour les brides épaisses, et l'apport de chaleur, qui décide de la courbure de l'âme. Les âmes fines et les joints longs sont les endroits où la distorsion devient coûteuse.
Quelle est la différence entre l’IPE et l’HEB ?
Les deux sont des profilés européens à brides parallèles, mais HEB a des brides beaucoup plus larges et des parois plus épaisses pour la même profondeur : l'IPE 300 pèse 42,2 kg/m, tandis que le HEB 300 pèse 117 kg/m. L'IPE convient aux poutres pour lesquelles la résistance à la flexion est importante et où un support latéral est disponible ; HEB convient aux éléments qui servent également de colonnes, de points de levage ou de supports fortement chargés.
Si vous vous souvenez d'une chose, rappelez-vous qu'une description d'une poutre en I est un ensemble de chiffres plutôt qu'un nom. Profondeur, largeur de semelle, épaisseur d'âme, épaisseur de semelle, longueur et qualité, ainsi qu'une indication claire indiquant si la poutre est laminée à chaud en une seule pièce ou soudée à partir d'une plaque. Mettez ces articles sur le dessin et sur le bon de commande, et les questions recevront une réponse au bureau plutôt que dans l'atelier.