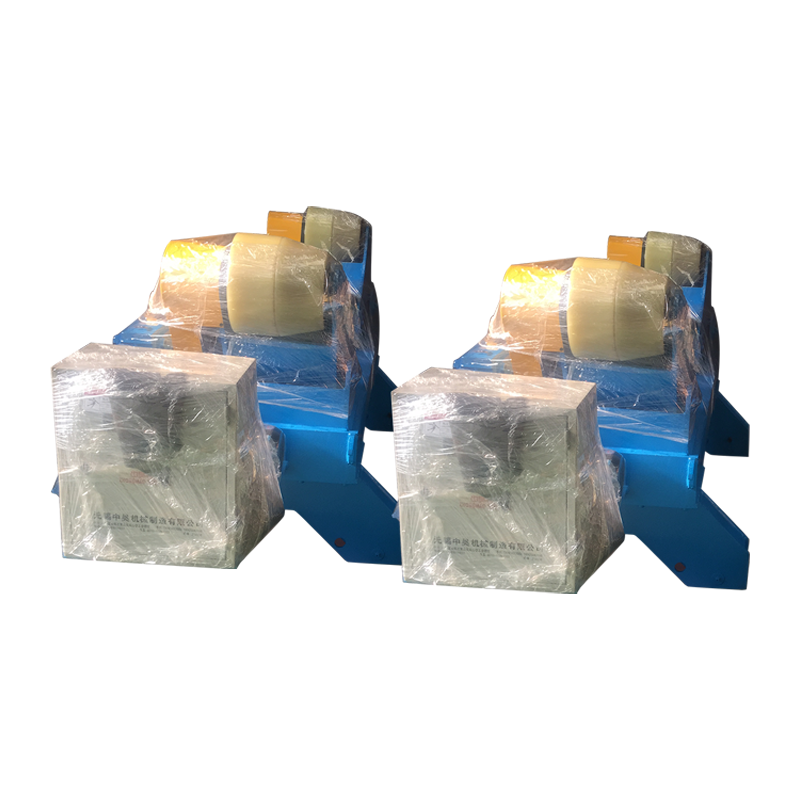
Machine rotative de soudage de profils aérodynamiques à alignement automatique 20T
La machine rotative de soudage à alignement automatique du profil aérodynamique 20T est largement utilisée dans des industries telles que les appar...
See Details
Dans le paysage mondial de l’industrie lourde, la demande de structures métalliques de grande taille, robustes et impeccablement construites est omniprésente. Des énormes réservoirs de stockage qui contiennent des ressources vitales aux récipients sous pression qui fonctionnent dans des conditions extrêmes, l’intégrité de ces produits dépend d’un processus critique : le soudage. Pendant des décennies, la fabrication de ces composants reposait en grande partie sur les compétences et l’endurance des soudeurs manuels. Cependant, à mesure que les normes industrielles en matière de qualité, de sécurité et d’efficacité continuent de s’améliorer, un changement important est en cours. Un nombre croissant de fabricants adoptent désormais des solutions automatisées, avec Manipulateur de soudage/colonne et flèche de soudage/centre de soudage/soudage automatique système à l’avant-garde de cette transformation. Cet article explore les raisons de ce mouvement à l'échelle de l'industrie, en approfondissant les fonctionnalités, les avantages et les fonctionnalités personnalisables de ces systèmes avancés qui établissent de nouvelles références dans la fabrication métallique.
Avant de comprendre la solution, il est essentiel d'apprécier les défis de l'approche traditionnelle. Souder les joints longitudinaux et circonférentiels d’un réservoir de grand diamètre ou d’un récipient sous pression à paroi épaisse est une tâche formidable. Le soudage manuel, bien que polyvalent, présente une série d'obstacles importants dans ces applications :
Fatigue et incohérence de l'opérateur : un soudeur manuel doit maintenir une main stable, une vitesse de déplacement constante et un angle de torche précis pendant de longues périodes. Au cours d'une soudure de plusieurs heures, une fatigue physique s'installe inévitablement. Cette fatigue entraîne des variations du cordon de soudure, qui peuvent compromettre l'intégrité structurelle et la qualité esthétique du produit final. Les incohérences telles que la largeur variable des cordons, la sous-dépouille ou le manque de fusion sont des problèmes courants qui découlent directement de facteurs humains.
Conditions de travail difficiles : Le soudage de grandes structures implique souvent des positions inconfortables et potentiellement dangereuses. Les soudeurs peuvent être amenés à travailler en hauteur, dans des espaces confinés ou dans des postures inconfortables pour accéder au joint. Cela augmente non seulement le risque d’accidents, mais rend également physiquement difficile la production constante de soudures de haute qualité.
Taux de production lents : Le taux de dépôt en soudage manuel est limité par ce qu’un seul opérateur peut gérer de manière sûre et efficace. Pour les matériaux épais nécessitant plusieurs passes de soudure, le processus peut être extrêmement lent, créant des goulots d'étranglement dans le calendrier de production et allongeant les délais du projet.
Pénurie de main-d'œuvre qualifiée : L'industrie du soudage est confrontée à une pénurie bien documentée de professionnels qualifiés. Trouver et retenir des soudeurs possédant l'expertise spécifique requise pour les travaux à haute pression et de qualité code sur de grandes structures est un défi permanent pour de nombreux ateliers de fabrication. Cette rareté fait grimper les coûts de main-d'œuvre et peut limiter la capacité de production d'une entreprise.
Déchets de matériaux élevés : les incohérences dans le processus de soudage entraînent souvent des défauts. La réparation de ces défauts nécessite de meuler la mauvaise soudure et de re-souder, ce qui consomme du matériau d'apport, du gaz de protection et du temps supplémentaires. Cette refonte ajoute un coût important au processus de fabrication.
Pour relever ces défis, la communauté des ingénieurs a développé le système de manipulateur de soudage/colonne et flèche de soudage/centre de soudage/soudage automatique. À la base, cet équipement est un bras mécanique sophistiqué conçu pour positionner et déplacer avec précision une tête de soudage le long d’une trajectoire prédéterminée. Le système se compose généralement de plusieurs composants clés :
En mécanisant le mouvement de la torche de soudage, ce système élimine l'élément humain de contrainte physique et d'incohérence. Le résultat est un processus de soudage reproductible, fiable et de haute qualité qui peut fonctionner en continu pendant de longues durées.
L’efficacité d’un système de colonne et de flèche de soudage réside dans sa capacité à effectuer des tâches de soudage spécifiques avec un haut degré de précision. Les informations sources mettent en évidence sa large application dans le soudage de joints longitudinaux et circonférentiels intérieurs et extérieurs. Voyons comment cela est réalisé.
Soudage de joints longitudinaux : Un joint longitudinal est une soudure droite et linéaire qui s'étend sur toute la longueur d'une structure cylindrique ou plate. Pour souder ce joint, la pièce à usiner (par exemple, une plaque plate qui sera transformée en cylindre) est positionnée de manière stationnaire. La flèche du manipulateur est ensuite alignée parallèlement à la couture. Le chariot de soudage se déplace le long de la flèche à une vitesse contrôlée avec précision, tandis que la tête de soudage dépose un cordon constant et uniforme. L'opérateur peut surveiller le processus à une distance sûre et confortable via un boîtier de commande ou une station.
Soudage de joints circonférentiels : Un joint circonférentiel (ou de circonférence) est une soudure circulaire qui relie deux sections d'un tuyau ou d'un récipient. Pour cette opération, la colonne et la flèche travaillent en conjonction avec un rotateur de soudage ou un rouleau tournant. La pièce cylindrique est placée sur le rotateur, qui la fait tourner lentement et régulièrement. La flèche est positionnée de manière à ce que la torche de soudage soit fixée au bon point par rapport au joint rotatif. Pendant que le rotateur fait tourner la pièce, la torche de soudage reste immobile, créant une soudure parfaitement circulaire. La synchronisation entre la vitesse de rotation du rotateur et les paramètres de soudage est essentielle pour obtenir un résultat de haute qualité.
La capacité de gérer les deux types de joints avec la même précision fait du manipulateur de soudage/colonne et flèche de soudage/centre de soudage/système de soudage automatique un atout incroyablement polyvalent dans un atelier de fabrication. Il constitue une base fiable pour améliorer la qualité des produits, car les mouvements mécaniques sont bien plus cohérents que ceux qui peuvent être réalisés manuellement. Cette répétabilité est cruciale pour répondre aux codes et normes industriels stricts, tels que ceux définis par l'American Society of Mechanical Engineers (ASME) pour les appareils sous pression.
L’un des avantages majeurs des systèmes modernes à colonnes et à flèches est leur adaptabilité. Les fabricants comme WeldNice comprennent que différentes applications ont des exigences uniques. Ils prennent donc en charge la conception de fonctions personnalisées. Cela permet à un fabricant de configurer un système précisément adapté à ses besoins de production spécifiques. Explorons certaines des options avancées mentionnées et leurs avantages pratiques.
Pour les applications où la vitesse est une préoccupation majeure, comme dans la fabrication de structures à parois épaisses, le soudage à l'arc submergé en tandem (SAW) est une option puissante. Cette configuration implique que deux fils de soudage soient alimentés à travers une seule tête de soudage ou deux têtes rapprochées. Les deux fils sont alimentés soit par la même source d’alimentation, soit par deux sources distinctes.
Comment ça marche : Le fil conducteur crée le bain de soudure principal, tandis que le fil traîné suit, ajoutant plus de chaleur et de matériau d'apport au même bain d'eau. Cette disposition augmente considérablement le taux de dépôt par rapport à une configuration à un seul fil.
Avantages pratiques : Le principal avantage est une augmentation spectaculaire de la vitesse de soudage. Pour une plaque épaisse pouvant nécessiter dix passes avec un seul fil, une configuration en tandem peut réaliser la même soudure en seulement cinq ou six passes. Cela se traduit directement par une réduction des heures de travail, une consommation d’énergie réduite et une réalisation plus rapide du projet. Il s'agit d'une solution efficace pour les environnements de production élevée où le temps est un facteur critique.
Lors du soudage de matériaux très épais, les méthodes traditionnelles nécessitent un large biseau à rainure en V. Cela signifie qu'un grand volume de métal d'apport doit être déposé pour remplir le joint, ce qui prend du temps et coûte cher. Le soudage à espacement étroit est une technique spécialisée conçue pour résoudre ce problème.
Comment ça marche : Au lieu d'un large biseau, une rainure étroite en forme de U ou de J est préparée. L'espace entre les joints peut n'avoir qu'une largeur de quelques millimètres. Une tête de soudage et une torche spéciales sont utilisées pour diriger l'arc dans le fond de cette rainure étroite. Le processus implique souvent un mouvement de tissage ou d’oscillation pour garantir que les parois latérales sont correctement fusionnées.
Avantages pratiques : Les avantages sont substantiels. En réduisant le volume du joint, la quantité de métal d'apport nécessaire peut être réduite de 50 % ou plus. Cela conduit à des économies significatives sur le fil et le flux de soudage. De plus, comme moins de chaleur est globalement appliquée à la pièce, la distorsion est réduite et la zone affectée thermiquement (ZAT) plus petite, ce qui peut être bénéfique pour les propriétés mécaniques du matériau. Cette méthode est particulièrement adaptée aux récipients sous pression à parois épaisses, aux réacteurs et autres composants à usage intensif.
Au-delà des processus de soudage spécifiques, une gamme d'autres fonctionnalités peuvent être intégrées pour améliorer la fonctionnalité et la facilité d'utilisation d'un système de colonnes et de flèches.
Mouvement orbital : Cette fonctionnalité permet à la tête de soudage de se déplacer selon une trajectoire circulaire ou orbitale autour d'un point fixe. Il est utile pour des applications telles que le soudage de connexions tuyau-raccord ou d'autres joints complexes où un simple mouvement linéaire ou circonférentiel est insuffisant.
Rotation des colonnes : certains systèmes avancés proposent une colonne rotative. Cela permet à l'ensemble de la flèche de pivoter autour de la base, donnant ainsi accès aux différents côtés d'une pièce de grande taille ou complexe sans avoir à repositionner l'ensemble du manipulateur. Il s'agit d'une fonctionnalité précieuse pour les grandes structures stationnaires telles que les sections de coque de navire ou les charpentes de bâtiments.
Servomoteurs : Le choix des moteurs pour entraîner les mouvements de la flèche et de la colonne a un impact direct sur la précision. Les servomoteurs offrent un degré élevé de contrôle sur la position, la vitesse et le couple. Ils permettent un positionnement très précis de la tête de soudage et peuvent maintenir une vitesse constante dans diverses conditions de charge. Ce niveau de contrôle est bénéfique pour les applications critiques et pour l'intégration avec des systèmes automatisés de suivi des coutures.
Unité de suivi des joints : même avec le montage le plus précis, il peut y avoir de légères variations dans la position du cordon de soudure en raison de la distorsion thermique ou des tolérances de fabrication. Une unité de suivi des coutures utilise un capteur (souvent basé sur un laser) pour localiser le joint réel en temps réel. Il ajuste alors automatiquement la position de la tête de soudage pour suivre parfaitement le cordon. Cette fonctionnalité est inestimable pour garantir une qualité de soudure constante et réduire le besoin d’intervention de l’opérateur, en particulier sur les joints longs ou courbes.
Unité de recyclage de flux : dans le soudage à l'arc submergé (SAW), un flux granulaire est utilisé pour protéger le bain de fusion. Après soudage, ce flux peut être collecté, broyé et réutilisé. Une unité de recyclage de flux automatise ce processus, en aspirant le flux utilisé, en éliminant les impuretés et les scories et en renvoyant le flux propre dans une trémie pour réutilisation. Cela réduit le gaspillage de matériaux, diminue les coûts d’exploitation et contribue à maintenir un environnement de travail plus propre.
Oscillateur : Un oscillateur de soudage est un dispositif qui amène la torche de soudage à effectuer un mouvement de tissage latéral lors de son déplacement. Ceci est utile pour les rainures de soudure plus larges, car cela garantit une fusion correcte des parois latérales et peut aider à contrôler la forme et la largeur du cordon de soudure final. La vitesse, la largeur et le temps de séjour du modèle d'oscillation peuvent être programmés avec précision.
Surface en bande : également connu sous le nom de revêtement, il s'agit d'un processus utilisé pour appliquer une couche d'alliage résistant à la corrosion ou à l'usure sur la surface d'un métal de base moins cher. Au lieu d'un fil, une large bande de métal (par exemple de l'acier inoxydable) est utilisée comme électrode. Un système de colonnes et de flèches équipé pour le revêtement en bandes peut recouvrir de grandes surfaces, telles que l'intérieur d'un récipient sous pression, rapidement et efficacement, en fournissant une couche de protection là où elle est le plus nécessaire.
Pour mieux illustrer l'impact de cette technologie, considérons la comparaison suivante entre une approche manuelle traditionnelle et un processus automatisé utilisant un système de colonnes et de flèches.
| Aspect | Soudage manuel | Soudage automatisé avec une colonne et une flèche |
|---|---|---|
| Cohérence et répétabilité | Varie en fonction des compétences de l'opérateur, de la fatigue et du confort. Sujet à des incohérences sur de longues séries. | Très cohérent et reproductible. La machine suit précisément le chemin et les paramètres programmés pendant toute la durée du soudage. |
| Fatigue de l'opérateur | Un facteur non négligeable, notamment pour les soudures longues ou dans des positions difficiles. Impact direct sur la qualité et la productivité. | Le rôle de l'opérateur passe de l'exécution physique du soudage à la surveillance et au contrôle du processus. La fatigue physique n'est plus un souci. |
| Vitesse de soudage | Limité par les capacités physiques de l'opérateur. Les taux de dépôt sont relativement faibles. | Peut fonctionner à des vitesses élevées et continues. Des processus avancés comme Tandem SAW peuvent augmenter considérablement les taux de dépôt. |
| Sécurité | L'opérateur se trouve à proximité de l'arc, des fumées et des étincelles. Le risque de blessure dû à des positions inconfortables est plus élevé. | L'opérateur peut contrôler le processus à partir d'une station distante et sécurisée. Réduit l’exposition aux dangers tels que les arcs électriques, les fumées et la chaleur. |
| Déchets et retouches de matériaux | Potentiel de défauts plus élevé, conduisant à des retouches. Cela consomme davantage de matériau de remplissage, de gaz et de main d'œuvre. | Taux de défauts inférieur grâce à la stabilité du processus. Réduit le besoin de retouches coûteuses et chronophages. |
| Exigence de compétences | Nécessite un soudeur manuel hautement qualifié pour un travail de qualité code, qui peut être difficile à trouver et à conserver. | Nécessite un opérateur/programmeur de machine qualifié. L’ensemble des compétences est différent et peut être plus facile à développer qu’une maîtrise de haut niveau en soudage manuel. |
Pour un fabricant envisageant d'investir dans un manipulateur de soudage/une colonne et une flèche de soudage/un centre de soudage/un système de soudage automatique, plusieurs facteurs doivent être évalués pour garantir que l'équipement choisi correspond à ses besoins de production. Le tableau suivant présente certains paramètres clés à prendre en compte.
| Paramètre | Descriptif | Pourquoi c'est important |
|---|---|---|
| Longueur de la flèche | La portée horizontale de la flèche, mesurée à partir de la colonne. | Détermine la longueur maximale d'un joint longitudinal pouvant être soudé en une seule configuration ou le diamètre maximal d'un récipient accessible. |
| Capacité de charge | Le poids que la flèche peut supporter à son extension maximale sans déviation excessive. | Indispensable pour supporter non seulement la torche de soudage, mais également les accessoires plus lourds comme les torches multifils, les suiveurs de couture ou les caméras. |
| Hauteur de la colonne | Le déplacement vertical de la selle de flèche. | Définit la plage de hauteurs que la tête de soudage peut atteindre, importante pour accueillir des pièces de différents diamètres et hauteurs. |
| Système de contrôle | L'interface utilisée pour programmer et faire fonctionner le manipulateur (par exemple, basée sur un API, basée sur un PC). | Un système de contrôle convivial simplifie la configuration, réduit le temps de programmation et facilite la gestion du processus de soudage par les opérateurs. |
| Options disponibles | La liste des fonctionnalités personnalisables comme le suivi des coutures, les oscillateurs, la récupération de flux, etc. | Permet au système d'être adapté à des applications spécifiques, améliorant ainsi ses capacités et son retour sur investissement. |
L'intégration de solutions de soudage automatisées comme le système de colonnes et de flèches n'est plus un luxe réservé aux plus grandes entreprises ; cela devient une nécessité pour tout atelier de fabrication qui souhaite rester compétitif sur le marché exigeant d'aujourd'hui. La transition des processus manuels vers des processus automatisés répond aux défis les plus urgents de l'industrie : le besoin d'une qualité supérieure, d'une plus grande efficacité, d'une sécurité améliorée et d'une dépendance réduite à l'égard d'une main-d'œuvre qualifiée, rare.
En fournissant une plate-forme de soudage stable, précise et reproductible, ces systèmes permettent aux fabricants de produire des structures métalliques complexes avec un niveau de cohérence difficile à atteindre manuellement. La possibilité de personnaliser l'équipement avec des fonctionnalités avancées telles que le soudage en tandem, les capacités à écart étroit et le suivi intelligent des coutures étend encore son utilité, lui permettant de résoudre un large éventail de défis de fabrication spécifiques.
À mesure que la technologie continue d’évoluer, nous pouvons nous attendre à ce que ces systèmes deviennent encore plus intelligents et intégrés. Des fonctionnalités telles que la surveillance à distance, l'enregistrement des données pour le contrôle qualité et l'intégration avec les systèmes de gestion à l'échelle de l'usine se profilent à l'horizon. Cependant, le principe de base reste le même : mécaniser la tâche complexe du soudage, permettant ainsi aux opérateurs humains de se concentrer sur la surveillance, la programmation et l'optimisation des processus. Pour les fabricants de réservoirs, de tuyaux et d’appareils sous pression, le manipulateur de soudage/colonne et flèche de soudage/centre de soudage/soudage automatique n’est pas seulement une pièce d’équipement ; il s'agit d'un investissement stratégique dans la qualité, la productivité et la pérennité de leurs opérations.
La machine rotative de soudage à alignement automatique du profil aérodynamique 20T est largement utilisée dans des industries telles que les appar...
See Details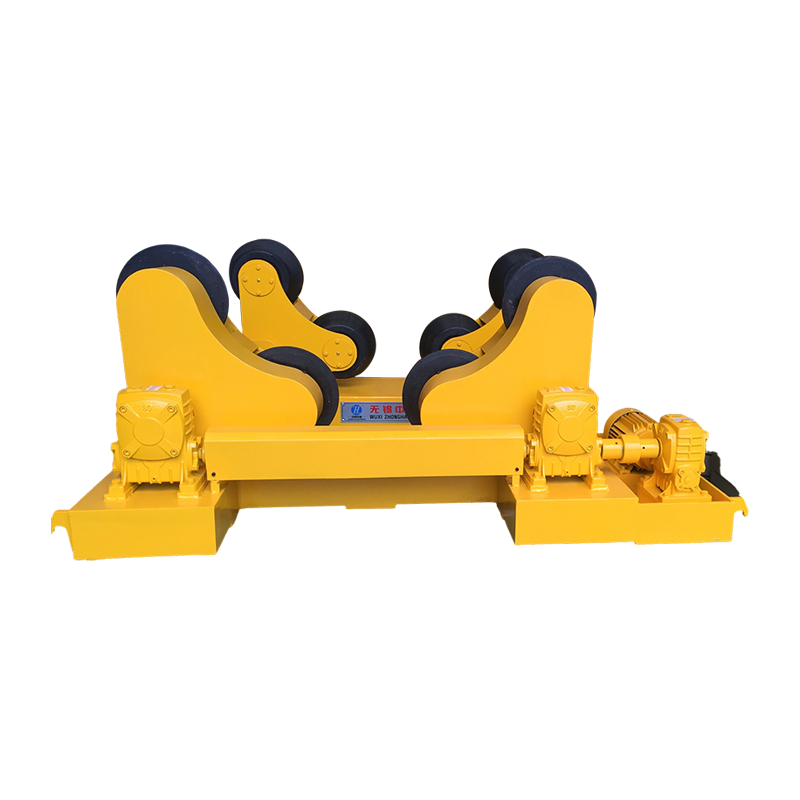
Le type à ailes rotatives de soudage à alignement automatique 10T est une machine spécialisée pour aider au soudage circonférentiel de grandes pièc...
See Details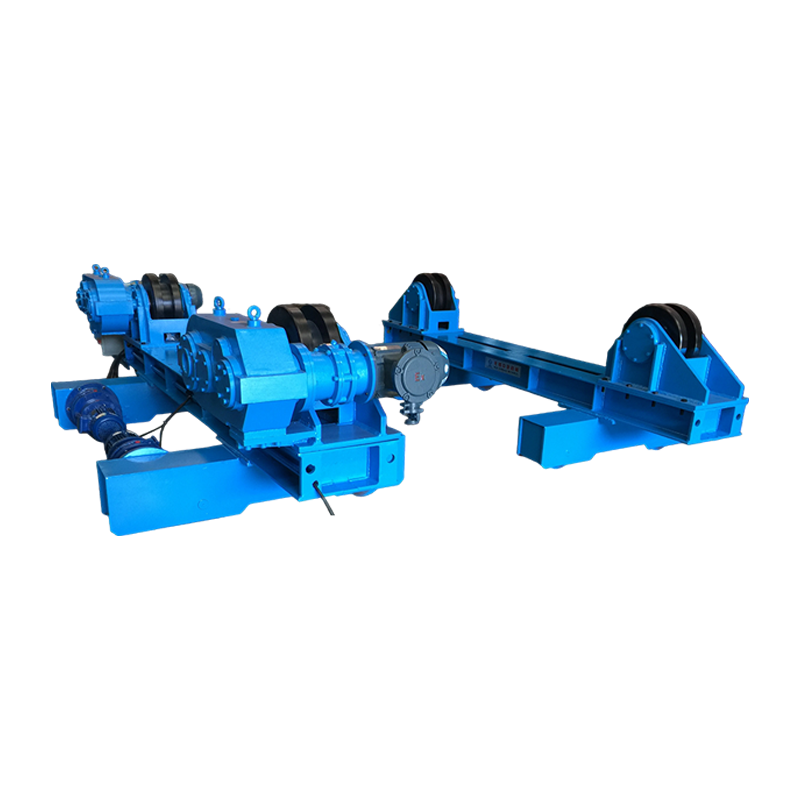
Ce rotateur de soudage réglable 40T avec mouvement orbital manuel et rouleaux à rainures supplémentaires est un équipement de traitement spécialeme...
See Details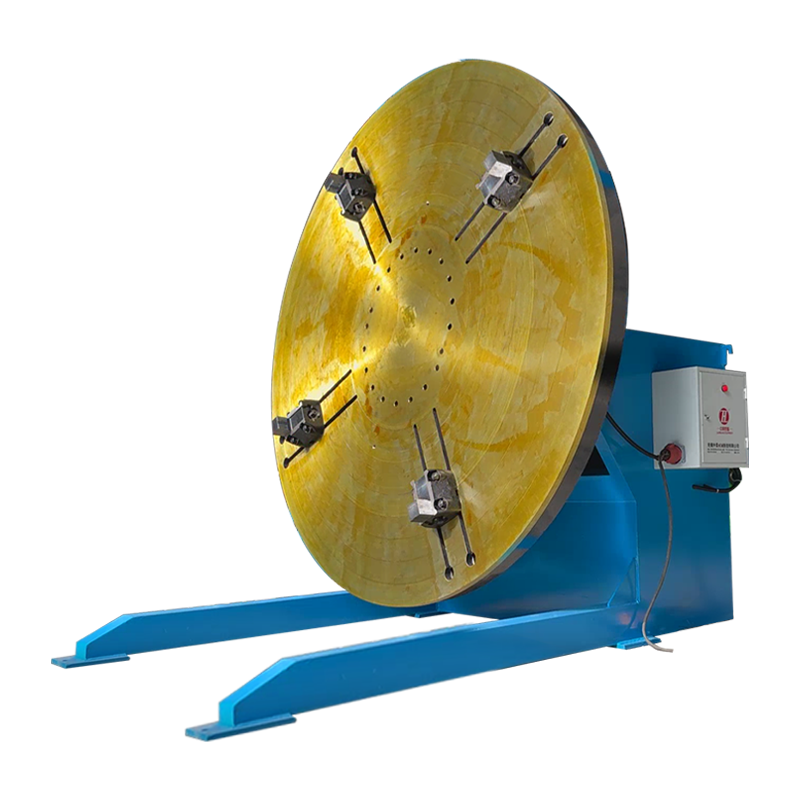
Le positionneur de soudage conventionnel 3T avec mandrins de tour verticaux supplémentaires est un dispositif permettant de positionner et de faire...
See Details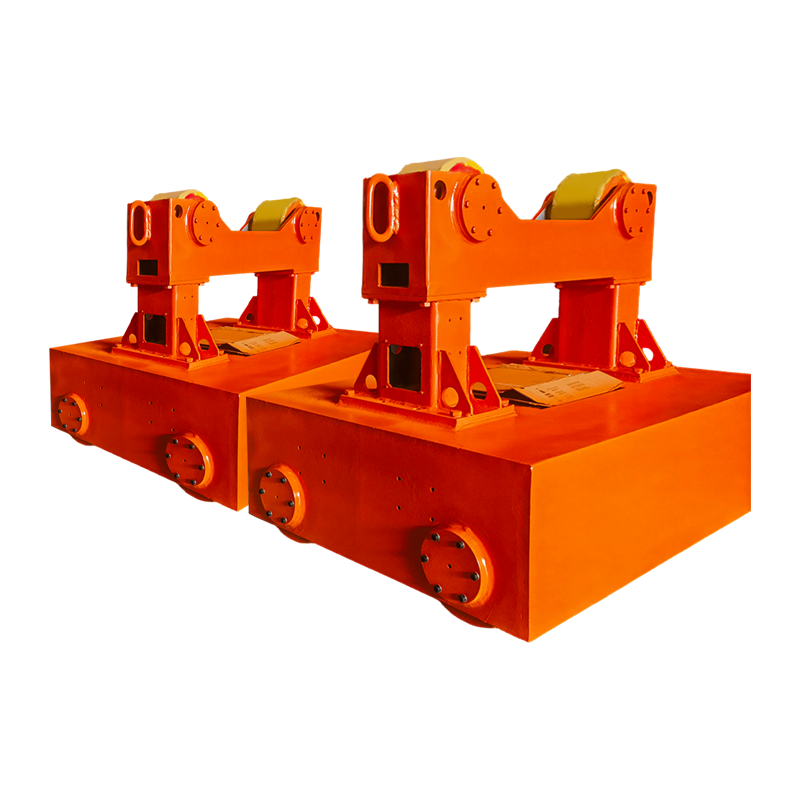
Ce produit est un rotateur de soudage de 10 t avec levage électrique à mouvement orbital électrique, avec une capacité de charge de 10 tonnes, et c...
See Details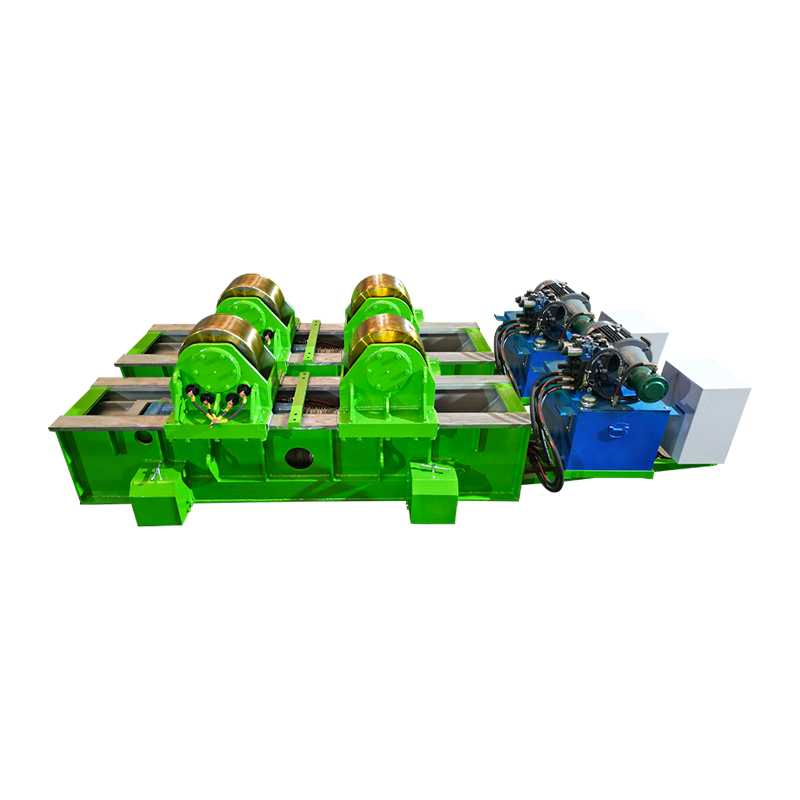
Le rotateur de soudage 80T avec poussée horizontale hydraulique et mouvement orbital manuel a une charge nominale de 80 tonnes et est spécialement ...
See DetailsDroit d'auteur 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tous droits réservés Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com