Le soudage MIG est plus efficace lorsque quatre conditions s'alignent en même temps : le métal de base est propre et sec, l'épaisseur de la paroi se situe approximativement entre 3 mm et 12 mm, l'arc est protégé de l'air en mouvement et le joint est soudé en position plate ou horizontale – ou tourné pour y rester. Supprimez l’une de ces conditions et le processus continue de fonctionner, mais il cesse discrètement d’être l’option la plus rapide, la plus propre et la plus économique dans l’atelier.
Le soudage MIG, anciennement soudage à l'arc sous gaz (GMAW), alimente un fil-électrode consommable continu à travers un pistolet tandis qu'un gaz de protection fourni de l'extérieur protège le bain en fusion. Parce que le fil ne s'arrête jamais, il n'y a pas de scories à écailler ni d'électrode à changer tous les quelques centaines de millimètres, ce qui explique précisément pourquoi le processus domine le soudage de production lorsque les conditions de travail sont réunies.
Les quatre conditions qui font de MIG le meilleur choix
Chaque décision pratique concernant le MIG (diamètre du fil, mélange de gaz, ampérage, fixation) revient à ces quatre conditions structurelles, et elles méritent d'être vérifiées avant de rédiger une procédure de soudage.
Métal propre et sec
Le tartre, l'huile, la peinture et l'humidité brûlent à l'intérieur de l'arc et se transforment en porosité. Dix minutes avec un broyeur coûtent moins cher qu’un ticket de retouche.
Mur de 3 mm à 12 mm
Assez fin pour fusionner sans biseau, suffisamment épais pour que le taux de dépôt soit amorti. En dessous de 1,5 mm l'arc devient instable ; au-dessus de 12 mm, vous êtes dans le territoire des biseaux et des passes multiples.
De l'air immobile
Le gaz de protection est le maillon le plus faible. Un léger courant d’air transversal dépouillera l’enveloppe de gaz et laissera de la porosité derrière, quelle que soit la qualité des réglages.
Position à plat ou horizontale
La gravité fonctionne avec vous en 1G et 2G, donc la vitesse de déplacement, la pénétration et l'apparence des billes culminent là - ou vous faites pivoter la pièce à la place.
Tout le reste – inductance, angle de déplacement, distance entre les pointes de contact – est un détail de réglage qui peut être corrigé avec un tableau et dix minutes de pratique. Ces quatre éléments sont structurels et aucun réglage de la machine ne compense celui qui manque.
Épaisseur et matériau : le MIG Sweet Spot
Pour l'acier au carbone, le MIG donne ses meilleurs résultats sur des tôles d'environ 3 mm à 12 mm, et il gère également très bien les tôles fines inférieures à 3 mm lorsque l'ajustement est serré et que le métal est propre.
| Épaisseur du matériau | Diamètre du fil | Gaz de protection | Mode de transfert |
|---|---|---|---|
| Feuille de 1,0 à 3,0 mm | 0,8 mm (0,030 po) | 75% Ar / 25% CO2 | Court-circuit |
| Plaque de 3,0 à 6,0 mm | 1,0 mm (0,035 po) | 85% Ar / 15% CO2 | Court-circuit or spray |
| Plaque de 6,0 à 12,0 mm | 1,2 mm (0,045 po) | 90% Ar / 10% CO2 | Pulvérisation ou pulvérisation pulsée |
| 12 mm et plus | 1,2 à 1,6 mm | 90% Ar / 10% CO2 | Pulvérisation pulsée, joint biseauté, multi-passes |
L'aluminium change les règles : il a besoin d'argon à 100 %, d'une technique de poussée pour briser la peau d'oxyde et d'un pistolet à bobine ou d'une torche push-pull car le fil est trop mou pour passer à travers une longue doublure. L'acier inoxydable se situe entre les deux et nécessite généralement un mélange de gaz avec de l'hélium ou un petit ajout de CO2 pour contrôler la fluidité.
Propreté et aménagement : là où commencent la plupart des problèmes de MIG
Environ neuf défauts MIG sur dix sont dus à une contamination ou à un espace de joint trop large pour le fil utilisé, et non à la machine à souder.
Le tartre et la rouille ne restent pas simplement à la surface ; ils absorbent la chaleur qui devrait faire fondre le métal de base, de sorte que la pénétration diminue et l'opérateur compense en augmentant la tension. L'huile, la peinture et le liquide de coupe bouillonnent dans l'arc et chassent les gaz hors de la piscine, c'est pourquoi la porosité apparaît presque toujours au premier passage d'une pièce qui n'a jamais été dégraissée. L'acier galvanisé est le cas le plus difficile : le revêtement de zinc doit être meulé à au moins 25 mm de la ligne de joint, et même dans ce cas, les fumées exigent une bonne aspiration.
L’aménagement compte tout autant. Un fil plein de 1,2 mm ne peut pas combler un espace radiculaire de 3 mm sans brûler, c'est pourquoi les espaces doivent être maintenus à environ un diamètre de fil ou moins sur un joint bout à bout carré. Si la tolérance de fabrication ne le permet pas, la réponse est généralement une bande de support ou un changement de processus plutôt qu'un changement de paramètres.
Gaz de protection, courants d’air et réalité extérieure
Le MIG est plus efficace dans l’air calme, et le gaz de protection en est la raison.
Un débit de 12 à 20 l/min (25 à 40 cfh) de mélange d'argon peut être éliminé par un courant d'air transversal de seulement 8 à 10 km/h, ce qui correspond à peu près à la vitesse d'une brise passant à travers une porte de magasin ouverte. Augmenter le débit au-dessus d’environ 20 l/min résout rarement le problème ; le courant devient turbulent, commence à entraîner de l'air atmosphérique et la porosité s'aggrave plutôt qu'elle ne s'améliore. Les écrans, rideaux et clôtures temporaires le résolvent en atelier.
Sur place, la réponse honnête est que le MIG à fil solide perd face au fil fourré à protection gazeuse (FCAW-G), qui tolère bien mieux le vent car les scories et le noyau de flux aident à protéger la piscine. C’est pourquoi les travaux de soudage structurel extérieur et de réparation sur le terrain s’effectuent si rarement avec du fil solide.
Position et rotation : garder l'arc à plat
Le MIG offre son taux de dépôt le plus élevé et ses cordons les plus propres dans les positions plate (1G/1F) et horizontale (2G/2F), car la gravité maintient le bain de fusion là où l'opérateur le souhaite.
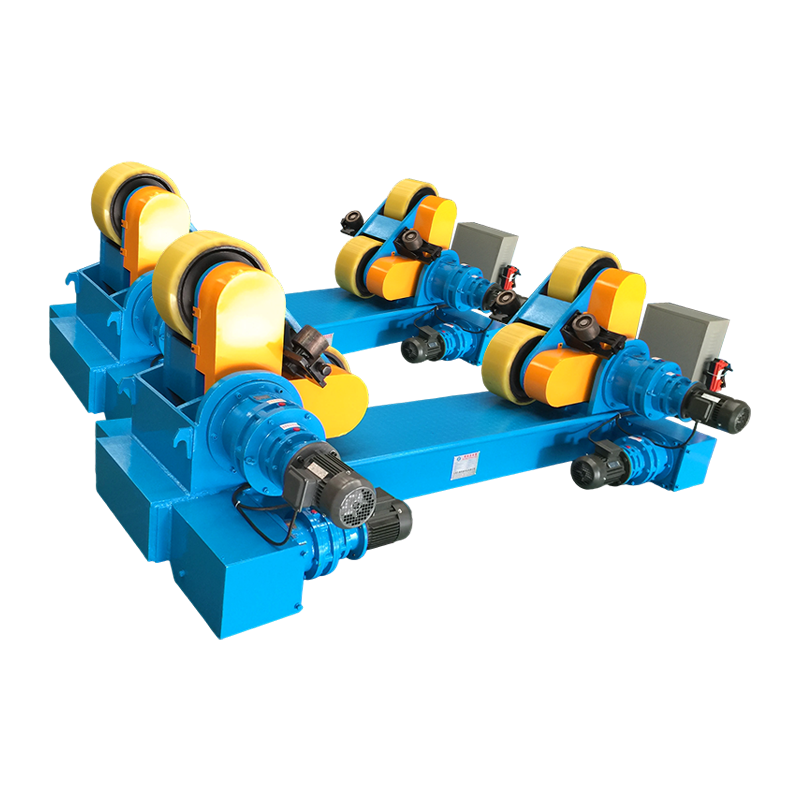
En production, c'est normalement la pièce à usiner qui tourne au lieu de la torche. Un rotateur de soudage fait tourner un cylindre, un récipient ou une bobine de tuyau à une vitesse de surface contrôlée afin que l'arc reste en permanence en position plate, ce qui convertit un travail lent et dépendant de la position en un travail reproductible. Pour les joints longs, une unité avec mouvement orbital anti-dérive ou motorisé empêche le navire de ramper axialement lorsqu'il tourne, de sorte que le joint ne forme pas de spirale.
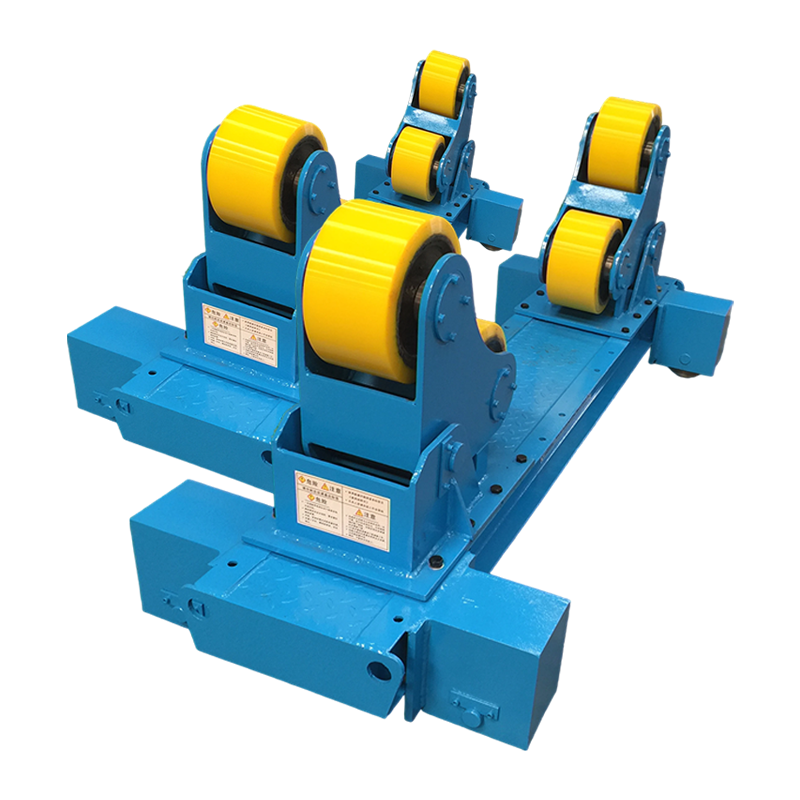
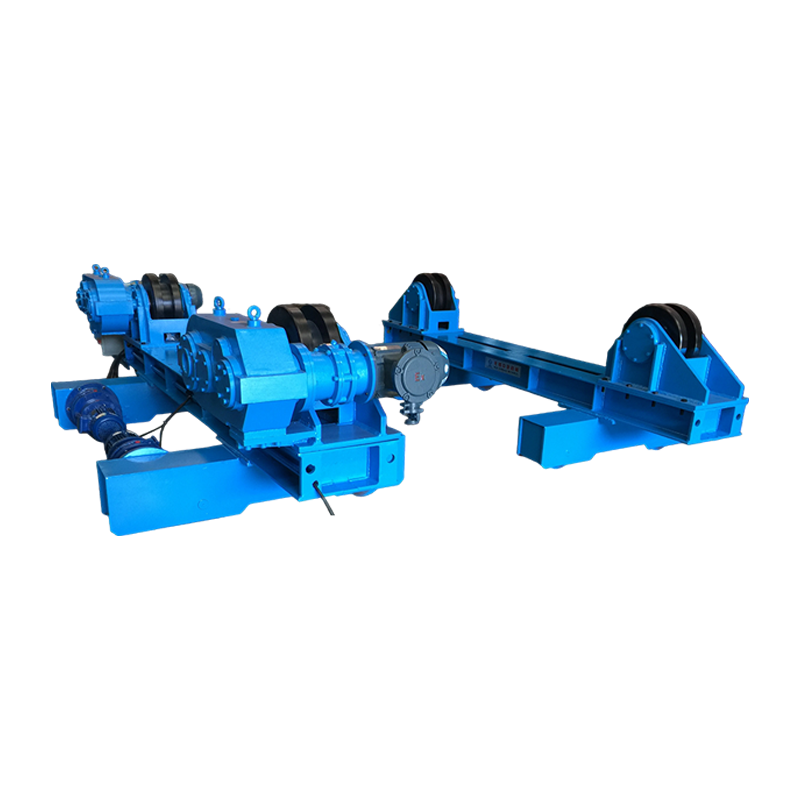
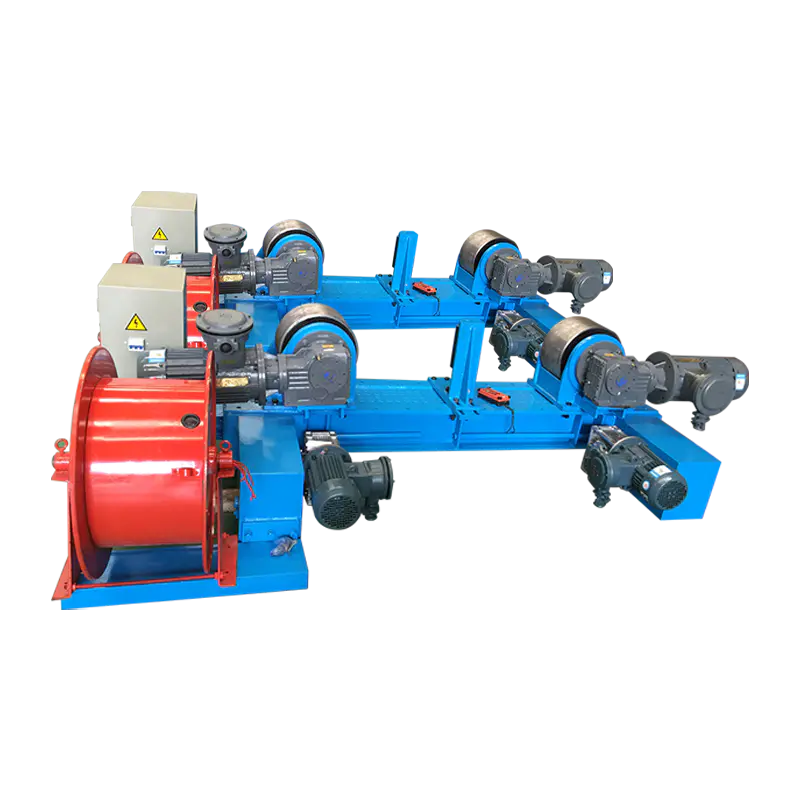 Rotateur de soudage réglable 20T avec mouvement orbital électrique et anti-dérive Rotateur de soudage électrique pour grands cylindres, utilisant un système anti-dérive et un entraînement à double moteur pour maintenir les coutures circonférentielles stables et reproductibles. Voir le produit →
Les pièces qui ne peuvent pas tourner comme un cylindre — supports, cadres, corps de pompe, corps de vanne — sont manipulées sur un positionneur de soudage ou plateau tournant , qui incline et fait pivoter l'œuvre afin que le joint soit présenté horizontalement. La même règle s'applique : c'est l'appareil, et non le poignet du soudeur, qui décide si la soudure est réalisée dans le plat.
Une liste de contrôle préalable au démarrage qui résout la plupart des plaintes MIG
Avant de blâmer la machine, parcourez cette liste dans l'ordre : dans la plupart des magasins, le défaut se trouve dans les cinq premiers éléments.
- Confirmez la polarité de l'électrode positive (DCEP) pour le fil solide sur l'acier.
- Réglez la distance entre la pointe de contact et la pièce de travail entre 10 et 15 mm ; un dépassement plus long diminue l'ampérage et la pénétration.
- Réglez le débit de gaz entre 12 et 20 l/min et vérifiez le régulateur avec la gâchette maintenue et non au repos.
- Faites correspondre la vitesse et la tension du dévidage du fil ; l'arc doit ressembler à une friture de bacon régulière, sans crépitement ni bourdonnement.
- Vérifiez la tension du rouleau d'entraînement et l'état du revêtement : la nidification des oiseaux est un problème d'alimentation, pas un problème d'arc.
- Fixez le retour de travail près du joint, et non sur un rail de cadre peint.
- Pour les feuilles fines, utilisez un angle de poussée de 5 à 15 degrés et une inductance légèrement plus élevée pour adoucir le transfert par court-circuit.
- Pour les plaques plus lourdes, faites glisser le pistolet et augmentez la vitesse de déplacement jusqu'à ce que les orteils soient proprement mouillés.
Quand MIG est la mauvaise réponse
MIG est rarement un mauvais processus, mais dans une poignée de situations, un autre processus d'arc gagne sa place – et prétendre le contraire coûte de l'argent.
| Processus | Le mieux adapté à | Épaisseur pratique | Tolérance au vent |
|---|---|---|---|
| MIG / GMAW (fil massif, gaz) | Travail propre en atelier, tôles et médiums, cadence de production élevée | 1 à 12 millimètres | Pauvre |
| Fil fourré / FCAW-G | Travaux de chantier et extérieurs, sections plus épaisses, joints de structure | 6 à 25 mm | Bien |
| Bâton / SMAW | Métal rouillé, sale ou humide, réparations, espaces confinés | 3 à 20 millimètres | Excellent |
| TIG/GTAW | Sections minces, passes de racine, acier inoxydable et aluminium là où l'apparence compte | 0,5 à 6 mm | Pauvre |
Deux autres exceptions méritent d’être mentionnées. Les sections extrêmement épaisses – bien au-delà de 25 mm – sont généralement plus rapides avec un travail à arc submergé ou à plusieurs passes avec fil fourré. Et les soudures très courtes dans des positions difficiles, où la mise en place d'un dispositif coûte plus cher que la soudure elle-même, sont souvent plus rapides avec une électrode enrobée.
Où MIG rapporte le plus en production
Les réservoirs, les appareils sous pression, les bobines de tuyaux, les sections d'éoliennes et les poutres en H sont les environnements dans lesquels le soudage MIG est le plus efficace à l'échelle industrielle, car chacun d'entre eux peut être tourné.
Sur un récipient ou une bobine de tuyau, le travail est effectué sur des rouleaux motorisés, le pistolet est maintenu à un angle fixe et la machine effectue le déplacement. La même logique régit la production de tours et de monopieux, où les joints longitudinaux et circonférentiels sont soudés avec la coque tournant sous une colonne et une flèche. Dans la fabrication de réservoirs et de tuyaux, cette association de rotation avec un angle de torche constant est ce qui transforme le MIG d'un processus manuel rapide en un processus véritablement reproductible - l'effet pratique est couvert plus en détail dans cet article. comment les rotateurs de soudage transforment la fabrication de réservoirs et de tuyaux métalliques .
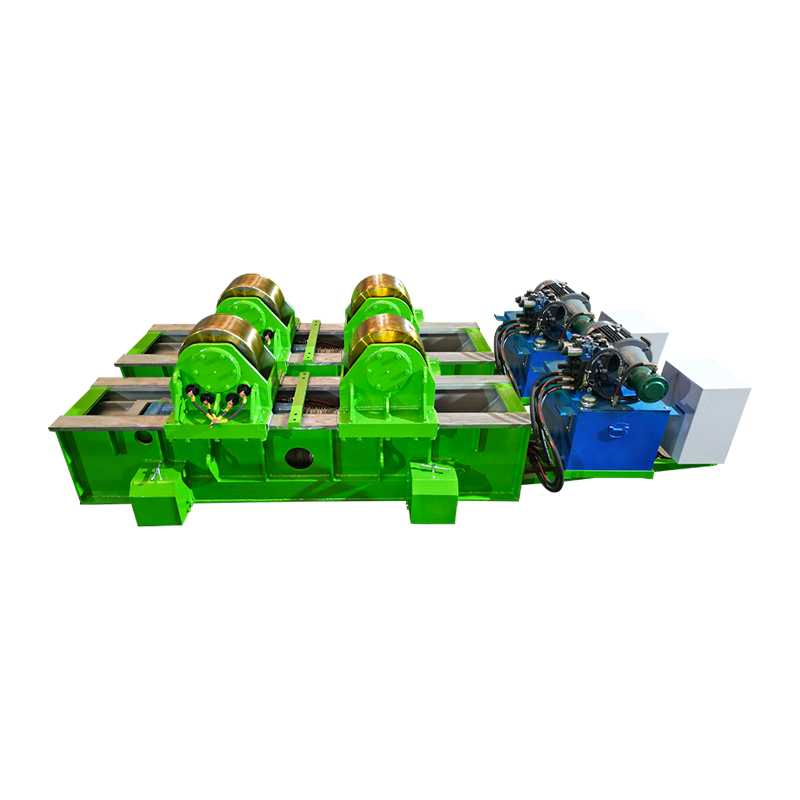
Les pièces lourdes et encombrantes sont généralement manipulées sur un positionneur, et les grandes coques qui doivent être alignées avant le soudage bénéficient d'un rotateur d'ajustement avec levage hydraulique et poussée horizontale, ce qui élimine le temps de grue nécessaire à l'étape d'alignement.
 Positionneur de soudage conventionnel 3T pour pièces à usage intensif Plateau tournant inclinable et rotatif pour pièces à usiner jusqu'à 3 000 kg, aidant à maintenir les soudures plates pendant la fabrication de récipients sous pression, de pipelines et de structures. Voir le produit →
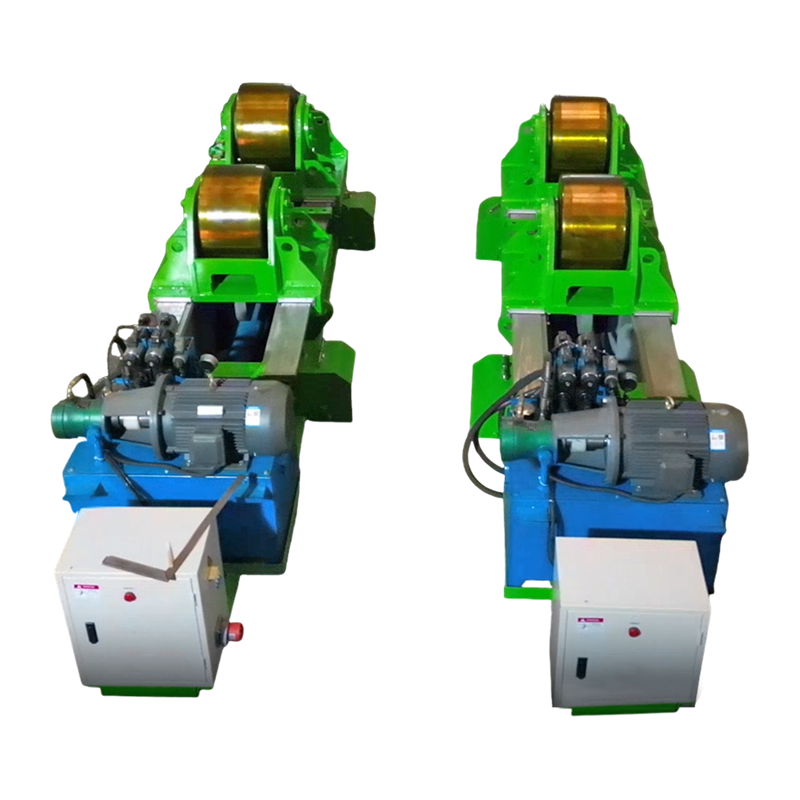 Rotateur de soudage 80T avec poussée horizontale hydraulique Rotateur d'ajustement hydraulique pour grandes coques cylindriques, avec base à rouleaux réglable et poussée horizontale pour permettre un assemblage par soudage précis. Voir le produit →
Le fil conducteur de tous ces cas est constant : l’arc reste en position plate, la vitesse de déplacement est réglée par un entraînement plutôt que manuellement et les opérateurs concentrent leur attention sur l’arc plutôt que sur la lutte contre la gravité.
Foire aux questions
Le soudage MIG peut-il être utilisé en extérieur ?
Pas avec du fil solide et du gaz de protection à des débits normaux. Des vents supérieurs à environ 8 à 10 km/h brisent l'enveloppe de gaz, de sorte que les travaux extérieurs passent normalement à des fils fourrés protégés par du gaz ou attendent la construction d'une enceinte blindée.
Quelle est la plage d’épaisseur idéale pour le MIG ?
Pour l'acier au carbone, une épaisseur d'environ 3 mm à 12 mm est le point idéal, avec des tôles jusqu'à environ 1 mm également réalisables par transfert par court-circuit. Au-dessus de 12 mm, le joint nécessite un biseau et plusieurs passes, ce qui érode l'avantage de vitesse du MIG.
Pourquoi ma soudure MIG semble-t-elle poreuse ?
Par ordre de probabilité : contaminations telles que l'huile, la calamine ou la galvanisation ; un tirage transversal éliminant le gaz de protection ; trop de débit de gaz provoquant des turbulences ; ou un régulateur desserré qui aspire de l'air dans la conduite.
Le MIG est-il bon pour le soudage vertical et aérien ?
Cela fonctionne, mais ce n'est plus à son meilleur. La verticale vers le haut nécessite une vitesse d'alimentation en fil plus faible et un léger tissage pour contrôler la piscine, et le soudage en hauteur réduit à la fois le taux de dépôt et le confort de l'opérateur, de sorte que la productivité chute généralement d'un tiers ou plus.
Quel mélange de gaz donne les meilleurs résultats MIG sur l’acier doux ?
Un mélange de 75 à 85 % d'argon avec le reste de CO2 couvre la plupart des travaux : un CO2 plus élevé améliore la pénétration et le mouillage sur les plaques sales, tandis qu'un argon plus élevé lisse l'arc et réduit les éclaboussures sur les matériaux fins.
En clair, le soudage MIG est plus efficace lorsque du métal propre d'épaisseur modérée est soudé en position plate ou horizontale, à l'intérieur, avec une protection contre le gaz stable et une vitesse d'alimentation du fil adaptée à la tension. Si ces conditions sont réunies, le processus atteint toute sa vitesse, sa pénétration et son apparence ; fixez la pièce de manière à ce que le travail arrive à l'arc, et les mêmes conditions restent vraies pendant huit heures par quart de travail au lieu de huit minutes.