Réponse courte : un arc plasma est une décharge électrique qui traverse une colonne de gaz ionisé plutôt que du métal solide. Limitée par un petit orifice de buse, cette colonne devient un jet d'environ 15 000 à 30 000 °C – suffisamment chaud pour faire fondre tous les métaux techniques – et cette propriété unique explique pourquoi un effet physique peut à la fois cisailler une plaque de 40 mm et créer un passage de racine propre dans un tube en acier inoxydable de 6 mm.
Si vous spécifiez, achetez ou exploitez un équipement de fabrication, la question utile est rarement de savoir ce qu'est un arc plasma et presque toujours de quel arc vous avez besoin, à quel courant, avec quel gaz et sur quelle machine. Ce qui suit est la définition, la façon dont l'arc se forme, les variantes qui apparaissent réellement dans un atelier, où les tâches de découpe et de soudage divergent, et les spécifications qui méritent d'être discutées avec un fournisseur avant de signer un bon de commande.
Qu'est-ce qu'un arc plasma ?
Un arc plasma est une décharge électrique soutenue dans laquelle le chemin conducteur est un gaz chauffé jusqu'à ce qu'il se divise en électrons libres, ions positifs et particules neutres. Une fois l’arc amorcé, il ne nécessite aucun contact mécanique entre l’électrode et la pièce.
Deux caractéristiques de conception le distinguent d'un arc TIG ou bâton. L'arc est mécaniquement resserré : une buse en cuivre force la décharge à travers un orifice étroit, élevant la densité de courant et la température centrale bien au-dessus d'un arc à combustion libre. Et l'électrode se trouve à l'intérieur du corps de la torche, loin de la pièce à usiner, de sorte que le gaz de protection plutôt que l'atmosphère de l'arc protège le bain de soudure ou la face coupée.
Numéros de travail utiles lorsque vous comparez des devis :
- Température à cœur : environ 15 000 à 30 000 °C.
- Diamètre de la colonne d'arc : environ 1 à 5 mm, défini en fonction de la taille de l'orifice, du débit de gaz et du courant.
- Plage de coupe : 30 à 400 A couvre les tôles fines jusqu'à environ 50 mm d'acier au carbone ; les systèmes haute définition vont plus loin dans l'acier inoxydable.
- Plage de soudage : micro-plasma à partir d'une feuille d'environ 0,1 mm vers le haut ; soudage en trou de serrure à environ 10-12 mm en un seul passage.
Comment l'arc se forme, étape par étape
La formation suit une séquence fixe et une faille à n'importe quelle étape se manifeste soit par un démarrage raté, soit par un arc qui refuse de rester stable.
- Le gaz établit le chemin. L'air comprimé, l'azote, l'argon ou un mélange argon-hydrogène circule à travers la torche à un débit et un tourbillon contrôlés.
- L'ionisation commence. Une étincelle à haute fréquence, ou un bref contact électrode-buse, libère les premiers électrons.
- Le courant prend le dessus. L'alimentation CC entretient la décharge et le circuit haute fréquence s'éteint.
- Constriction et collimation. La buse et le tourbillon de gaz compriment l'arc en un point d'énergie concentrée.
- Transférer sur la pièce. Lors du coupage et du soudage à l'arc plasma, la racine de l'arc se fixe à la plaque et le chemin de retour traverse le fil de travail ; avant ce moment, ce n'est qu'un arc pilote.
Les variantes d'arc plasma que vous rencontrerez
La plupart des défauts de production sont dus à une confusion entre ces modes. Ils ne sont pas interchangeables et un double arc n’est pas du tout un processus : ce sont des dommages qui se produisent en temps réel.
| Type d'arc | Chemin actuel | Utilisation industrielle typique |
|---|---|---|
| Arc transféré | Électrode à pièce | Découpage plasma, soudage à l'arc plasma, gougeage |
| Arc non transféré | Électrode à buse | Projection plasma, chauffage au chalumeau, traitement des gaz |
| Arc pilote | Électrode à buse at low current | Aide au démarrage ; découpe de tôle peinte, rouillée ou enduite |
| Double arc | Arc parasite de la buse à la pièce | Un défaut qui érode la buse et fragilise la coupe |
| Arc plané | Arc étiré le long d'électrodes divergentes dans un écoulement de gaz rapide | Activation de surface, conditionnement de gaz, travaux de laboratoire |
Découpe et soudage : même arc, service différent
Une famille d’alimentations peut servir aux deux, mais la fenêtre de fonctionnement est complètement différente. La découpe maximise la densité d'énergie et le débit de gaz afin que le jet souffle le métal en fusion hors de la saignée ; le soudage nécessite une colonne à faible turbulence et étroitement contrôlée qui fond sans percer de trou. Mélanger les deux cycles de service est le moyen le plus rapide de brûler les consommables.
| Paramètre | Découpe plasma | Soudage à l'arc plasma |
|---|---|---|
| Mode Arc | Densité de courant transférée et élevée | Transféré, resserré, faible turbulence |
| Courant typique | 30 à 400 A | 0,1–200 A, micro-plasma vers trou de serrure PAW |
| Gaz | Air, azote, oxygène, argon-hydrogène | Mélanges argon, argon-hydrogène et hélium |
| Matériel | Tout métal conducteur | Acier inoxydable, titane, alliages de nickel, acier au carbone |
| Épaisseur | 0,5 mm à 50 mm et au-delà | Feuille de 0,1 mm sur trou de serrure d'environ 12 mm |
| Problème clé de qualité | Scories, angle de biseau, largeur de saignée | Porosité, effondrement du trou de serrure, profil du cordon |
Où les arcs plasma gagnent leur place
Partout où un joint circulaire doit être coupé ou soudé, un arc plasma mécanisé gagne en répétabilité : réservoirs de stockage et récipients sous pression, bobines de tuyaux de traitement, sections de tours éoliennes, poutres en H et acier de construction, et tôles fines pour les travaux d'instrumentation et aérospatiaux.
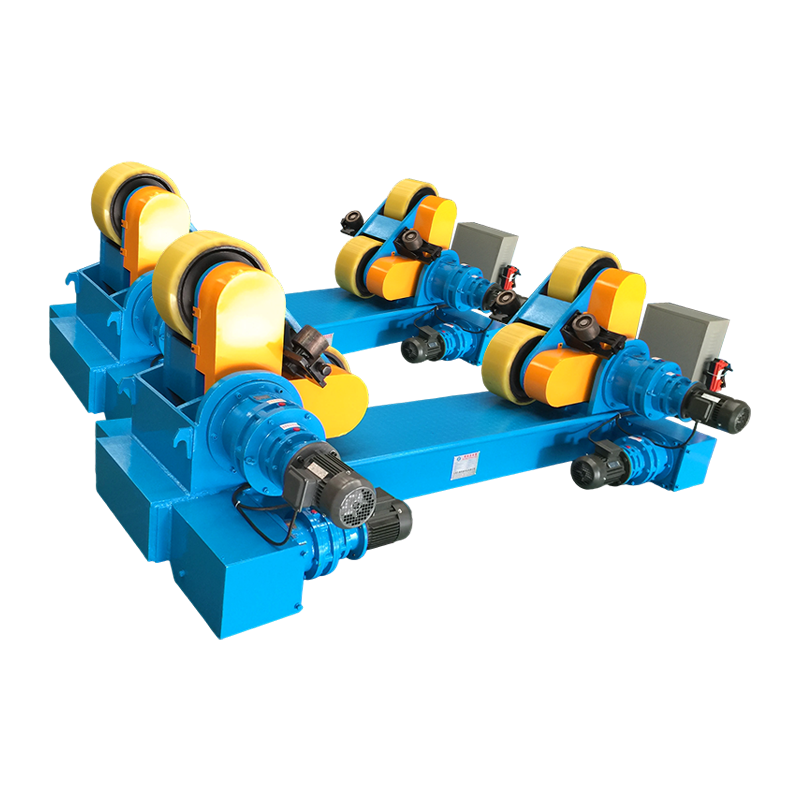
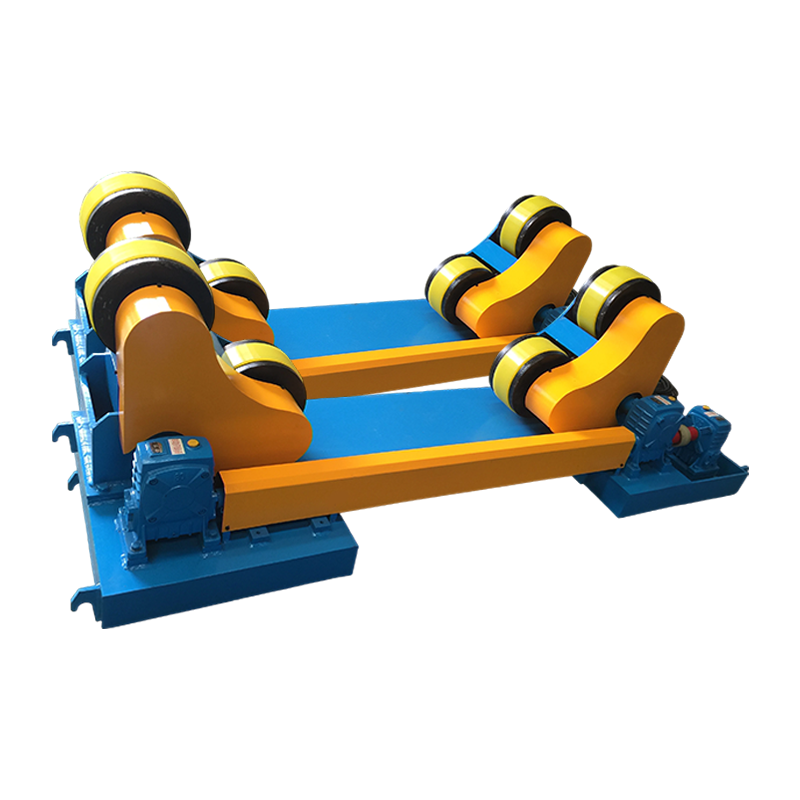
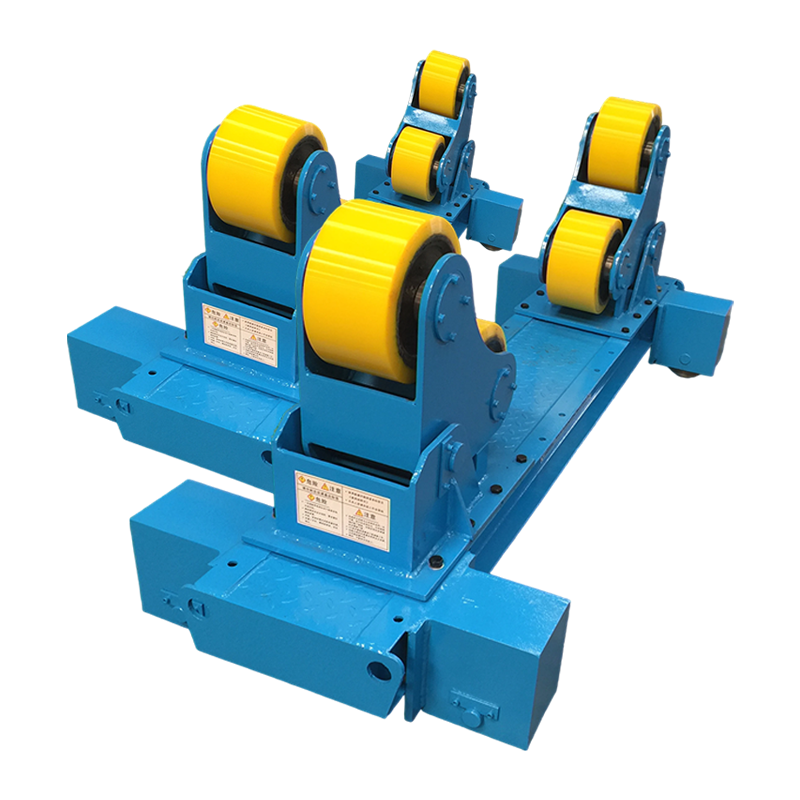
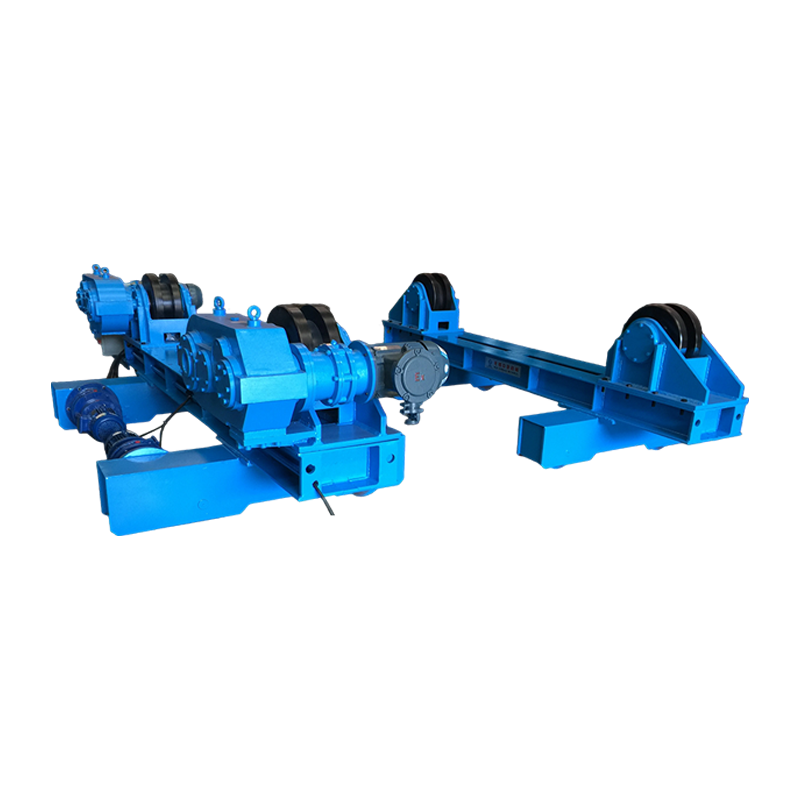
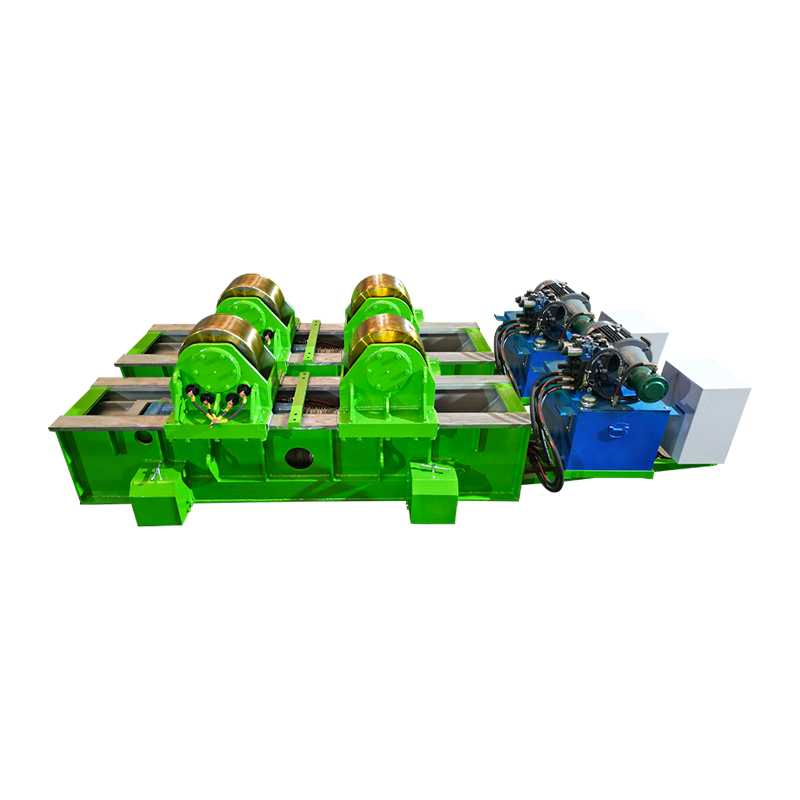
Le travail sur les chars et les obus est le cas classique. Une tête à plasma ou à arc submergé court le long de la couture tandis que la coque tourne en dessous, de sorte que la racine de l'arc atterrit au même endroit à chaque passage. Cela fait peser une charge sur la rotation elle-même : le faux-rond des rouleaux, la douceur de l'entraînement et le maintien de la vitesse apparaissent directement dans l'apparence des billes. Les rotateurs d'aménagement avec levage hydraulique couvrent la plupart des diamètres de navires de taille moyenne ; le raisonnement qui sous-tend ce choix est exposé dans cette note sur la façon dont les rotateurs de soudage changent la fabrication de réservoirs et de tuyaux .
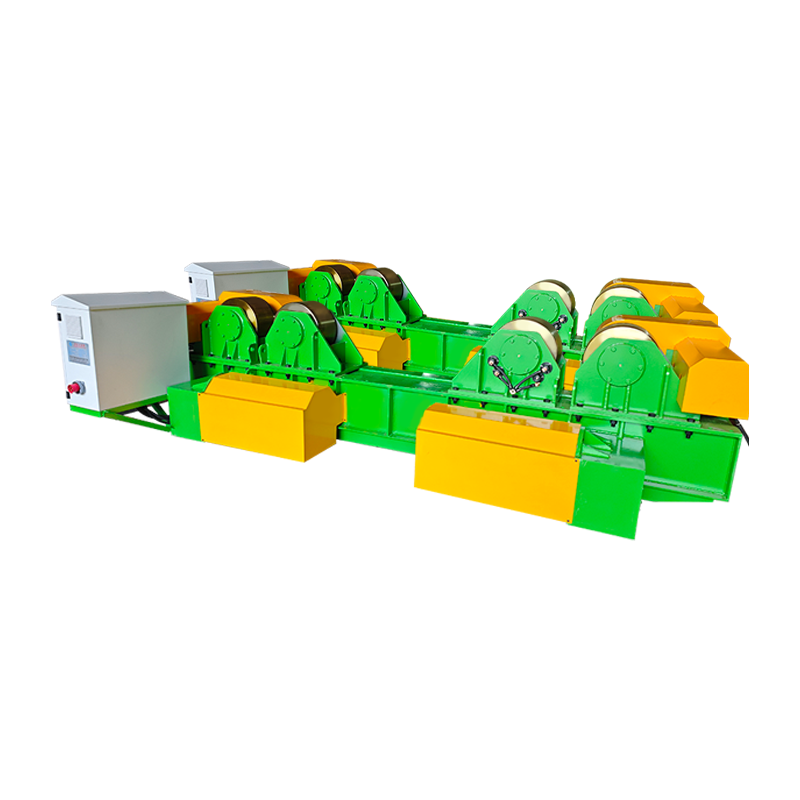 Rotateur de soudage 40T avec levage hydraulique et mouvement orbital manuel Gère l'assemblage et le soudage de pièces cylindriques de 40 tonnes, avec réglage hydraulique de la hauteur, déplacement manuel du rail et rotation à vitesse variable pour les joints des réservoirs et des navires. Voir le produit →
Toutes les pièces ne sont pas cylindriques. Pour les corps de pompe, les cadres et les corps de vanne, un positionneur de soudage transforme le joint dans la position plate ou horizontale qu'un arc resserré préfère, et l'inclinaison et la rotation asservies maintiennent l'angle à une fraction de degré près, ce qui est important lorsque le trou de serrure n'a que quelques millimètres de large.
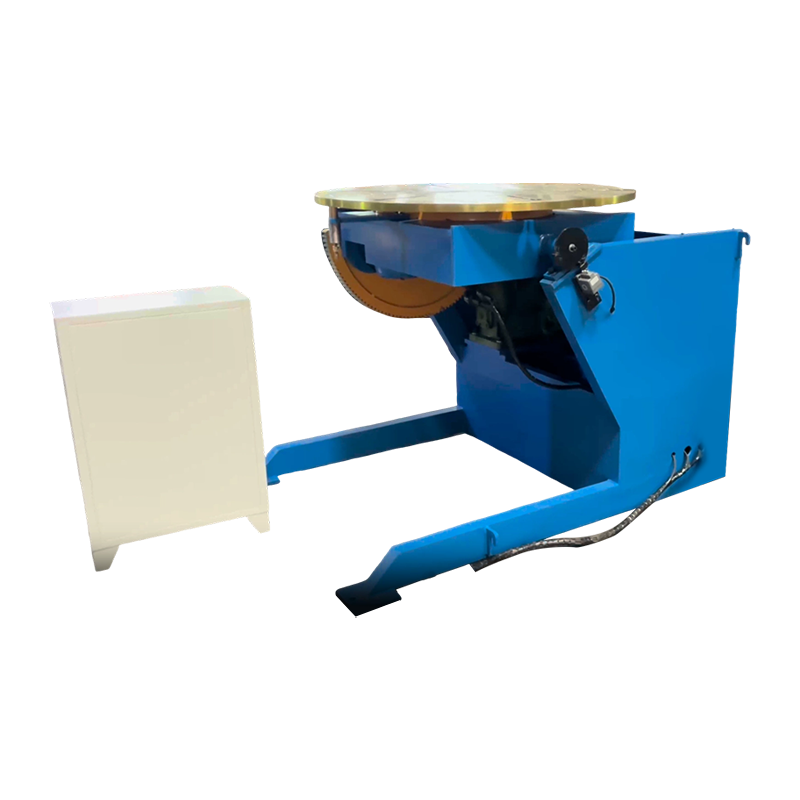 Positionneur de soudage servocommandé 1T Positionneur servo d'une tonne pour pièces non cylindriques, offrant une inclinaison de 0 à 105° et une rotation continue de 360° pour maintenir l'alignement de la torche lors du soudage automatisé. Voir le produit →
Les longues coutures droites sont généralement exécutées avec la torche portée sur une colonne et une flèche au-dessus d'un lit ou d'un ensemble de rouleaux. Le mouvement orbital électrique permet à la tête de pivoter librement pour le chargement et de revenir au même angle programmé, ce qui réduit le temps de configuration entre les pièces.
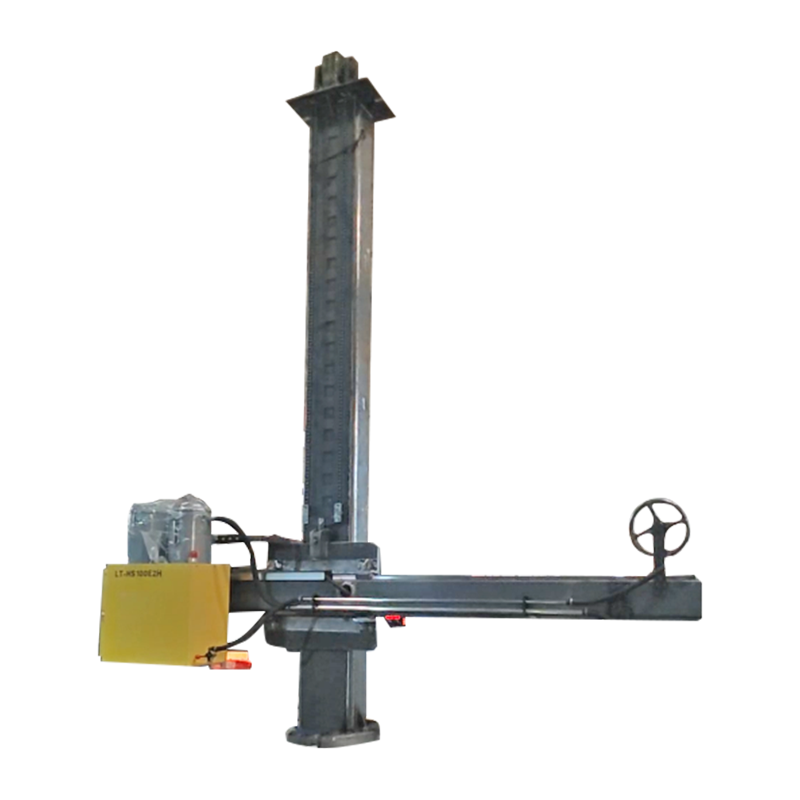 Colonne et flèche personnalisées 4030 avec mouvement orbital électrique Colonne et flèche personnalisées pour le soudage automatique, avec mouvement orbital électrique pour positionner les longues coutures droites et réglage de la vitesse entre les pièces. Voir le produit →
La production de tours éoliennes combine les trois : les coques sont montées sur des rotateurs, les coutures longitudinales passent sous une flèche et le processus d'arc (plasma, arc submergé ou hybride) est choisi pour la pénétration et la vitesse de déplacement. Le compromis du processus est abordé dans cet article sur technologie de soudage pour la production d'énergie éolienne .
Que vérifier avant d'acheter
La qualité de l’arc plasma est décidée sur la fiche technique et non sur la partie démonstration. Six éléments comptent le plus.
- Cycle de service à votre courant réel. Une machine de 200 A évaluée à 60 pour cent est une machine différente d'une machine évaluée à 100 pour cent.
- Refroidissement de la torche et coût des consommables par mètre de coupe. Les torches refroidies à l'eau coûtent plus cher et durent beaucoup plus longtemps au-dessus d'environ 100 A.
- Approvisionnement et pureté du gaz. La contamination et la chute de pression sont deux des causes les plus courantes d’arcs instables.
- Précision du mouvement. Pour le soudage mécanisé, recherchez un positionnement servo de ±0,1 mm ou mieux et une vitesse reproductible sous charge.
- Capacité de charge avec marge. Dimensionnez les rotateurs et les positionneurs pour la pièce à usiner la plus lourde et l'outillage, et non pour la pièce moyenne.
- Certification et documentation. Le marquage CE, les rapports de tests et une visite d'usine vous en disent plus qu'une brochure.
Diagnostic des défauts courants de l'arc plasma
La plupart des défauts ont une courte liste de causes, et la solution la moins chère est généralement la bonne.
- Scories sur la face inférieure d'une coupe : vitesse de déplacement trop lente, courant trop faible ou espace de sécurité excessif.
- Double arc : buse usée ou incorrecte, distance de sécurité insuffisante ou humidité dans la conduite de gaz.
- Durée de vie des consommables courte : mauvais débit de liquide de refroidissement, gaz contaminé ou perçage à une hauteur trop faible.
- Déviation de l'arc ou effondrement du trou de serrure lors du soudage : débit de gaz incorrect, accumulation magnétique dans la pièce ou espace de joint non préparé.
- Porosité dans les soudures PAW : perte de couverture de blindage, captation d'hydrogène ou longueur d'arc trop longue.
Foire aux questions
Un arc plasma est-il plus chaud qu’un arc TIG ?
Oui, généralement par un facteur de deux ou plus. Un arc TIG à combustion libre se situe entre 10 000 et 11 000 °C, tandis qu'un arc plasma resserré atteint 15 000 °C et plus. L'avantage n'est pas seulement la chaleur mais la concentration : l'énergie arrive dans une colonne étroite.
Un arc plasma peut-il couper n’importe quel matériau ?
Non. Le découpage à arc transféré nécessite une pièce électriquement conductrice, car le courant doit revenir par le fil de travail. Le verre, la céramique et la plupart des plastiques ne peuvent pas être découpés de cette façon.
Pourquoi la torche a-t-elle besoin d'un arc pilote ?
L'arc pilote ionise le trajet du gaz à faible courant afin que l'arc principal puisse être transféré au moment où la torche atteint la plaque. Il permet également au chalumeau de démarrer sur des surfaces peintes, rouillées ou enduites qui autrement interrompraient le démarrage.
Le soudage à l’arc plasma n’est-il qu’une variante du TIG ?
Non, le TIG laisse l'arc libre de se propager, tandis que le PAW le force à travers une buse. Le résultat est une colonne plus dense, un mode trou de serrure pour une pénétration en un seul passage et une sensibilité bien moindre à la longueur de l'arc.
Le découpage plasma fonctionne-t-il sous l'eau ?
Oui. La découpe sous-marine réduit le bruit, les fumées et le rayonnement ultraviolet, c'est pourquoi elle est courante dans les chantiers navals et dans les usines coupant des tôles en acier inoxydable ou peintes.
L'essentiel
Un arc plasma est une décharge restreinte à travers un gaz ionisé, et ses deux tâches industrielles sont le découpage et le soudage. La coupe nécessite une densité d’énergie et un débit de gaz maximum ; le soudage nécessite une colonne stable et positionnée avec précision. Entre les deux se trouvent les mécanismes : rotateurs, positionneurs et flèches à colonnes qui maintiennent la racine de l'arc exactement là où la procédure l'indique. Obtenez les bons paramètres d'arc, puis rendez le mouvement répétable et le processus devient prévisible partie après partie.