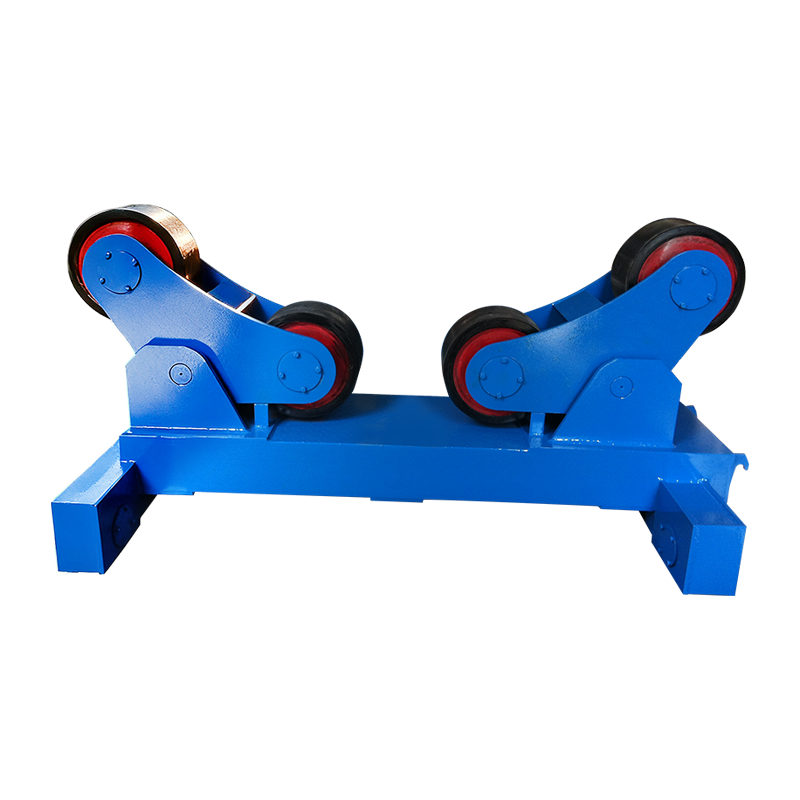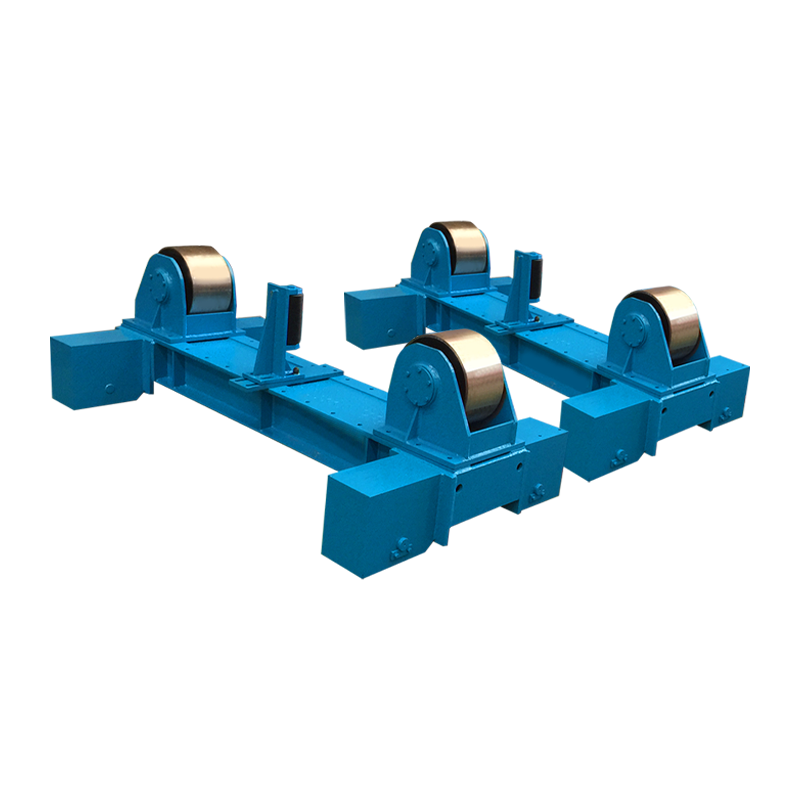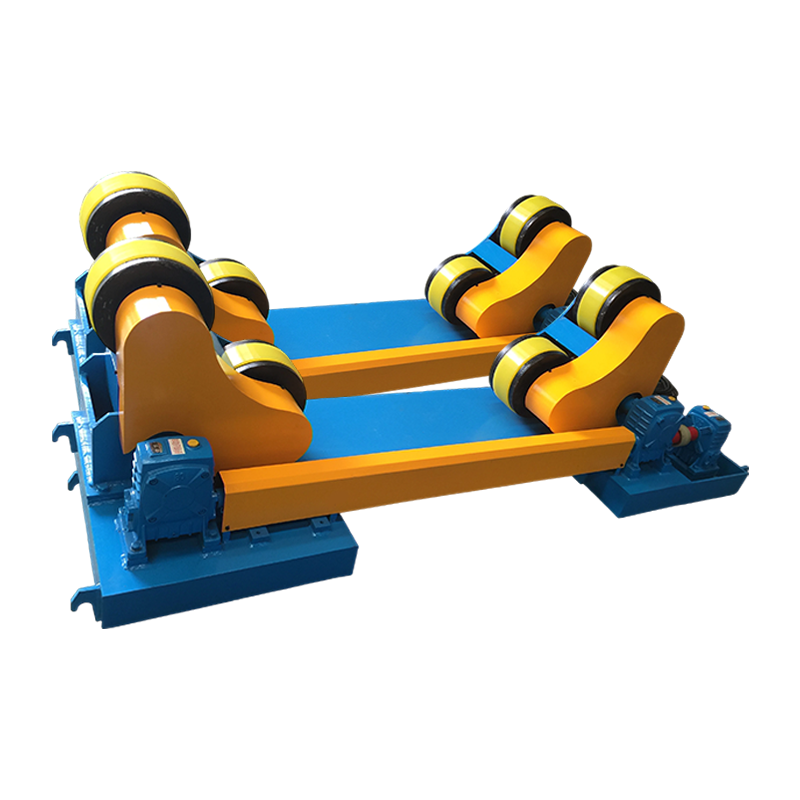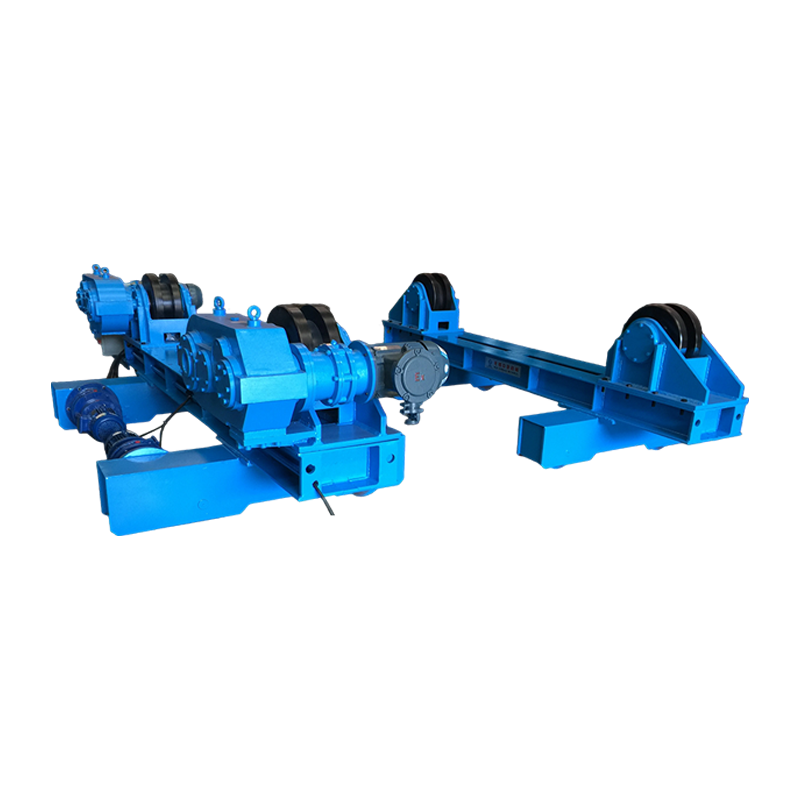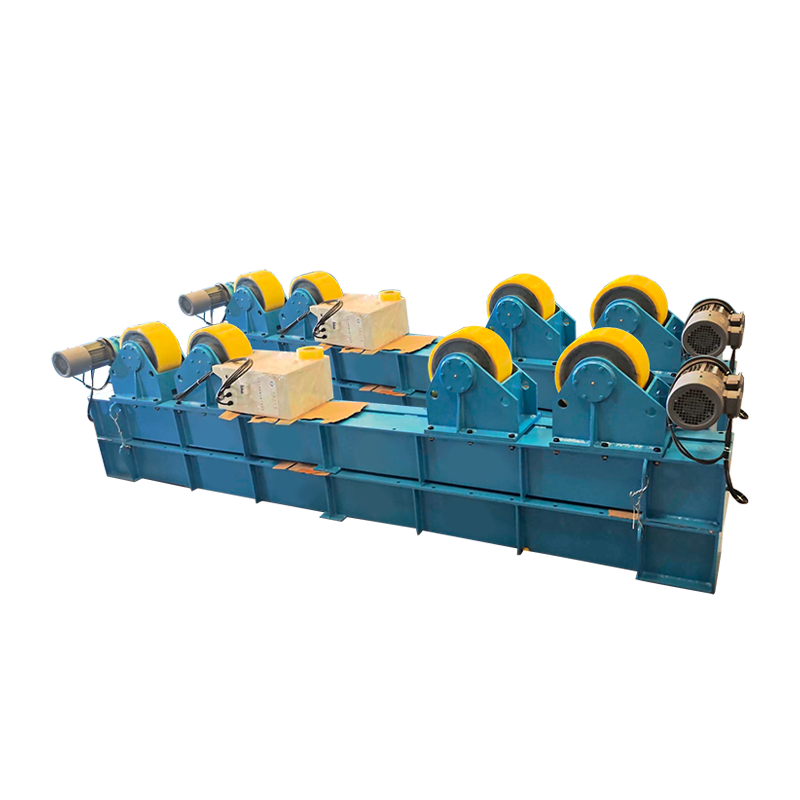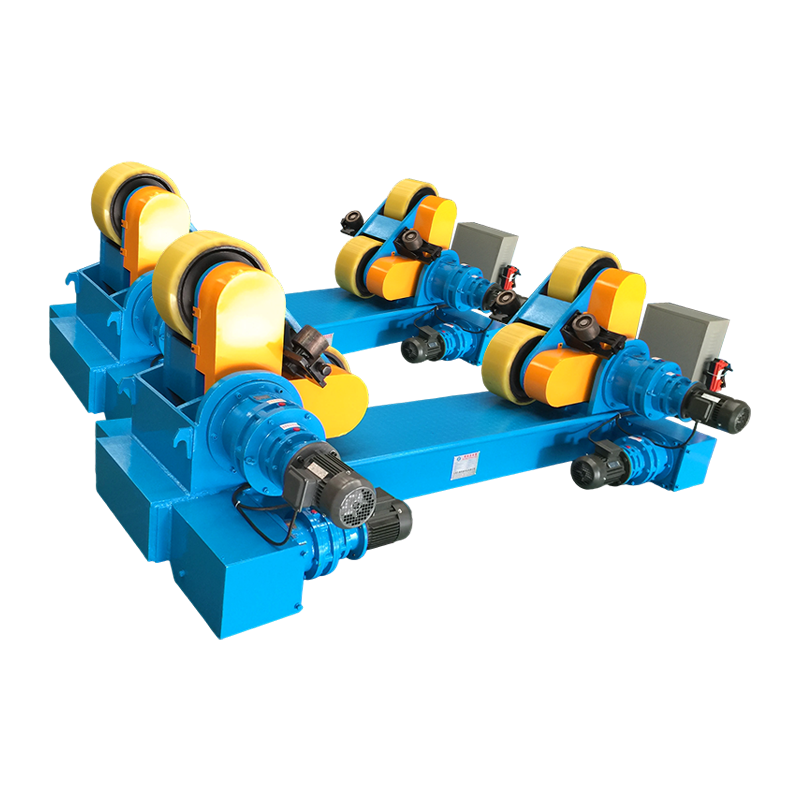
A rotateur de soudage est un positionneur industriel qui supporte et fait tourner en continu des pièces cylindriques ou rondes, telles que des tuyaux, des récipients sous pression, des réservoirs et des chaudières, à une vitesse contrôlée pendant le processus de soudage. Il améliore la qualité et la productivité des soudures en permettant soudage circonférentiel automatique en position à plat (1G) , éliminant ainsi le besoin d'un soudeur de se repositionner autour d'une pièce fixe. Des études réalisées dans des ateliers de fabrication lourde montrent que les rotateurs de soudage réduisent le temps de repositionnement manuel de 40 à 60 % et améliorent la cohérence des cordons par rapport au soudage à position fixe, tout en réduisant la fatigue du soudeur sur les longs joints circonférentiels. Pour toute installation de fabrication manipulant des soudures cylindriques de plus de 200 mm de diamètre, un rotateur de soudage est l’un des investissements en équipement les plus rentables disponibles.
Qu'est-ce qu'un rotateur de soudage ? Définition, composants et fonctionnement
Un rotateur de soudage se compose de deux ou plusieurs ensembles de rouleaux montés sur un cadre rigide qui soutiennent une pièce cylindrique et la font tourner à une vitesse contrôlée avec précision tandis qu'une torche ou une tête de soudage reste stationnaire au-dessus ou à côté du joint. Plutôt que de déplacer l'équipement de soudage autour de la pièce, le rotateur déplace la pièce au-delà du point de soudage — un changement d'approche fondamental qui permet un angle de torche constant, une vitesse de déplacement constante et un apport de chaleur constant sur toute la circonférence.
Les trois composantes essentielles de tout rotateur de soudage système sont :
- Unité d'entraînement : Contient les rouleaux motorisés alimentés par un moteur électrique et une boîte de vitesses. L'unité d'entraînement contrôle la vitesse de rotation, allant généralement de 0,1 à 1 tr/min sur les modèles industriels, et est connecté à un contrôleur de vitesse pour un réglage précis.
- Unité de renvoi : Un ensemble de rouleaux passifs qui soutient l’extrémité de la pièce. Il suit la rotation entraînée par l'unité d'entraînement et est réglable en largeur pour s'adapter à différents diamètres de tuyaux ou de cuves.
- Panneau de contrôle/automate : Régit la vitesse de rotation, la direction, le démarrage/arrêt et, dans les modèles avancés, la synchronisation avec la source d'alimentation de soudage pour des cycles de soudage circonférentiels entièrement automatisés.
La pièce à usiner repose dans la rainure en V ou dans le berceau à surface plane formé par les paires de rouleaux. L'angle et l'espacement des rouleaux déterminent la plage de diamètres de contact que le rotateur peut prendre en charge. Industriel le plus standard rotateur de soudages diamètres de poignée de 100 mm à 3 500 mm , avec des modèles robustes allant jusqu'à 6 000 mm et au-delà pour la fabrication de grands navires.
Tapezs de rotateurs de soudage : quelle conception convient à votre application ?
Il existe quatre principaux types de rotateurs de soudage , chacun adapté à différentes capacités de charge, géométries de pièces et niveaux d'automatisation. La sélection du mauvais type est l’erreur de spécification la plus courante et la plus coûteuse dans la configuration d’un atelier de fabrication.
1. Rotateur de soudage conventionnel (rouleaux à angle fixe)
Le rotateur de soudage conventionnel utilise des cadres à rouleaux à angle en V fixe et constitue le type le plus largement utilisé dans la fabrication générale de tuyaux et de cuves. Les cadres d'entraînement et de renvoi sont placés à un angle fixe (généralement 30° ou 45°), créant un berceau stable pour les pièces rondes. L'espacement des rouleaux est ajusté manuellement en faisant glisser les cadres le long d'un rail de base pour modifier le diamètre pris en charge. Les capacités de charge vont de 1 tonne à plus de 3 000 tonnes par paire. Cette conception est la plus rentable pour les installations travaillant avec des diamètres de tuyaux standard et cohérents.
2. Rotateur de soudage auto-ajustable (rouleaux auto-alignants)
Les rotateurs de soudage auto-ajustables adaptent automatiquement l'angle de leurs rouleaux au diamètre de la pièce, éliminant ainsi le repositionnement manuel du cadre. Chaque ensemble de rouleaux utilise un cadre pivotant qui s'ouvre ou se ferme sous le poids de la pièce, maintenant ainsi un angle de contact optimal sur une large plage de diamètres - généralement 150 mm à 3 000 mm — sans aucun réglage manuel. Cela réduit considérablement le temps de configuration lorsqu'un atelier gère des tuyaux de tailles variées tout au long de la journée. La conception à alignement automatique répartit également la charge de manière plus uniforme sur la surface du rouleau, réduisant ainsi l'usure localisée du rouleau.
3. Rouleaux tournants avec capacité de soudage de la tête de réservoir
Les rouleaux tournants robustes conçus pour la fabrication d'appareils sous pression et de réservoirs de stockage sont construits pour gérer à la fois les opérations de soudage de la coque cylindrique et du capuchon (tête). Ces unités sont dotées de rouleaux larges en caoutchouc ou en polyuréthane qui offrent une surface non marquante pour les récipients finis ou revêtus, et d'entraînements à engrenages réduits capables de supporter des vitesses de rotation très lentes et précises — aussi basses que 0,01 tr/min — pour les passes de soudage à l'arc submergé (SAW) sur parois épaisses.
4. Rotateur de soudage motorisé avec intégration CNC/PLC
Les rotateurs de soudage intégrés à CNC synchronisent directement la vitesse de rotation de la pièce avec la vitesse d'alimentation du fil de soudage, la vitesse de déplacement et les paramètres de la source d'alimentation pour des passes de soudage circonférentielles entièrement automatisées. Ces systèmes sont utilisés dans la fabrication de bobines de tuyaux en grand volume, la construction de plates-formes offshore et la fabrication automatisée de récipients sous pression. Précision de synchronisation de vitesse de ±0,5% assure un apport de chaleur constant par unité de longueur – essentiel pour les soudures conformes au code sur les composants soumis à une pression conforme aux normes ASME, EN 13480 ou ISO 15614.
Comparaison des types de rotateurs de soudage
| Type | Plage de diamètre | Capacité de charge | Temps d'installation | Niveau d'automatisation | Meilleure application |
| Conventionnel | 100 mm – 3 500 mm | 1 à 1 000 tonnes | Manuel (10 à 20 minutes) | De base | Tuyau standard, diamètres constants |
| Auto-ajustement | 150 mm – 3 000 mm | 1 – 300 tonnes | Automatique (<2 min) | Modéré | Bobines de tuyaux de diamètres mixtes |
| Rouleaux de retournement robustes | 500 mm – 6 000 mm | 10 – 2 000 tonnes | Manuel (varie) | De base to Moderate | Appareils à pression, réservoirs de stockage |
| CNC / API intégré | 100 mm – 4 000 mm | 1 – 500 tonnes | Programmé (<5 min) | Automatisation complète | Soudures à grand volume et conformes au code |
Légende : Comparaison des quatre principaux types de rotateurs de soudage en fonction de la plage de diamètres, de la capacité de charge, du temps de configuration, du niveau d'automatisation et de l'application industrielle principale.
Spécifications clés à évaluer lors de la sélection d’un rotateur de soudage
La capacité de charge et la plage de diamètres sont les deux spécifications non négociables — toutes les autres caractéristiques sont secondaires si le rotateur ne peut pas supporter en toute sécurité la pièce à la taille requise. Voici un guide structuré pour chaque spécification critique :
Capacité de charge
Spécifiez toujours la capacité de charge du rotateur à un minimum de 1,25 × le poids de la pièce à usiner le plus lourd prévu. pour fournir une marge de sécurité et tenir compte des charges dynamiques lors de l'accélération et de la décélération de la rotation. Un navire pesant 8 tonnes nécessite un rotateur conçu pour au moins 10 tonnes . La surcharge d'un rotateur de soudage comprime les rouleaux au-delà de leur capacité portante, provoque une déviation du cadre et risque une chute catastrophique de la pièce, ce qui constitue un grave danger pour la sécurité.
Plage de vitesse de rotation
La vitesse de rotation doit être adaptée au processus de soudage et au diamètre de la pièce à usiner pour maintenir la vitesse de déplacement de l'arc correcte au niveau du joint. Le régime requis est calculé comme suit : Vitesse de déplacement (mm/min) ÷ (π × Diamètre en mm) . Par exemple, souder un tuyau de 600 mm de diamètre à une vitesse de déplacement de 400 mm/min nécessite environ 0,21 tr/min . Le soudage à l'arc submergé (SAW) sur des cuves à parois épaisses peut nécessiter aussi peu que 0,03 à 0,08 tr/min ; Des passes de racine TIG sur un tuyau en acier inoxydable à paroi mince peuvent être nécessaires 0,5 à 1,5 tr/min .
Matériau du rouleau
La sélection du matériau des rouleaux affecte directement la protection de la surface de la pièce et la durée de vie des rouleaux. Les rouleaux en acier sont standard pour les tuyaux en acier de construction non revêtus et offrent une durabilité maximale. Des rouleaux recouverts de caoutchouc ou de polyuréthane sont nécessaires pour les récipients revêtus, peints ou polis afin d'éviter les rayures sur la surface. Les rouleaux en polyuréthane offrent également une meilleure adhérence sur les surfaces lisses, réduisant ainsi le glissement – particulièrement important sur les navires lourds où la demande de couple est élevée. Attendez-vous à remplacer les couvre-rouleaux en polyuréthane tous les 12 à 24 mois en utilisation de production continue.
Mise à la terre du courant de soudure
Le courant de soudage ne doit jamais traverser les roulements des rouleaux rotatifs. — cela provoque des piqûres électrolytiques des chemins de roulement et une défaillance rapide. Les rotateurs utilisés avec des processus à ampérage élevé (SAW à 600-1 200 A, par exemple) doivent être équipés soit de brosses de mise à la terre dédiées sur le châssis du rotateur, soit d'une pince de masse de soudage séparée appliquée directement sur la pièce à usiner. De nombreux rotateurs haut de gamme incluent brosses de sol intégrées qui entrent en contact avec la surface de la pièce et fournissent un chemin de retour à faible résistance, protégeant les roulements d'entraînement et de renvoi.
Anti-dérive / Retenue axiale
Les pièces cylindriques ont tendance à migrer axialement (marcher) le long de l'axe du rouleau pendant la rotation — un phénomène provoqué par un désalignement mineur entre les axes des rouleaux d'entraînement et de renvoi. Les rotateurs de haute qualité résolvent ce problème grâce au réglage de l'angle des rouleaux (pincement des rouleaux d'entraînement de 1 à 3°), à la commande électronique anti-dérive automatique ou aux patins de poussée axiale mécaniques. Une dérive axiale incontrôlée éloigne le joint de soudure de la torche, produisant des soudures décentrées et une collision potentielle de la torche avec l'extrémité de la pièce.
Rotateur de soudage vs positionneur de soudage : quelle est la différence ?
Un rotateur de soudage et un positionneur de soudage manipulent tous deux les pièces pendant le soudage, mais ils répondent à des géométries et à des exigences de mouvement fondamentalement différentes. La confusion des deux conduit à une mauvaise utilisation de l'équipement : un positionneur ne peut pas remplacer un rotateur pour les récipients cylindriques longs, et un rotateur ne peut pas remplacer un positionneur pour les assemblages à brides ou asymétriques.
| Attribut | Rotateur de soudage | Positionneur de soudage |
| Mouvement principal | Rotation continue autour de l'axe horizontal | Rotation d'inclinaison autour du mandrin/table fixe |
| Forme de la pièce | Cylindrique / rond uniquement | Toute forme (brides, supports, cadres) |
| Type de joint soudé | Coutures circonférentielles | Tous types de joints (filet, bout à bout, complexe) |
| Longueur maximale de la pièce | Illimité (plusieurs unités libres) | Limité par la capacité de porte-à-faux du mandrin |
| Plage de charge typique | 1 à 3 000 tonnes | 0,03 – 100 tonnes |
| Configuration pour les navires longs | Ajouter des unités folles — aucune limite de longueur | Peu pratique au-delà de ~3 m de surplomb |
| Position de soudage atteinte | Plat / 1G (circonférentiel) | Plat, horizontal ou aérien selon les besoins |
Légende : Comparaison côte à côte des rotateurs de soudage et des positionneurs de soudage selon sept attributs pour clarifier la sélection correcte de l'équipement en fonction de la géométrie de la pièce et du type de joint.
Industries et applications qui dépendent des rotateurs de soudage
Les rotateurs de soudage sont indispensables dans toutes les industries qui fabriquent des équipements cylindriques sous pression, structurels ou de traitement. Leur taux d'adoption est directement corrélé au diamètre de la cuve : au-dessus de 300 mm de diamètre, le soudage circonférentiel manuel devient suffisamment lent, incohérent et ergonomiquement stressant pour que le retour sur investissement du rotateur soit généralement atteint dans les 6 à 18 mois d'utilisation en production.
- Pétrole et gaz : Soudures de circonférence de pipelines, fabrication de colonnes montantes, bobines de collecteurs sous-marins et soudage de coques de réservoirs de stockage de GNL. Les rotateurs prennent en charge le soudage à l'arc submergé sur des épaisseurs de paroi de 10 mm à 80 mm sur des tuyauteries soumises à une pression conforme aux normes API 1104 et ASME B31.4.
- Fabrication d'appareils sous pression : Les cuves conformes à la section VIII de l'ASME et à la DESP (réacteurs, échangeurs de chaleur, condenseurs, séparateurs) nécessitent toutes des passes de soudure circonférentielles contrôlées. Les rotateurs permettent un maintien cohérent du préchauffage et un contrôle de la température entre les passes en maintenant la soudure en position plate tout au long des séquences multipasses.
- L'énergie éolienne : Les sections de tours d'éoliennes offshore et terrestres (généralement de 4 à 6 m de diamètre et de 20 à 30 mm d'épaisseur de paroi) comptent parmi les plus grandes applications de soudage rotatif, nécessitant des rotateurs d'une capacité supérieure à 200 à 500 tonnes par ensemble.
- Construction navale : Les arbres d'hélice, les tubes de propulseur, les réservoirs de ballast et les sections de coque cylindriques utilisent tous des rotateurs dans les ateliers de fabrication avant l'installation à bord.
- Mines et granulats : Les broyeurs à boulets, les fours rotatifs, les épurateurs à tambour et la fabrication de tambours de convoyeur impliquent tous des coques cylindriques à paroi épaisse qui ne sont pratiques qu'avec le soudage assisté par rotateur.
- Chimie et pétrochimie : Les colonnes, réacteurs et cuves de traitement utilisant des alliages exotiques (acier inoxydable duplex, Inconel, titane) bénéficient particulièrement du soudage à plat activé par rotateur, qui réduit la perturbation du bain de soudure induite par la gravité dans les matériaux difficiles à souder.
Avantages en termes de productivité et de qualité de l'utilisation d'un rotateur de soudage
Le principal gain de productivité d'un rotateur de soudage vient du fait qu'il permet des arcs de soudage continus plutôt que des cycles d'arrêt et de repositionnement. , mais les avantages en matière de qualité sont tout aussi significatifs et réduisent directement les coûts de reprise.
Gains de productivité
- Le temps d'allumage de l'arc augmente de 20 à 35 % (manuel) à 60 à 80 % avec soudage semi-automatique assisté par rotateur, et jusqu'à 90 à 95 % dans des systèmes entièrement automatisés. Un atelier de fabrication soudant des tuyaux de 500 mm de diamètre peut réaliser un joint circonférentiel complet en un seul arc ininterrompu, contre 4 à 6 séquences d'arrêt-redémarrage pour le soudage manuel.
- Taux de dépôt SAW sur les récipients à paroi épaisse soutenus par un rotateur, 15 à 25 kg/h — environ 5 à 8 fois le taux de dépôt du SMAW manuel sur le même joint.
- Fatigue réduite du soudeur sur de longues coutures circonférentielles signifie une concentration soutenue grâce à des opérations de soudage de plusieurs heures, réduisant ainsi les taux d'erreur de fin de quart de travail.
Améliorations de la qualité des soudures
- Vitesse de déplacement constante contrôlé par le rotateur élimine les variations humaines dans la progression de la torche, ce qui entraîne une largeur et une pénétration uniformes des billes sur toute la circonférence, ce qui est essentiel pour l'acceptation des tests radiographiques et ultrasoniques.
- Position de soudage à plat (1G) tout au long du joint élimine l'affaissement du bain de soudure induit par la gravité qui se produit dans les positions 2G (horizontale), 5G (tuyau fixe) et 6G (tuyau incliné), réduisant ainsi la porosité et les taux de défauts de contre-dépouille d'environ 35 à 55 % par rapport au soudage de tuyaux fixes.
- Contrôle cohérent de la température entre les passages est plus facile à entretenir lorsque la soudure tourne continuellement au-delà d'un point de surveillance fixe, permettant aux capteurs IR ou aux thermomètres de contact de mesurer chaque point de la circonférence sans repositionnement.
Maintenance des rotateurs de soudage : maintenir la fiabilité de l'équipement en production
La maintenance préventive régulière d'un rotateur de soudage ne coûte qu'une fraction des temps d'arrêt et des dépenses de remplacement des roulements causés par la négligence. — un seul roulement à rouleaux défectueux dans un rotateur de 200 tonnes peut entraîner 2 à 3 jours de perte de production et 5 000 à 15 000 $ de coûts de réparation.
- Quotidiennement : Inspectez les surfaces des rouleaux pour déceler des éclaboussures de soudure incrustées, des coupures ou des points plats. Enlevez les projections avec une brosse métallique ou un grattoir avant qu'elles ne durcissent et provoquent des dommages superficiels aux pièces ou une rotation déséquilibrée. Vérifiez que les câbles de mise à la terre sont solidement fixés.
- Hebdomadaire : Lubrifiez les roulements de la chaîne d’entraînement, de la boîte de vitesses et de l’arbre à rouleaux selon les spécifications du fabricant. Vérifiez que le panneau de commande affiche des paramètres de vitesse précis et que l'arrêt d'urgence fonctionne correctement. Inspectez les boulons de montage du rouleau pour déceler tout relâchement dû aux vibrations.
- Mensuel : Vérifiez le niveau et l'état de l'huile de la boîte de vitesses. Inspectez les revêtements des rouleaux en polyuréthane ou en caoutchouc pour détecter toute coupure, déchirure ou durcissement. Mesurez le diamètre du rouleau avec un pied à coulisse : une usure inégale entre les rouleaux d'entraînement et les rouleaux de renvoi entraîne une variation de vitesse à la surface de la pièce.
- Annuellement : Inspection complète de l'unité d'entraînement, y compris les balais du moteur (si CC), le jeu des roulements de la boîte de vitesses et l'intégrité des soudures du cadre. Recalibrez le contrôle de vitesse par rapport à une référence de tachymètre. Remplacez les roulements à rouleaux de manière proactive si les heures de fonctionnement dépassent l'intervalle recommandé par le fabricant - généralement 8 000 à 12 000 heures de fonctionnement .
Foire aux questions sur les rotateurs de soudage
Q1 : Quelle est la différence entre un rotateur de soudage et un rotateur de tuyaux ?
Les termes sont largement interchangeables dans l’usage courant des magasins. Un rotateur de soudage est la catégorie la plus large : elle englobe tout système de rouleaux motorisés qui fait tourner une pièce cylindrique pour le soudage, y compris les tuyaux, les récipients et les tambours. « Rotateur de tuyaux » est un terme informel le plus souvent utilisé pour désigner les unités plus légères dimensionnées spécifiquement pour la fabrication de pipelines et de bobines de tuyaux. Tous les rotateurs de tuyaux sont des rotateurs de soudage, mais les rouleaux de retournement de navires robustes conçus pour les réservoirs et les récipients sous pression sont généralement appelés rotateurs de soudage ou rouleaux de retournement plutôt que rotateurs de tuyaux.
Q2 : Comment puis-je calculer la vitesse de rotation correcte pour mon processus de soudage ?
Utilisez la formule : RPM = Vitesse de déplacement (mm/min) ÷ (π × Diamètre de la pièce en mm) . Pour un tube de diamètre 500 mm soudé à une vitesse de déplacement de 350 mm/min : RPM = 350 ÷ (3,1416 × 500) = 0,223 tr/min . Pour SAW sur un récipient de 2 000 mm de diamètre à 250 mm/min : RPM = 250 ÷ (3,1416 × 2 000) = 0,040 tr/min . Vérifiez toujours que votre régime cible se situe dans la plage de vitesse contrôlable du rotateur avant l'achat.
Q3 : Un rotateur de soudage peut-il être utilisé pour des processus autres que le soudage ?
Oui. Les rotateurs de soudage sont également largement utilisés pour le revêtement par pulvérisation thermique, la peinture et le revêtement en poudre, l'inspection par essais non destructifs (CND) de composants cylindriques et les opérations d'usinage. comme le meulage ou le polissage de surfaces cylindriques. Tout processus bénéficiant d'une rotation uniforme d'une pièce ronde à vitesse contrôlée peut utiliser le même matériel de rotateur : le système d'entraînement et de contrôle est indépendant du processus. Certaines installations achètent des rotateurs principalement pour l'inspection CND et les utilisent pour le soudage comme fonction secondaire.
Q4 : De combien d’unités de renvoi un rotateur de soudage a-t-il besoin pour les cuves longues ?
La configuration standard utilise une unité d'entraînement et une unité de renvoi par travée prise en charge . Pour les navires mesurant jusqu'à environ 6 à 8 mètres de longueur, un ensemble d'entraînement et un ensemble de rouleaux suffisent. Pour les navires plus longs, tels que les coques d'échangeur de chaleur ou les sections de tour de 12 à 20 mètres, ajoutez une unité de renvoi supplémentaire pour chaque 4 à 6 mètres de longueur supplémentaire au-delà de la première travée. Le critère critique est que le navire ne doit pas dévier de plus de 1 à 2 mm entre les points d'appui sous son propre poids, pour éviter un désalignement des articulations lors de la rotation.
Q5 : Qu'est-ce qui fait qu'une pièce « marche » axialement sur un rotateur de soudage, et comment cela peut-il être évité ?
La dérive axiale (marche) est provoquée par une composante nette de force axiale se produisant lorsque les axes des rouleaux d'entraînement et de renvoi ne sont pas parfaitement parallèles, ou lorsque la surface de la pièce n'est pas parfaitement cylindrique. Il est empêché par : (1) pincement des rouleaux d'entraînement de 1 à 3° afin qu'ils génèrent une légère force axiale opposée ; (2) en utilisant contrôle électronique anti-dérive qui surveille la position axiale via un capteur et ajuste automatiquement l'angle du rouleau ; ou (3) l'installation de mécanismes butées axiales ou butées à une extrémité du cadre du rotateur. Les rotateurs auto-ajustables haut de gamme incluent généralement un dispositif anti-dérive électronique en standard.
Q6 : Quelles précautions de sécurité sont essentielles lors de l’utilisation d’un rotateur de soudage ?
Les principales exigences de sécurité comprennent : ne dépassez jamais la capacité de charge nominale — une surcharge provoque une défaillance du châssis des rouleaux et la chute de la pièce à usiner ; toujours fixer le câble de masse de soudage directement sur la pièce à travailler pour empêcher le courant de soudage de traverser les roulements à rouleaux ; assurer la le sol sous et autour du rotateur est dégagé de tout personnel lors de la rotation de navires lourds ; installer butées mécaniques pour éviter le ruissellement axial sur les sols en pente ; et ne laissez jamais un navire en rotation sans surveillance à grande vitesse sans qu'un système d'arrêt d'urgence automatique soit actif. Les exigences OSHA 1910.212 (protection des machines) s'appliquent aux équipements rotatifs à moteur, y compris les rotateurs de soudage dans les installations aux États-Unis.
Conclusion : un rotateur de soudage est-il le bon investissement pour votre atelier ?
Pour tout atelier de fabrication soudant régulièrement des composants cylindriques de plus de 200 mm de diamètre, un rotateur de soudage offre un retour sur investissement mesurable dans un délai de 6 à 18 mois. grâce à une réduction des pertes de temps d'arc, à des taux de reprise inférieurs dus à la réduction des défauts dans le soudage à plat et à une diminution de la fatigue du soudeur lors des travaux sur de longues coutures.
La décision de sélection se résume à quatre paramètres : le poids maximum de la pièce (spécifications de capacité de charge de l'entraînement), la plage de diamètres (espacement et type des rouleaux d'entraînement), la plage de vitesse de rotation requise (sélection du moteur d'entraînement et de la boîte de vitesses) et le volume de production (pilote le boîtier pour l'auto-ajustement par rapport au conventionnel et pour l'intégration CNC). Faites correspondre ces quatre paramètres avec précision, appliquez un facteur de sécurité de 1,25 × à la capacité de charge et spécifiez le matériau des rouleaux en fonction des exigences de surface de votre pièce.
Un bien spécifié et correctement entretenu rotateur de soudage n'est pas simplement un outil pratique : c'est un actif de fabrication de qualité production qui élève directement le plafond de qualité et la capacité de production de toute opération de fabrication cylindrique. Pour les ateliers d'appareils sous pression, les fabricants de pipelines et les fabricants de tours éoliennes en particulier, il s'agit d'un élément essentiel d'une production de soudage compétitive et conforme aux codes.