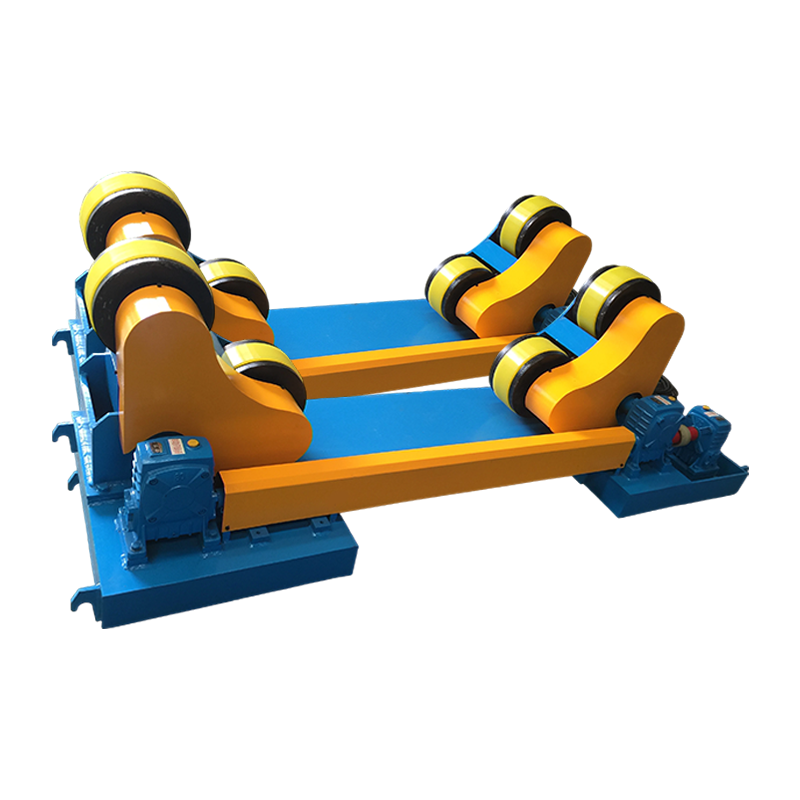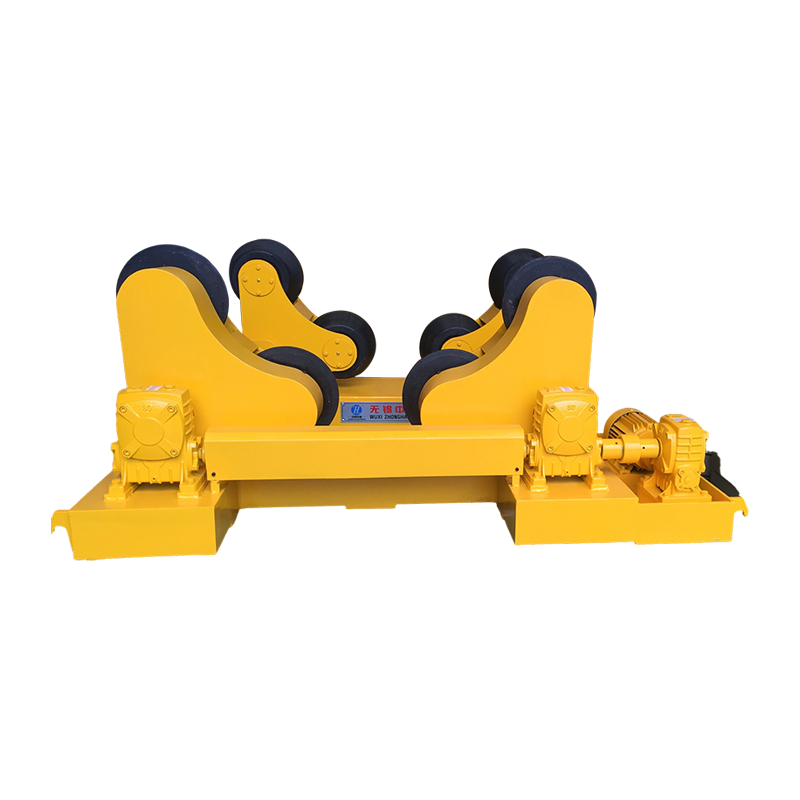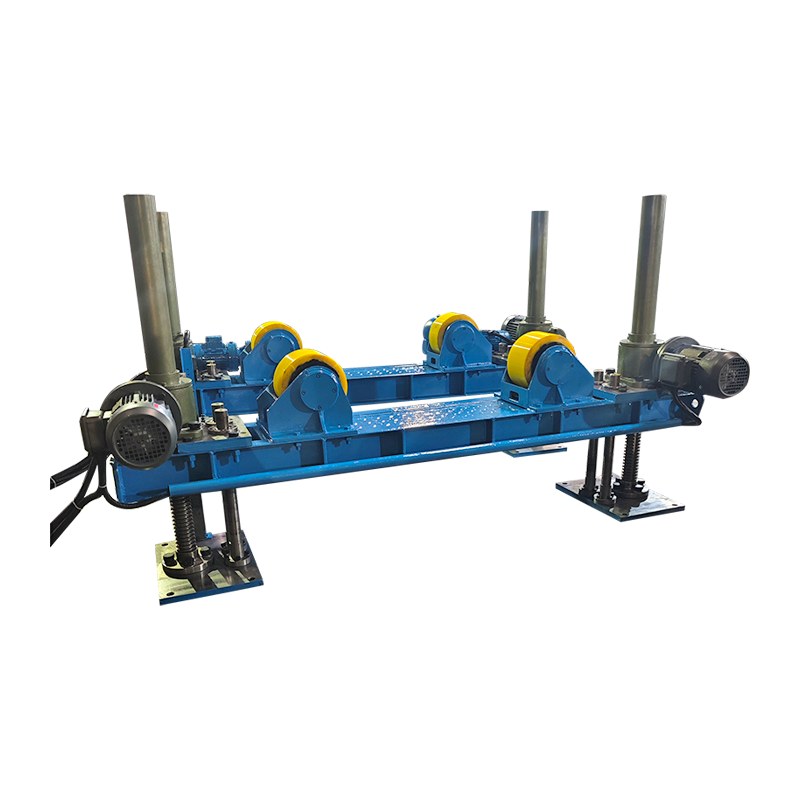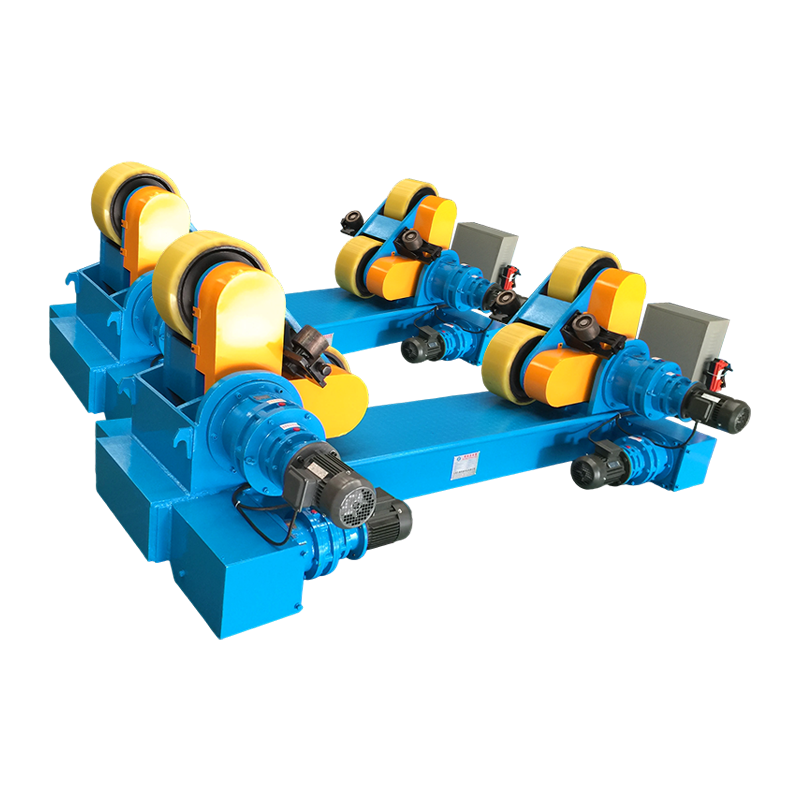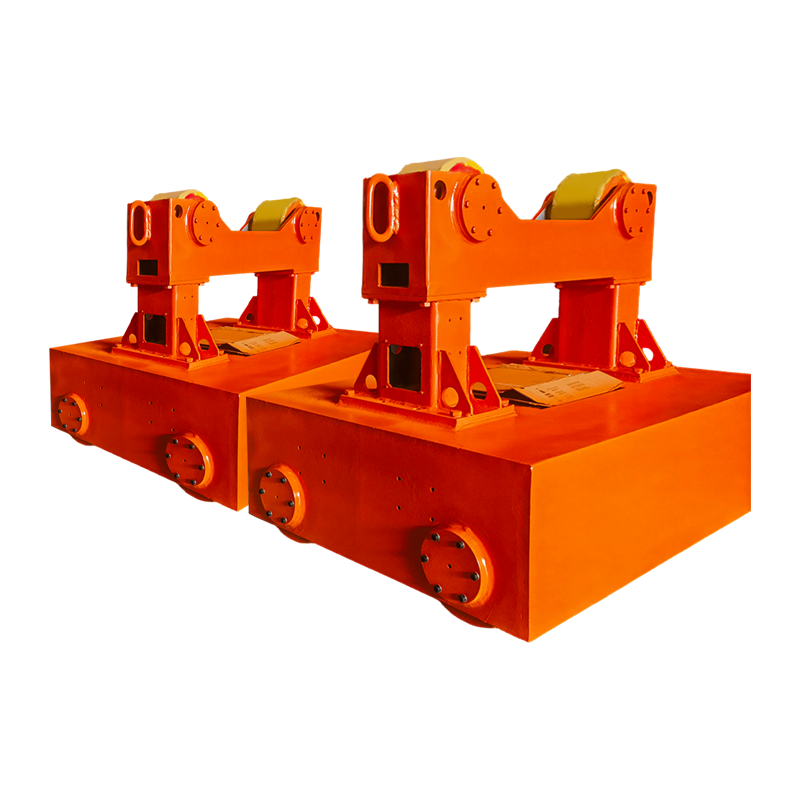
A Positionneur de soudage WeldNice est un dispositif de maintien de pièce rotatif moàrisé qui fait pivoter et incline une pièce à l'angle optimal, permettant aux soudeurs d'effectuer des soudures plates ou horizontales plutôt que de se battre avec des positions aériennes ou verticales. Concrètement, cet équipement unique peut réduire le temps de soudage de 30 à 50 % , réduisez les taux de reprise jusqu'à 40% , et améliorent considérablement la cohérence des cordons, ce qui en fait l'un des investissements au retour sur investissement le plus élevé qu'un atelier de fabrication puisse faire.
Que vous soudiez des récipients sous pression, des brides de tuyaux, des cadres structurels ou des assemblages personnalisés, un Positionneur de soudage WeldNice maintient le joint de soudure dans la position idéale « 1F » (plate) ou « 2F » (horizontale) à tout moment — éliminant les positions de soudure verticales et aériennes dangereuses et exigeantes en compétences qui représentent la majorité des défauts de soudage dans les environnements industriels.
Comment fonctionne un positionneur de soudage ?
A positionneur de soudage fonctionne grâce à une combinaison d'un mandrin ou d'une plaque frontale motorisée, d'un mécanisme d'inclinaison et d'un contrôleur à vitesse variable. La pièce à usiner est solidement fixée à la table rotative, qui tourne ensuite à une vitesse programmable pendant que la soudeuse – ou une torche automatisée – dépose un cordon constant le long du joint rotatif.
Composants de base expliqués
- Façade / Mandrin : La surface de travail rotative, d'un diamètre généralement compris entre 200 mm et 1 500 mm, avec des rainures en T ou des trous filetés pour le montage des luminaires.
- Axe d'inclinaison : Permet à la table de s'incliner — généralement de 0° à 135° — de sorte que le joint de soudure soit toujours présenté selon l'angle le plus plat possible.
- Moteur d'entraînement et boîte de vitesses : Fournit le couple nécessaire pour faire tourner des charges lourdes en douceur. Les moteurs servo ou AC avec réducteur à vis sans fin sont standard sur les modèles de précision.
- Contrôleur de vitesse (VFD) : Le variateur de fréquence permet des ajustements de la vitesse de rotation allant de 0,1 tr/min pour un soudage de précision à plusieurs tr/min pour les luminaires plus légers.
- Bague collectrice/connexion à la terre : Fournit un chemin de retour du courant de soudage à travers la table, protégeant les roulements des dommages causés par l'arc.
La combinaison de la rotation et de l'inclinaison signifie que pour pratiquement toutes les pièces cylindriques ou symétriques, le soudeur reste immobile pendant que le travail lui arrive — un changement ergonomique fondamental qui réduit la fatigue de l'opérateur et améliore considérablement le temps d'allumage de l'arc.
Quels types de positionneurs de soudage sont disponibles ?
Le marché propose plusieurs catégories distinctes de positionneur de soudages , chacun étant conçu pour des capacités de charge, des géométries de pièces et des niveaux d'automatisation spécifiques. Choisir le mauvais type est l’erreur la plus courante – et la plus coûteuse – que commettent les acheteurs.
| Tapez | Capacité de charge typique | Plage d'inclinaison | Idéal pour | Coût relatif |
|---|---|---|---|---|
| Positionneur de paillasse | 5 à 50kg | Fixe ou 0–90° | Petits composants, raccords de tuyauterie, instrumentation | $ |
| Positionneur au sol | 50 à 2 000 kg | 0–135° | Récipients sous pression, assemblages à brides, cadres | $$ |
| Positionneur de poupée mobile | 500 à 20 000 kg | Rotation à 360° | Arbres longs, tuyaux de grand diamètre | $$$ |
| Manipulateur de positionneur | 1 000 à 50 000 kg | Entièrement programmable | Cellules de soudage automatisées, intégration robotique | $$$$ |
| Positionneur de soudage de tuyaux | 100 à 5 000 kg | Axe horizontal | Tuyauteries pétrolières et gazières, pétrochimiques | $$–$$$ |
| Tableau 1 : Comparaison des types de positionneurs de soudage courants par application | ||||
Quelles spécifications sont les plus importantes lors de la sélection d’un positionneur de soudage ?
Les quatre spécifications qui déterminent si un positionneur de soudage Les performances réelles dans votre application sont la capacité de charge, la charge nominale décentrée, la plage de vitesse de rotation et le couple d'inclinaison – et pas seulement le chiffre principal de « capacité de charge » sur lequel de nombreux acheteurs se concentrent exclusivement.
1. Capacité de charge par rapport à la charge excentrique (décentrée)
Un positionneur évalué à 1 000 kg peut transporter cette charge uniquement lorsque le centre de gravité est directement sur l’axe de la table. En fabrication réelle, les pièces sont rarement parfaitement centrées. La plupart des fabricants spécifient une charge nominale excentrique — par exemple, une unité de 1 000 kg ne peut supporter que 600 kg à une excentricité de 200 mm . Demandez toujours le tableau de charge excentrique et mesurez le centre de gravité approximatif de votre pièce avant d'acheter.
2. Plage de vitesse de rotation
Pour le soudage manuel MIG ou TIG, vous avez généralement besoin d'une vitesse de surface au niveau du joint de soudure de 150 à 400 mm/min . Pour le SAW automatisé (soudage à l'arc submergé), accélère jusqu'à 1 500 mm/min peut être nécessaire. Vérifiez que la plage de régime du positionneur (convertie en vitesse de surface au rayon de votre pièce) couvre les paramètres de votre processus de soudage.
3. Angle d'inclinaison et couple d'inclinaison
Une plage d'inclinaison de 0° à 135° est la norme industrielle pour les positionneurs à usage général. Cependant, le couple d'inclinaison nominal à l'angle maximum est tout aussi critique : une unité peut être capable de s'incliner à 135° à vide mais ne pas avoir le couple nécessaire pour maintenir sa position avec une charge lourde et excentrique. Confirmez le couple de maintien d'inclinaison nominal en N·m pour votre excentricité maximale attendue.
4. Capacité de courant de terre (retour de courant de soudage)
Le positionneur de soudage doit acheminer la totalité du courant de retour de soudage via un circuit de mise à la terre dédié - généralement un ensemble balais de charbon et bague collectrice évalués pour 300-600 A sur les unités de poids moyen. Des connexions à la terre sous-dimensionnées ou mal entretenues provoquent des piqûres d'arc dans les roulements, entraînant une défaillance prématurée et des temps d'arrêt coûteux.
Quels gains de productivité et de qualité pouvez-vous attendre d’un positionneur de soudage ?
Améliorations quantifiées de la productivité grâce à positionneur de soudages sont bien documentés dans tous les secteurs : les magasins signalent systématiquement des périodes de récupération mesurables et rapides allant de 6 à 18 mois en fonction du volume et de la complexité de la pièce.
| Métrique | Repositionnement manuel | Avec positionneur | Amélioration |
|---|---|---|---|
| Temps d'activation de l'arc (% du décalage) | 20 à 30 % | 50 à 70 % | 40 à 50 personnes |
| Défaut de soudure/taux de reprise | 8 à 15 % | 2 à 5 % | –60 à 70 % |
| Temps d'installation et de repositionnement (par pièce) | 45 à 90 minutes | 10 à 20 minutes | –75% |
| Rapports sur les blessures et les tensions chez les soudeurs | Référence | Considérablement réduit | –30 à 50 % |
| Taux de dépôt (kg/h) | 1,5–2,5 | 2,5 à 4,5 | 60 à 80 % |
| Tableau 2 : Mesures de productivité et de qualité avant et après l'adoption du positionneur de soudage | |||
Lese gains stem from a single fundamental advantage: le soudage en position plate (1F) produit systématiquement des soudures de meilleure qualité à des vitesses plus élevées que toute autre position . La gravité facilite la formation de flaques d'eau, la pénétration est plus uniforme et la fatigue du soudeur est minimisée, ce qui se traduit directement par une réduction du coût par soudure.
Quelles industries dépendent le plus des positionneurs de soudage ?
Positionneurs de soudage sont indispensables dans tout secteur produisant des assemblages soudés cylindriques ou symétriques – ce qui, en pratique, englobe la majorité de l’industrie lourde moderne.
- Pétrole & Gaz / Pétrochimie : Fabrication d'appareils sous pression, soudage de brides à tuyaux, soudage de coques d'échangeurs de chaleur. La conformité aux normes ASME Section VIII exige des soudures radiologiquement saines – un positionneur est essentiellement obligatoire.
- Production d'électricité : Soudage de fûts de chaudière, fabrication de collecteurs de vapeur, assemblages de composants de turbine où l'intégrité des soudures est une exigence critique pour la sécurité.
- Structures en acier et construction : Plaques de base de colonnes, joints tuyau-bride, connexions à sections creuses utilisées dans les ponts, les immeubles de grande hauteur et les plates-formes offshore.
- Automobile et équipement lourd : Assemblages d'arbres de transmission, soudage de moyeux de roue, fabrication de cylindres hydrauliques : soudures reproductibles en grand volume avec des tolérances dimensionnelles serrées.
- Construction navale : Bobines de tuyaux, corps de pompe, arbres d'hélice et raccords de pénétration de pont — où les contraintes d'accès rendent le repositionnement par grue à la fois lent et dangereux.
- Aérospatiale et défense : Carters de moteurs de fusée, cadres structurels d’avions, composants de coque de véhicules blindés – où chaque gramme de mastic de soudure et chaque défaut a des implications critiques pour la mission.
Positionneur de soudage manuel ou automatisé : lequel choisir ?
Le decision between a manually operated and a fully automated positionneur de soudage dépend principalement de la taille de votre lot, de la complexité des pièces et du coût acceptable par pièce, et pas simplement de votre volume de production global.
| Facteur | Manuel/contrôlé par pédale | API automatisé |
|---|---|---|
| Taille de lot idéale | 1 à 50 pièces | 50 pièces |
| Exigence de programmation | Aucun | Modéré à élevé |
| Investissement en capital | Faible (2 000 $ à 20 000 $) | Élevé (20 000 $ à 200 000 $) |
| Répétabilité des soudures | Dépend de l'opérateur | ±0,1 mm ou mieux |
| Compétence d'opérateur requise | Soudeur certifié | Programmeur d'opérateur de machine |
| Intégration avec les robots | Sans objet | Entièrement compatible via E/S ou bus de terrain |
| Tableau 3 : Positionneur de soudage manuel ou automatisé CNC – Cadre décisionnel | ||
Pour la plupart des ateliers produisant une grande variété de pièces en petits lots, un positionneur de soudage manuel avec la commande par pédale à vitesse variable offre le meilleur équilibre entre flexibilité et rentabilité. Les producteurs de gros volumes d'assemblages standard, en particulier ceux qui exploitent déjà des cellules de soudage robotisées, devraient sérieusement envisager un positionneur entièrement CNC ou un positionneur synchronisé servocommandé pour une intégration transparente du robot.
Que devez-vous vérifier avant d’acheter un positionneur de soudage ?
Les acheteurs qui effectuent une évaluation structurée avant l’achat évitent les inadéquations de spécifications les plus courantes – et les plus coûteuses – qui affectent les ateliers du monde entier.
- Définissez votre pièce la plus lourde et la plus excentrique - pas votre rôle moyen. Le positionneur doit gérer votre pire cas avec un facteur de sécurité d'au moins 1,5×.
- Mesurez votre courant de soudage. Confirmez que le circuit de retour à la terre du positionneur est adapté à votre ampérage de pointe (par exemple, 500 A pour un MIG lourd, 600 A pour un SAW).
- Vérifiez le diamètre de la façade par rapport à votre plus petit luminaire. Une façade surdimensionnée sans fentes en T près du centre rend les petites pièces difficiles à fixer en toute sécurité.
- Vérifiez la plage de vitesse en unités de surface. Convertissez la spécification RPM en mm/min au rayon typique de votre pièce et confirmez qu'elle couvre vos exigences en matière d'alimentation en fil et de vitesse de déplacement.
- Demander un indice IP pour l'environnement. Pour les environnements extérieurs, marins ou soumis à de fortes éclaboussures, spécifiez IP54 ou supérieur pour l'électronique de commande.
- Confirmez la certification et la conformité. Le marquage CE (UE), la liste UL (Amérique du Nord) ou les normes nationales pertinentes doivent être vérifiés pour votre juridiction.
- Renseignez-vous sur les délais de livraison des pièces de rechange et le service local. Un positionneur avec un délai de livraison de 6 mois en pièces détachées est un handicap de production, quelle que soit sa qualité initiale.
Comment entretenir un positionneur de soudage pour une durée de vie maximale ?
Un entretien adéquat prolonge la durée de vie d'un positionneur de soudage d'un typique 5 à 7 ans to 15 ans ou plus — une différence qui représente des dizaines de milliers de dollars en dépenses d'investissement évitées.
Contrôles quotidiens
- Inspectez la pression de contact des balais de sol et l'usure des balais de charbon ; remplacer lorsqu'il est porté à 50 % de sa longueur d'origine.
- Vérifiez la plaque frontale pour déceler toute accumulation de projections de soudure ; nettoyez les fentes en T pour éviter un mauvais alignement du luminaire.
- Vérifiez que la pince de masse de la pièce à usiner est solidement connectée au châssis du positionneur, et non à la plaque frontale.
Entretien mensuel
- Lubrifiez le roulement principal et l’entraînement à vis sans fin selon les spécifications du fabricant – généralement avec de la graisse au complexe de lithium NLGI n° 2.
- Vérifiez tout le couple de fixation sur le pivot d'inclinaison - les vibrations des pièces lourdes les desserrent fréquemment avec le temps.
- Inspectez les bouches d’aération du moteur et le dissipateur thermique du VFD pour déceler toute éclaboussure ou tout blocage de poussière.
Révision annuelle
- Effectuez un test de charge complète et documentez la cohérence de la vitesse de rotation sur toute la plage de régime.
- Remplacez les brosses de la bague collectrice et inspectez la surface de la bague collectrice pour détecter les rainures : une bague rainurée a une résistance de contact accrue et doit être écumée ou remplacée.
- Vérifiez le jeu des roulements avec un comparateur à cadran ; remplacez les roulements principaux si le voile radial dépasse la limite du fabricant (généralement 0,05 à 0,10 mm).
Foire aux questions sur les positionneurs de soudage
Q : Un positionneur de soudage peut-il être utilisé avec les procédés MIG, TIG et SAW ?
Oui. Un positionneur de soudage est indépendant du processus : il tourne et positionne simplement la pièce à usiner. Cependant, la plage de vitesse requise diffère : le soudage TIG de tuyaux à paroi mince nécessite généralement une rotation très lente et précise (0,1 à 1 tr/min), tandis que le SAW sur des récipients de grand diamètre peut nécessiter 2 à 5 tr/min. Confirmez que la plage de vitesse couvre votre processus spécifique avant d'acheter.
Q : Quelle est la différence entre un positionneur de soudage et un rotateur de soudage ?
A positionneur de soudage soutient la pièce à usiner d'une extrémité à l'aide d'un mandrin ou d'une plaque frontale et peut incliner la pièce en plus de la faire pivoter, ce qui la rend adaptée à une large gamme de géométries de pièces. Un rotateur de soudage utilise des rouleaux entraînés et libres pour supporter de longues pièces cylindriques (tuyaux, coques de récipients sous pression) sur toute leur longueur, les faisant tourner sans capacité d'inclinaison. Les positionneurs sont plus polyvalents ; les rotateurs sont meilleurs pour les pièces très longues.
Q : Comment puis-je calculer la capacité de charge correcte pour mon application ?
Prenez le poids de pièce attendu le plus lourd, ajoutez le poids estimé du luminaire, multipliez par 1,5× comme facteur de sécurité , et recherchez le centre de gravité décalé par rapport à l'axe de la table. Utilisez cette valeur de charge excentrique (et non le poids brut) pour sélectionner la capacité nominale correcte. Par exemple : une pièce de 400 kg sur un luminaire de 150 kg, centre de gravité décentré de 180 mm, nécessite un positionneur WeldNice évalué pour au moins Charge excentrique de 835 kg (550 kg × 1,5).
Q : Un positionneur de soudage peut-il s’intégrer aux systèmes de soudage robotisés ?
Oui - servomoteur positionneur de soudages avec des interfaces d'E/S numériques ou de bus de terrain (EtherCAT, PROFINET, DeviceNet) peut être entièrement synchronisé avec les contrôleurs de robot en tant qu'« axe externe », permettant au robot et au positionneur de se déplacer simultanément pour des applications complexes de suivi de couture. Il s’agit d’une pratique courante dans les cellules de fabrication de gros volumes d’automobiles et d’appareils sous pression.
Q : Quelle est la fourchette de prix typique d’un positionneur de soudage ?
Des unités de paillasse d'entrée de gamme avec des capacités allant jusqu'à 50 kg sont disponibles pour 800 $ à 3 000 $ . Les positionneurs au sol de milieu de gamme évalués pour 250 à 1 000 kg coûtent généralement 5 000 $ à 25 000 $ . Les unités robustes d'une capacité de 2 000 à 10 000 kg avec servomoteurs vont de 30 000 $ à 150 000 $ . Les cellules entièrement automatisées avec intégration de robots peuvent dépasser 250 000 $ . La grande majorité des ateliers estiment qu’une unité de milieu de gamme offre le meilleur rapport qualité-prix.
Q : Un positionneur de soudage peut-il être utilisé en toute sécurité par un seul opérateur ?
Oui, lorsqu'il est correctement chargé et dans les limites de sa capacité nominale. Les meilleures pratiques de sécurité incluent : toujours sécuriser la pièce avec au moins trois points de serrage avant de l'incliner, ne jamais dépasser la charge excentrique nominale, s'assurer que le circuit de terre est connecté avant tout arc de soudage et utiliser une goupille de verrouillage d'inclinaison physique lorsque vous travaillez sur une charge inclinée pendant des périodes prolongées. Consultez le manuel de sécurité du fabricant et vos réglementations locales en matière de santé au travail pour connaître les exigences spécifiques à chaque juridiction.
Conclusion : un positionneur de soudage vaut-il l'investissement ?
Le evidence is clear: a correctly specified positionneur de soudage est l'un des outils de productivité les plus rentables disponibles pour les ateliers de fabrication de toutes tailles. En convertissant les positions de soudage aériennes, verticales et autres positions difficiles en positions plates ou horizontales, il augmente simultanément les taux de dépôt, réduit les reprises, améliore la sécurité du soudeur et accélère le débit - remboursant généralement son prix d'achat total dans les 24 heures. 6 à 18 mois d'utilisation constante.
Que vous équipiez un atelier spécialisé pour deux personnes ou que vous agrandissiez une cellule de soudage automatisée à grand volume, il existe un positionneur de soudage conçu pour votre charge, votre processus et votre budget spécifiques. La clé est de définir précisément vos exigences (poids, excentricité, vitesse, objectifs d'automatisation actuels et futurs) avant de comparer les spécifications, et de traiter le positionneur non pas comme une marchandise mais comme un équipement de production de précision qui mérite la même rigueur technique que votre processus de soudage lui-même.
Les ateliers qui abordent le processus de sélection de cette manière signalent systématiquement non seulement un retour sur investissement plus rapide, mais aussi une amélioration fondamentale de la qualité et de la cohérence de chaque soudure qu'ils produisent.
WeldNice propose des positionneurs de soudage personnalisés de 50 kg à 50 000 kg. Contactez-nous pour votre solution.