Les poutres en I sont fabriquées de deux manières fondamentales : laminage à chaud d'une seule billette d'acier ou soudage de trois plaques d'acier ensemble. Le laminage à chaud produit la plupart des sections structurelles standard, tandis que la fabrication soudée crée des poutres en plaques personnalisées. Le choix entre eux dépend de la taille de section requise, de la quantité et des besoins de tolérance.
Qu'est-ce qu'une poutre en I ?
Une poutre en I est un élément en acier doté d'une âme verticale et de deux ailes horizontales, en forme de lettre « I ». La géométrie place la plus grande quantité de matériau là où les contraintes de flexion sont les plus importantes, ce qui rend le profilé exceptionnellement efficace pour les charges de flexion et axiales.
La profondeur de la section, la largeur de la bride et l'épaisseur de l'âme varient toutes en fonction de l'application structurelle. Les poutres en I laminées standard suivent les tableaux de dimensions publiés, tandis que les poutres en plaques soudées peuvent être conçues dans presque toutes les tailles pratiques.
Fabrication de poutres en I laminées à chaud
Le laminage à chaud est la méthode la plus courante pour produire des poutres en I standard, car elle offre des propriétés mécaniques constantes, des tolérances serrées et un volume de production élevé à un coût par mètre relativement faible.
Fusion et affinage
Le processus commence par la création d’une fonte d’acier allié propre avec une chimie précise. La ferraille d'acier ou le fer primaire est fondu dans un four à arc électrique ou un four basique à oxygène, et des éléments d'alliage tels que le manganèse, le chrome et le nickel sont ajoutés pour atteindre la qualité requise. Les impuretés comme le soufre et le phosphore sont éliminées lors du raffinage pour garantir la soudabilité et la ténacité.
Casting
L'acier fondu raffiné est coulé en billettes ou blooms rectangulaires qui seront roulés dans le profil final. La billette est solidifiée, laissée refroidir, puis réchauffée dans un four de réchauffage à environ 1 200 °C avant le début du laminage.
Rouler
Une billette réchauffée est façonnée en profil I en la faisant passer à travers une séquence de cages de laminage dans un laminoir universel. Des rouleaux horizontaux et verticaux forment progressivement l'âme et les brides. L'opération comprend des passes d'ébauche, des passes intermédiaires et une passe de finition finale qui contrôle les dimensions exactes et l'état de surface. Le laminage se produit légèrement au-dessus de la température de recristallisation, ce qui affine la structure des grains et améliore la résistance et la ténacité.
Traitement thermique
Après le laminage, la poutre en I est soit laissée refroidir naturellement, soit soumise à des cycles thermiques contrôlés. La normalisation, la trempe ou le revenu peuvent être utilisés pour un service à haute résistance ou à basse température. La vitesse de refroidissement affecte directement la dureté, la limite d'élasticité et la soudabilité de la section finie.
Tests et inspections
Les poutres en I finies laminées à chaud sont vérifiées pour leur composition chimique, leur résistance à la traction, leur limite d'élasticité et leur allongement. Les contrôles dimensionnels confirment la largeur de la bride, l'épaisseur de l'âme, la longueur et la rectitude par rapport aux normes reconnues telles que AISC ou EN. Des tests non destructifs, généralement une inspection par ultrasons ou par magnétoscopie, peuvent être appliqués pour les applications porteuses critiques.
Fabrication de poutres en I soudées
Les poutres en I soudées, également appelées poutres en plaques, sont fabriquées à partir de trois plaques d'acier distinctes : une âme et deux ailes. Cette méthode est sélectionnée lorsque les sections laminées à chaud sont trop grandes, lorsque des profondeurs inhabituelles sont nécessaires ou lorsque les dimensions des plaques peuvent offrir une meilleure rentabilité pour un projet spécifique.
Découpe et préparation des plaques
Les plaques sont coupées à la largeur et à la longueur requises par oxycoupage CNC, découpe plasma ou sciage. L'âme et les plaques de bride sont généralement grenaillées pour éliminer la calamine, et les bords sont biseautés lorsque des soudures à pénétration totale sont nécessaires.
Soudage d'assemblage et de pointage
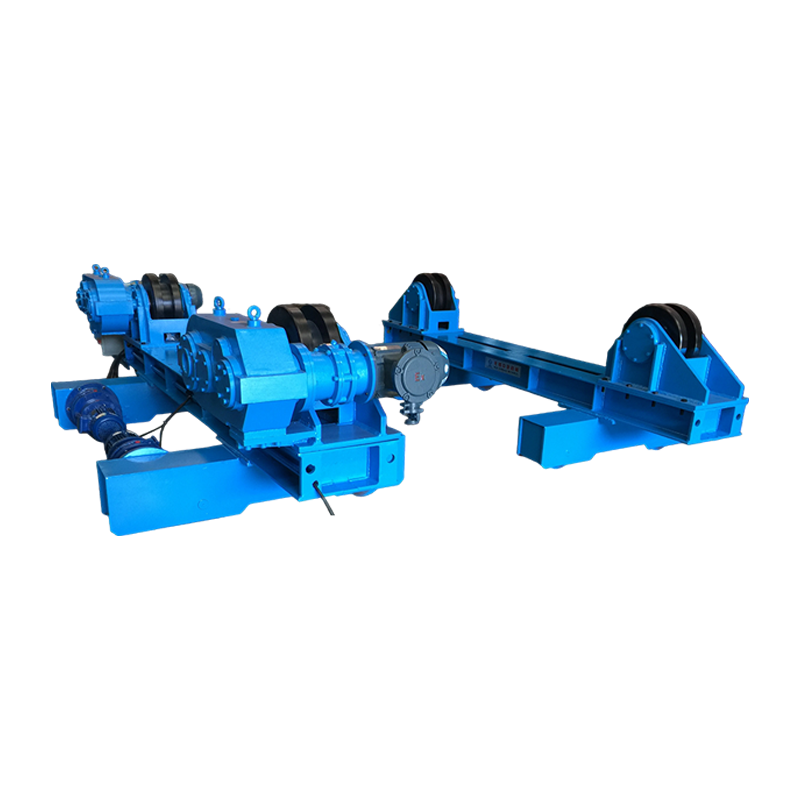
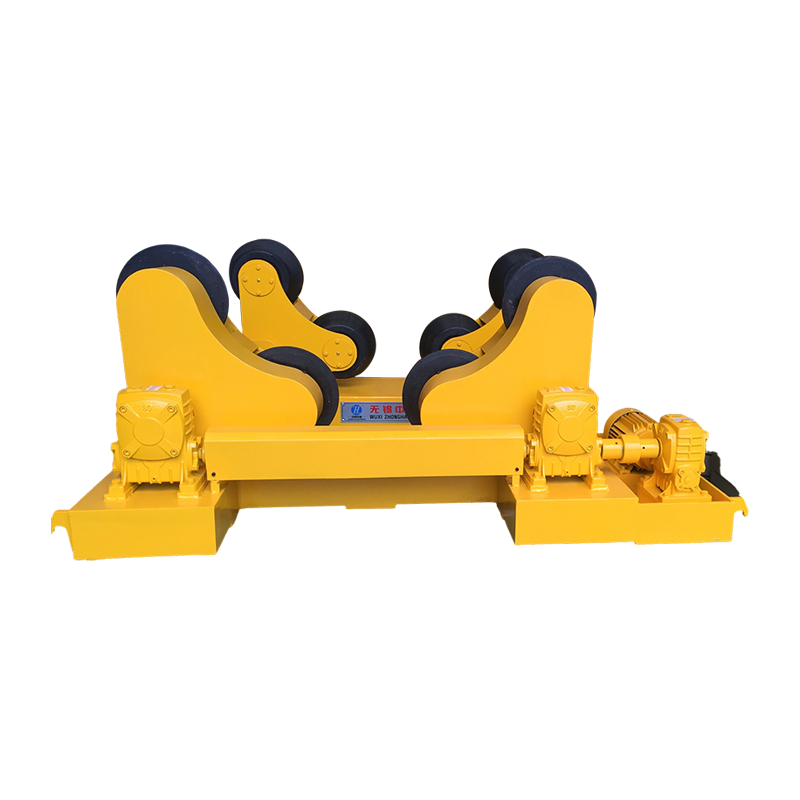
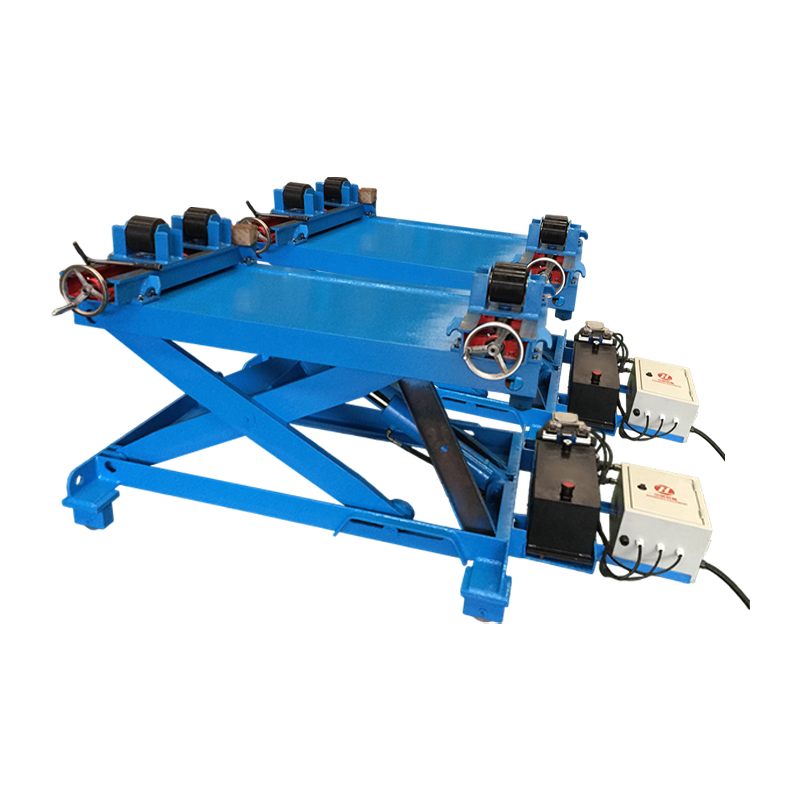
Les plaques découpées sont serrées dans un dispositif qui maintient l'âme perpendiculairement aux brides, et des soudures de pointage sont appliquées pour maintenir la forme de l'assemblage. Un rotateur de soudage équipé d'un levage hydraulique et d'un mouvement orbital manuel peut aider à aligner l'assemblage même pour des sections plus grandes, améliorant ainsi la précision et la sécurité des travailleurs.
 Rotateur de soudage 40T avec levage hydraulique et mouvement orbital manuel Ce rotateur facilite l'alignement des grands assemblages âme-bride, améliorant ainsi la précision et la sécurité lors du soudage par pointage. Son levage hydraulique et son mouvement orbital manuel facilitent le positionnement des sections plus lourdes. Voir le produit →
Soudage automatique
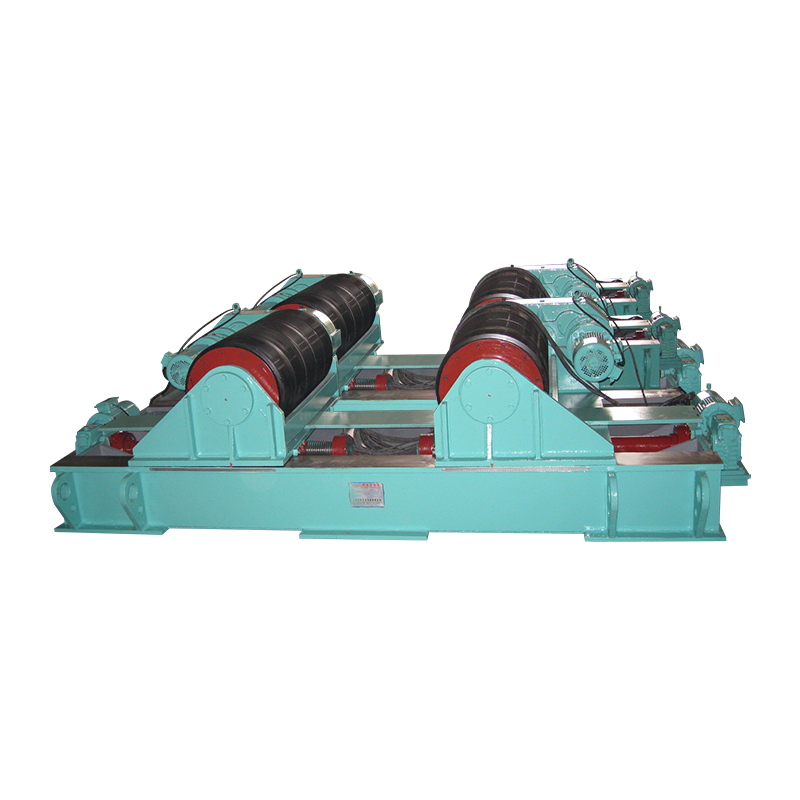
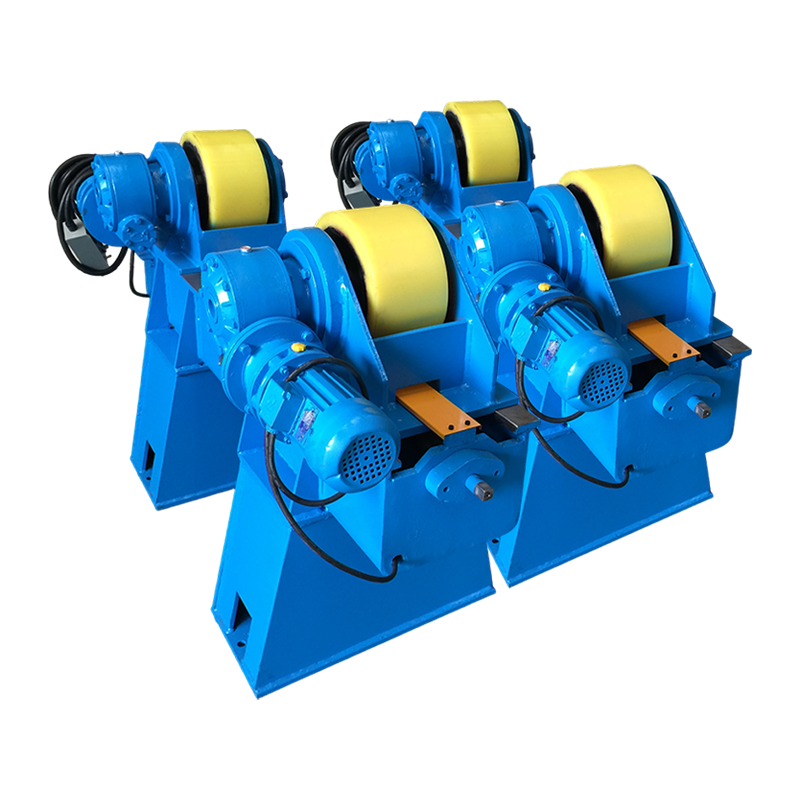
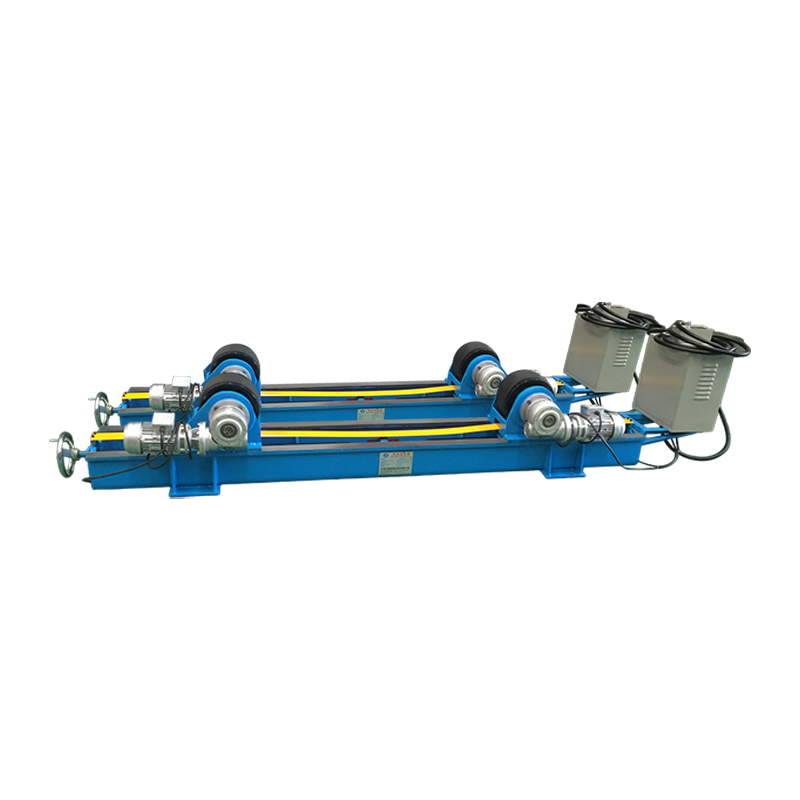
L'assemblage cloué est soudé par soudage à l'arc submergé (SAW) ou par soudage à l'arc sous gaz métallique (GMAW). Un centre de soudage ou une flèche à colonne positionne la torche le long du joint, et la poutre est souvent supportée par des rouleaux pour maintenir une vitesse de déplacement constante. L'apport de chaleur doit être contrôlé pour limiter les déformations et les contraintes résiduelles, en particulier pour les bandes longues et fines.
Finition et inspection
Après le soudage, la poutre peut être redressée et les surfaces soudées sont meulées aux endroits spécifiés. Pour des manipulations répétées, un positionneur de soudage servocommandé peut incliner la poutre et améliorer l'accès de l'opérateur pendant la finition et l'inspection. Les poutres en I soudées sont inspectées visuellement et par ultrasons au niveau des jonctions âme-bride, et les contrôles dimensionnels vérifient la hauteur de l'âme, la largeur de la bride et la cambrure.
 Positionneur de soudage servocommandé pour la finition et l'inspection des poutres Ce positionneur incline les poutres soudées, améliorant ainsi l'accès de l'opérateur pendant le redressage, le meulage et l'inspection. Sa servocommande permet un réglage précis pour un travail de finition efficace. Voir le produit →
Poutres en I laminées à chaud ou soudées
Les sections laminées à chaud dominent les applications de construction standard, tandis que les poutres en plaques soudées sont préférables lorsque des tailles personnalisées ou des profondeurs exceptionnellement grandes sont requises. Le principal compromis est le coût au mètre par rapport à la flexibilité de conception.
| Aspect | Laminé à chaud | Soudé |
|---|---|---|
| Processus | Billet unique façonné dans un laminoir | Trois plaques d'acier soudées ensemble |
| Taille des sections | Profils standards jusqu'aux limites de roulement pratiques | Largeur et profondeur personnalisées, dépassant souvent les limites du rouleau |
| Coût | Inférieur au mètre pour les tailles standards | Coût de fabrication plus élevé |
| Vitesse de production | Volume très élevé | Plus lent, projet par projet |
| Flexibilité | Limité aux tailles de gouttes disponibles | Très dimensionnel |
| Utilisations typiques | Bâtiments, ponts, bâtis de machines | Structures lourdes, poutres de grande portée, équipements spécialisés |
Contrôle qualité et normes
Le contrôle qualité dans la fabrication de poutres en I repose sur l'analyse chimique, les tests mécaniques et la vérification dimensionnelle par rapport aux normes structurelles reconnues. Les sections laminées à chaud suivent généralement les normes AISC ou EN, tandis que les poutres soudées sont régies par AWS D1.1 ou un code de soudage structurel équivalent.
Pour les poutres en I soudées, la qualification des procédés de soudage et des soudeurs n'est pas négociable. Le contrôle de l'apport de chaleur, la garantie d'un ajustement approprié et la sélection du bon équipement de manutention de soudage sont tous essentiels pour produire une soudure solide entre l'âme et la bride. Vous pouvez découvrir à quel point technologie de soudage affecte plus en profondeur la fabrication et la qualité de l’acier.
Foire aux questions
Toutes les poutres en I sont-elles fabriquées par laminage à chaud ?
Les poutres en I peuvent être laminées à chaud ou soudées. Les sections laminées sont les plus courantes, mais les poutres en plaques soudées sont utilisées lorsque des dimensions grandes ou inhabituelles sont nécessaires.
Quelle est la différence entre une poutre en I et une poutre en H ?
Les ailes d'une poutre en H sont généralement plus larges et plus parallèles, tandis que les ailes d'une poutre en I standard ont une légère conicité. Les deux sont fabriqués à l’aide de procédés de laminage ou de soudage similaires.
Comment sont fabriquées les poutres en I courbées ?
Les poutres en I incurvées sont généralement produites par laminage à froid, pliage par induction ou en coupant l'âme et en soudant les plaques à une courbe. Dans le passé, les poutres en acier courbées étaient souvent fabriquées par oxycoupage et soudage.
Quelles qualités d'acier sont typiques pour les poutres en I ?
Les qualités structurelles courantes incluent ASTM A992, A572 et EN S275/S355. La sélection dépend des exigences de charge, de ductilité et de soudabilité.
Comment les poutres en I soudées sont-elles inspectées ?
Les poutres en I soudées sont vérifiées visuellement et par ultrasons au niveau des zones de soudure. Les contrôles dimensionnels vérifient la hauteur de l'âme, la largeur de la bride et la rectitude par rapport au dessin de conception.
Conclusion
Commencez par les exigences structurelles, puis choisissez la méthode de fabrication. Les poutres en I laminées standard sont les plus économiques pour une construction typique. Lorsque la conception nécessite des profondeurs personnalisées, des charges lourdes ou de grandes sections de poutres en plaques, la fabrication soudée offre la flexibilité nécessaire. L'utilisation d'équipements de manutention et de positionnement fiables est tout aussi importante que le processus de soudage lui-même, en particulier sur une chaîne de production. Un bon aménagement, un apport de chaleur contrôlé et une inspection appropriée sont les clés d'une poutre en I structurellement solide.