Le soudage de l’acier inoxydable sur l’acier au carbone est une tâche d’assemblage courante mais techniquement exigeante. La voie fiable est simple : sélectionnez une charge austénitique suralliée telle que l'ER309L, utilisez une procédure à faible apport de chaleur et évitez la contamination par le fer du côté de l'acier au carbone. En pratique, ces trois décisions éliminent la plupart des fissures, des duretés excessives et des défaillances prématurées dues à la corrosion.
Malgré la difficulté perçue, des joints métalliques différents entre l'acier inoxydable et l'acier au carbone apparaissent dans les usines chimiques, les chaînes alimentaires, les systèmes de traitement de l'eau et les structures en acier. L’essentiel n’est pas de considérer cela comme le soudage de deux matériaux similaires ; c'est un processus contrôlé de gestion de l'alliage et de la dilution.
Pourquoi le soudage de l'acier inoxydable à l'acier au carbone est différent
Le problème fondamental est que l’acier au carbone et l’acier inoxydable diffèrent en termes de composition chimique, de dilatation thermique et de réponse mécanique. Le carbone migre de l'acier au carbone vers la zone de soudure pendant le chauffage, ce qui peut créer une bande de martensite dure et cassante au niveau de la ligne de fusion et une couche décarburée ramollie du côté de l'acier au carbone. L'acier inoxydable austénitique se dilate également environ 50 % plus que l'acier au carbone, de sorte que le joint développe une contrainte résiduelle importante après refroidissement. Dans le même temps, la dilution du métal de base de l’acier au carbone réduit la teneur en chrome et en nickel du dépôt de soudure. Si le métal d'apport n'est pas surallié, la soudure finie peut avoir une mauvaise résistance à la corrosion ou une faible ténacité.
- La migration du carbone provoque une dureté et une fragilisation localisées.
- L'inadéquation de la dilatation thermique augmente les contraintes résiduelles et le risque de distorsion.
- La dilution de la soudure modifie la chimie du métal déposé.
- La contamination par le fer du côté inoxydable peut déclencher ultérieurement la formation de rouille.
Choisir le bon métal d’apport
La réponse courte est d'utiliser du 309L ou du 309Mo pour la plupart des joints en acier inoxydable et en acier au carbone. Cet alliage fournit suffisamment de chrome et de nickel pour tolérer la dilution de l'acier au carbone tout en laissant une structure de soudure austénitique avec une bonne résistance à la corrosion. Le 308L, qui est conçu pour assembler l'acier inoxydable 304 à lui-même, ne possède pas ces réserves d'alliage supplémentaires et n'est pas recommandé pour les joints différents.
| Remplisseur | Idéal pour | Caractéristiques clés | Considération importante |
|---|---|---|---|
| 308L | Joindre l'inox 304 à lui-même | Haute corrosion et finition esthétique | Pas assez de Cr/Ni pour une dilution élevée ; peut former de la martensite |
| 309L / 309Mo | Soudage de l'acier inoxydable sur l'acier au carbone | Bonne tolérance à la dilution ; résiste aux structures durcissables | Premier choix pour la plupart des environnements de service |
| 316L | Assemblage de 316 applications en acier inoxydable ou à piqûres supérieures | Le molybdène ajoute une résistance aux piqûres | Ne convient toujours pas à la dilution de l'acier au carbone ; utilise plutôt 309Mo |
| 312 | Combinaisons fortes, dissemblables et difficiles à souder | Teneur élevée en ferrite, résistant aux fissures | Résistance supérieure mais ductilité inférieure ; nécessite un faible apport de chaleur |
| ERNiCr-3 | Service à haute température et cyclage thermique | Inadéquation à base de nickel et à faible dilatation thermique | Coût plus élevé ; excellente résistance à la fissuration par fatigue |
Pour un service à température élevée ou à cycles importants, les métaux d'apport à base de nickel tels que l'ERNiCr-3 sont un meilleur choix que le 309L. Le métal fondu riche en nickel résiste mieux à la migration du carbone et présente un coefficient de dilatation plus proche de celui de l'acier au carbone, ce qui réduit la fatigue thermique. Toutefois, pour les applications générales, le 309L constitue l’option éprouvée et rentable.
Meilleurs procédés de soudage pour les joints dissemblables
GTAW est le meilleur procédé pour les travaux critiques sur l'acier inoxydable au carbone, mais GMAW, FCAW et SAW peuvent tous produire des soudures acceptables avec les bons paramètres. Les facteurs déterminants sont l’apport de chaleur, le gaz de protection et la vitesse de déplacement.
- GTAW (TIG) : Idéal pour les tuyaux à paroi mince et les passes de racine, car il permet un contrôle précis de la chaleur et un faible dépôt. Utilisez une tige de remplissage en ER309L et un blindage à l'argon ou à l'argon-hélium.
- GMAW (MIG) : Idéal pour la production d’épaisseur moyenne. Utiliser une pulvérisation pulsée ou un transfert par court-circuit pour limiter l’apport de chaleur. Un gaz de protection composé d'argon avec 2 à 5 % de CO2 est courant ; éviter 100% de CO2.
- FCAW : Idéal pour les réparations sur tôles épaisses et sur le terrain. Utilisez du fil E309LT1-1 et un blindage mixte argon/CO2 pour les soudures plates et horizontales. Les scories doivent être éliminées entre les passes.
- SAW : Efficace pour les longs joints longitudinaux sur les grands réservoirs ou les récipients sous pression. Utilisez un fil 309L et un flux neutre ou équilibré en chrome. Un contrôle minutieux de la chaleur est essentiel.
Préparation et propreté des joints
Un joint propre et correctement préparé représente la moitié de la bataille. La saleté, la graisse, le tartre et la poussière de meulage de l'acier au carbone peuvent provoquer des porosités et des taches de rouille sur le côté inoxydable. Utilisez des brosses et des outils dédiés en acier inoxydable et n'utilisez jamais une brosse qui a touché l'acier au carbone.
- Meuler ou usiner les faces du joint pour obtenir du métal brillant juste avant le soudage.
- Dégraisser les deux faces avec de l'acétone ou un solvant destiné à la préparation au soudage.
- Pour un joint bout à bout dans une plaque, utilisez une rainure en V simple avec un angle inclus de 60 à 70 degrés et une face de racine de 1 à 2 mm.
- Lors du soudage de la passe de racine, utilisez une barre de support ou purgez la face arrière avec de l'argon pour éviter l'oxydation.
- Gardez le côté en acier au carbone et le côté en acier inoxydable séparés pendant l'aménagement ; utilisez des pinces séparées si possible.
Contrôle du préchauffage, de la température entre les passes et de l'apport de chaleur
La gestion de la chaleur est la variable la plus importante après la sélection des charges. Le préchauffage n'est pas nécessaire pour la plupart des joints, mais si la section est épaisse ou si le joint est fortement retenu, un préchauffage maximum de 100°C est acceptable. Un préchauffage plus élevé accélère la migration du carbone et produit une bande de martensite plus épaisse. La température entre les passes doit rester inférieure à 150 °C et la soudure doit être réalisée avec des cordons de longeron plutôt qu'avec des tissages larges.
| Processus | Actuel | Tension | Vitesse de déplacement | Apport de chaleur (environ) |
|---|---|---|---|---|
| GTAW | 100-150 A | 12-15 V | 100-150 mm/min | 0,6 à 1,5 kJ/mm |
| GMAW (impulsion) | 180-220 A | 22-26 V | 300 à 400 mm/min | 1,0 à 1,8 kJ/mm |
| FCAW | 220-280 A | 26-30 V | 350 à 450 mm/min | 1,2 à 2,0 kJ/mm |
Une règle utile consiste à maintenir l’apport de chaleur aussi bas que possible sans provoquer de manque de fusion. Utilisez des passes courtes et laissez le joint refroidir entre les passes lorsque la température entre les passes augmente.
Positionnement et automatisation pour des soudures fiables
Le positionnement de la pièce dans l'orientation la plus favorable et l'utilisation d'un contrôle mécanique de la vitesse de déplacement réduiront considérablement les défauts lors du soudage de métaux différents. Un simple soudage manuel peut fonctionner, mais la rotation du joint en position plate est beaucoup plus fiable.
Pour les assemblages et raccords de petit calibre, un positionneur de soudage peut présenter le joint sous un angle pratique et faire pivoter la pièce pendant que le soudeur maintient la torche stable.
 Positionneur de soudage conventionnel de 1 tonne pour petits assemblages Ce positionneur de soudage conventionnel a une capacité nominale de 1 tonne et fait pivoter les assemblages de petit calibre selon des angles pratiques, permettant aux soudeurs de maintenir la torche stable et d'obtenir un positionnement cohérent des joints. Voir le produit →
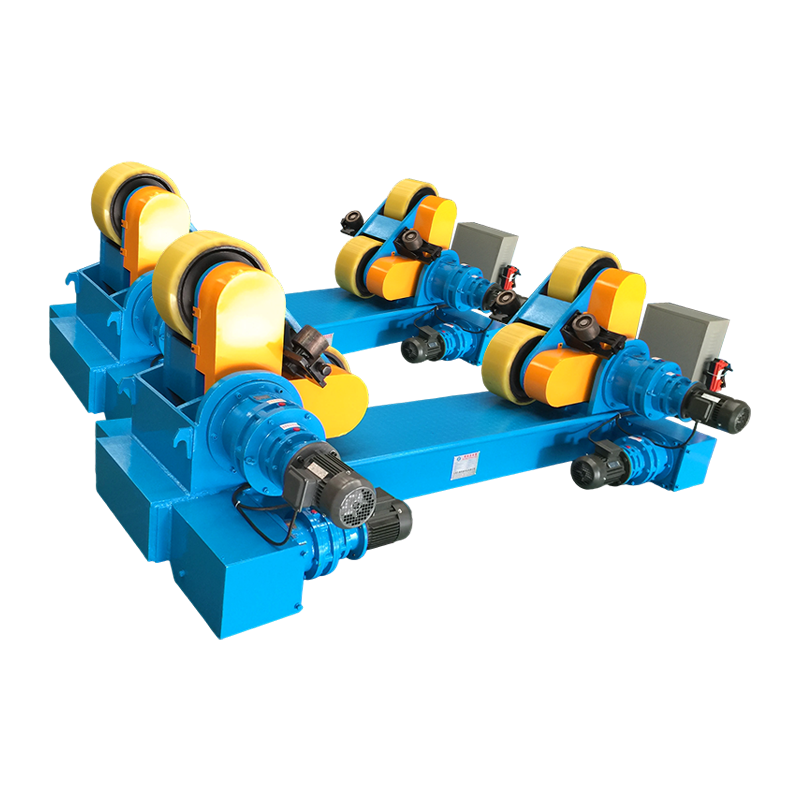
Pour les coques de réservoirs, les bobines de tuyaux et les sections cylindriques, un rotateur de soudage fait tourner le joint à une vitesse contrôlée afin que le bain de fusion reste dans une position plate et constante. Cette approche est particulièrement utile lorsque le travail combiné en acier inoxydable et en acier au carbone est trop lourd pour être manipulé à la main. Vous pouvez en savoir plus sur comment les joints soudés rotatifs réduisent les reprises dans la fabrication de réservoirs et de tuyaux métalliques .
 Rotateur de soudage de 10 tonnes avec mouvement orbital et levage électriques Un rotateur de soudage de 10 tonnes doté d'un mouvement orbital électrique et d'un levage électrique, conçu pour faire tourner des joints cylindriques lourds à une vitesse contrôlée, gardant le bain de fusion plat pour des résultats cohérents. Voir le produit →
Pour les joints soudés plus longs nécessitant GMAW ou SAW, un manipulateur à colonne et flèche déplace la tête de soudage le long du joint à une vitesse uniforme et maintient l'angle de la torche fixe. Cela supprime la variabilité humaine qui provoque souvent des pics de dilution et des cycles froids.
 Colonne et flèche 4030 personnalisées avec mouvement orbital électrique Un manipulateur de colonne et de flèche personnalisé avec mouvement orbital électrique, déplaçant la tête de soudage le long de longs cordons à une vitesse constante et à un angle fixe, réduisant ainsi la variabilité humaine pour GMAW ou SAW. Voir le produit →
Ces configurations n'éliminent pas la nécessité d'une bonne procédure, mais elles facilitent grandement le maintien de la stratégie de faible température entre les passes et de faible apport de chaleur sur laquelle s'appuie le 309L.
Inspection après soudure et traitement de surface
Après le soudage, inspectez soigneusement le joint, en particulier la ligne de fusion côté acier au carbone. Une dureté supérieure à 350 HV dans cette zone indique souvent que l'apport de chaleur était trop élevé ou que le remplissage était incorrect. L'inspection de surface par ressuage peut révéler des fissures et de la porosité, tandis que des tests par ultrasons ou radiographiques sont utilisés lorsque le composant est critique.
Si le côté inoxydable est confronté à des milieux corrosifs, éliminez la décoloration de la soudure et la couche d'oxyde par décapage ou brosse métallique, puis passivez la surface. Ne laissez pas les particules d'acier au carbone rester sur le côté inoxydable, car elles rouilleraient et créeraient une cellule de corrosion concentrée. Lorsque le soulagement des contraintes est requis par le code d'application, maintenez la température basse et courte (idéalement autour de 350 à 400 °C) pour limiter la diffusion du carbone.
Discontinuités courantes et comment les éviter
La plupart des défauts de cette combinaison de matériaux sont évitables si vous restez avec du 309L ou un alliage de nickel, contrôlez la chaleur et gardez le joint propre. Le tableau ci-dessous répertorie les problèmes courants et les correctifs.
| Défaut | Cause probable | Action Corrective |
|---|---|---|
| Porosité | Flux humide, surfaces huileuses, manque de blindage | Dégraisser, sécher les consommables, vérifier le débit de gaz et la distance des buses |
| Fissuration à chaud | Haute teneur en soufre ou en phosphore dans les métaux communs ; apport de chaleur élevé | Nettoyer les bords des joints ; utiliser du mastic 309L ou 312 ; apport de chaleur inférieur |
| Formation de martensite | Haute dilution, température interpasse élevée | Utiliser une charge suralliée ; maintenir l'entre-passe en dessous de 150°C ; réduire le tissage |
| Contre-dépouille | Courant ou vitesse de déplacement excessif | Réduire le courant de soudage ; ralentir légèrement ou ajuster l'angle du pistolet |
| Rouille sur le côté inoxydable | Contamination du fer par les brosses ou le meulage | Utiliser des outils dédiés en acier inoxydable ; nettoyer et passiver après soudage |
Foire aux questions
Puis-je souder de l'acier inoxydable sur de l'acier au carbone avec du 308L ?
Vous pouvez, mais ce n'est pas une bonne idée. L'acier au carbone dilue le bain de fusion 308L, ce qui réduit suffisamment la teneur en chrome et en nickel pour former de la martensite et réduire la résistance à la corrosion. 309L est le remplissage minimum recommandé pour cette combinaison différente.
Dois-je préchauffer avant de souder de l’acier inoxydable à de l’acier au carbone ?
Généralement non. Pour les sections épaisses ou les joints fortement retenus, un préchauffage maximum de 100°C est acceptable. Des températures plus élevées accélèrent la migration du carbone et créent une couche fragile au niveau de la ligne de fusion.
Le joint soudé va-t-il rouiller ?
Le côté en acier au carbone rouillera s'il n'est pas protégé. Le côté inoxydable doit rester résistant à la corrosion si la surface est nettoyée et passivée et si la contamination par le fer est évitée. Enduisez ou peignez le côté en acier au carbone pour un service extérieur.
Puis-je utiliser le soudage MIG avec un gaz de protection 100 % CO2 ?
Ce n'est pas recommandé. Le CO2 pur ajoute du carbone à la soudure et oxyde le chrome, réduisant ainsi la résistance à la corrosion du côté inoxydable. Utilisez de l'argon mélangé à 2 à 5 % de dioxyde de carbone ou de l'argon à 1 à 2 % d'oxygène.