Les charpentes en acier porteuses dans les bâtiments commerciaux et industriels dépendent d’une section plus que de toute autre : la poutre en H. Dans la construction, une poutre en H est un profilé en acier de construction laminé à chaud dont la section transversale ressemble à un H majuscule, avec deux larges ailes parallèles reliées par une seule âme verticale. Les constructeurs et les fabricants le choisissent car il offre un meilleur rapport résistance/poids que la plupart des autres formes laminées, couvre de plus longues distances avec moins de colonnes et crée des surfaces planes qui simplifient les assemblages boulonnés et soudés. Ce guide explique ce qu'implique la construction de poutres en H, comment les poutres en H se comparent aux poutres en I, quelles tailles standard spécifier et pourquoi la qualité du soudage contrôle le résultat final.
Qu’est-ce qu’une poutre en H dans la construction ?
Une poutre en H est une section en acier à larges ailes avec des faces de bride parallèles, ce qui en fait le profilé laminé le plus polyvalent pour les colonnes, les poutres, les cadres contreventés et les poutres de transfert dans la construction en acier.
Trois parties définissent la section transversale : l'âme verticale résiste aux forces de cisaillement, les deux ailes horizontales résistent à la flexion et les rayons de congé adoucissent la transition entre l'âme et l'aile pour réduire la concentration des contraintes. Les désignations varient selon la norme : les sections métriques H sont écrites comme H 400 x 200, les formes nord-américaines à larges brides comme W12x26 et les sections européennes comme HEA, HEB ou HEM.
Les poutres en H atteignent le chantier de construction par deux itinéraires. Les petites et moyennes sections sont laminées à chaud d'une seule pièce à l'aciérie. Les sections plus grandes ou non standard, généralement supérieures à H 400, sont construites en soudant trois plaques ensemble pour former une poutre en H soudée. Cette deuxième voie transforme un simple achat de matériau en une opération de soudage contrôlée, c'est pourquoi la capacité de fabrication est aussi importante que la qualité de l'acier dans la construction de poutres en H.
Pourquoi la construction de poutres en H domine la charpente en acier
Les poutres en H dominent les charpentes en acier modernes car elles supportent plus de charge par kilogramme d'acier, résistent à la flexion dans les deux sens et se connectent plus rapidement que les canaux, les angles ou les sections en I de poids similaire.
- Rapport résistance/poids : les larges brides placent le matériau loin de l'axe neutre, de sorte qu'une section standard H 300 x 300 offre un module de section d'environ 1 400 cm³ pour environ 95 kg par mètre.
- Longues portées : les poutres en H s'étendent généralement sur 6 à 12 m dans les systèmes de plancher et atteignent 15 à 30 m lorsqu'elles sont utilisées comme poutres de transfert ou chevrons de portail.
- Résistance à la flexion bidirectionnelle : la profondeur et la largeur sont similaires, de sorte que la section résiste aux charges latérales et axiales sans contreventement supplémentaire.
- Connexions plus simples : les brides parallèles acceptent les plaques d'extrémité, les plaques de base et les épissures de poutres sans cales coniques.
- Disponibilité locale : les tailles courantes sont stockées par les négociants en acier du monde entier, tandis que les sections spéciales peuvent être soudées sur commande.
Poutre en H ou poutre en I : que spécifier
Utilisez une poutre en H pour les colonnes, les poutres fortement chargées et les cadres de moment ; choisissez une poutre en I uniquement pour les éléments légèrement chargés et de courte portée où des brides coniques et un poids inférieur sont acceptables.
La différence est géométrique. Une poutre en H a de larges ailes parallèles les unes aux autres et d'épaisseur presque égale à celle de l'âme, tandis qu'une poutre en I en forme de S a des ailes plus étroites avec des faces intérieures inclinées. La bride de poutre en H parallèle permet un appui direct, un boulonnage bien serré et un soudage à pénétration complète ; la bride conique de la poutre en I concentre les contraintes de connexion et nécessite généralement des rondelles ou des cales.
| Propriété | Poutre en H | I Beam (forme S) |
|---|---|---|
| Forme de la section | H majuscule, brides parallèles | Capital I, brides coniques |
| Largeur de bride | Large et plat | Étroit et incliné à l'intérieur |
| Poids pour une même hauteur de poutre | Plus lourd | Plus léger |
| Capacité de flexion | Élevé dans les deux axes | Haut sur un seul axe |
| Effort de connexion | Boulonnage ou soudage direct | Cales ou rondelles spéciales nécessaires |
| Plage de portée typique | 6 à 30 m et au-delà | Jusqu'à environ 10 à 15 m |
| Utilisations typiques | Poteaux, poutres de transfert, portiques, charpentes de grande hauteur | Longerons de pont, poutres de grue, poutres de plancher légères |
Tailles standard des poutres en H et comment les lire
Lisez la désignation d'une poutre en H comme hauteur nominale x largeur de bride x épaisseur d'âme x épaisseur de bride, par exemple H 400 x 200 x 8 x 13 mm, et confirmez toujours à quelle norme les dimensions suivent, car GB/T 11263, JIS G3192, EN 10034 et ASTM A6 utilisent des systèmes de tolérance et de classification différents.
| Désignation | Épaisseur de l'âme (mm) | Largeur de bride x thickness (mm) | Utilisation typique |
|---|---|---|---|
| H 100 x 100 | 6 | 100x8 | Poteaux de mezzanine, contreventement de colonnes lumineuses |
| H 150 x 150 | 7 | 150x10 | Chevrons de portail, colonnes basses |
| H200x200 | 8 | 200 x 12 | Poutres et colonnes standard dans les bâtiments de faible hauteur |
| H 300 x 300 | 10 | 300x15 | Colonnes de hauteur moyenne, poutres de transfert |
| H 400 x 400 | 13 | 400 x 21 | Colonnes de grande hauteur, poutres fortement chargées |
| H 400 x 200 monté | 8 | 200x13 | Poutres soudées, poutres de chemin de roulement |
Pour une poutre de plancher, une règle de service courante maintient la flèche sous charge en dessous de la portée/360 (L/360). La méthode de sélection est toujours la même : calculez le module de section requis, choisissez une section d'essai dans les tableaux standards, vérifiez la flèche et le cisaillement, puis confirmez que les rapports largeur/épaisseur de la semelle et de l'âme restent dans une classe compacte ou semi-compacte afin que le flambage local ne réduise pas la capacité.
Applications typiques dans la construction de poutres en H
Les poutres en H portent le squelette de la plupart des bâtiments en acier non résidentiels, depuis les hangars à portail d'un étage jusqu'aux tours de grande hauteur, aux tabliers de pont et aux structures d'usines industrielles lourdes.
- Charpente de bâtiment : colonnes et poutres dans des structures de hauteur moyenne et de grande hauteur avec charpente contreventée ou résistante au moment.
- Bâtiments industriels : portiques et bâtiments roulants de portées libres de 18 à 36 m.
- Ponts : poutres principales, poutres transversales et supports de trottoirs.
- Fondations : pieux en H enfoncés dans le substrat rocheux pour les fondations profondes et les structures marines.
- Usines d'énergie et de transformation : supports de canalisations, plates-formes d'équipement et plates-formes internes de tours éoliennes.
- Mezzanines et planchers techniques : poutres secondaires supportant des dalles ou caillebotis en béton.
Considérations de soudage qui déterminent la durée de vie d'un cadre de poutre en H
Les opérations les plus risquées dans la construction de poutres en H sont les soudures longitudinales de l'âme à la bride sur les sections constituées et les épissures à pénétration totale réalisées sur site. Les soudures défectueuses créent des fissures et des distorsions bien avant que la poutre n'atteigne sa charge de conception. La qualité des soudures est donc le véritable déterminant de la durée de vie du cadre.
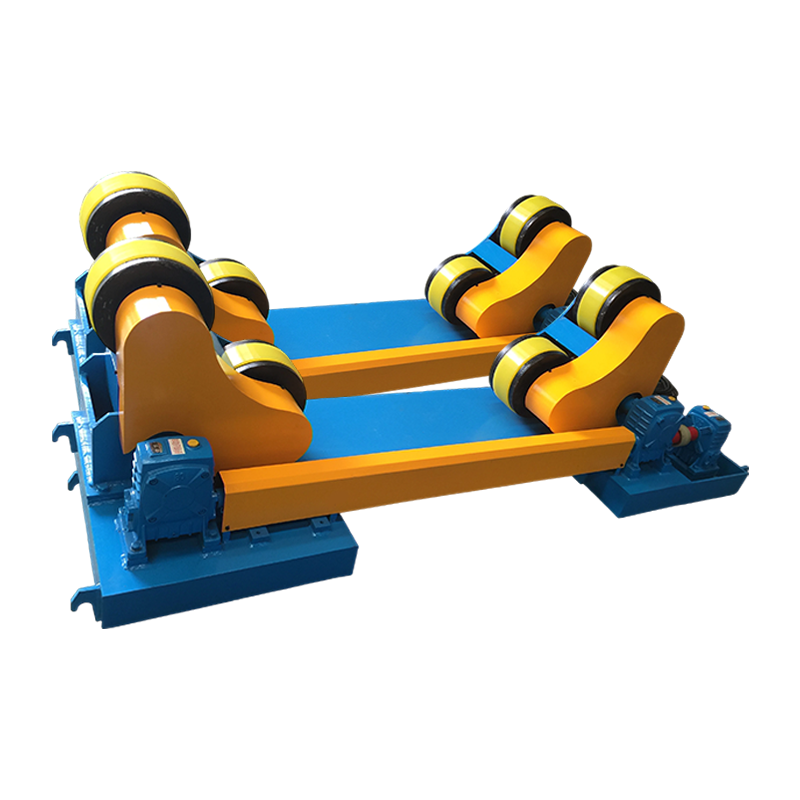
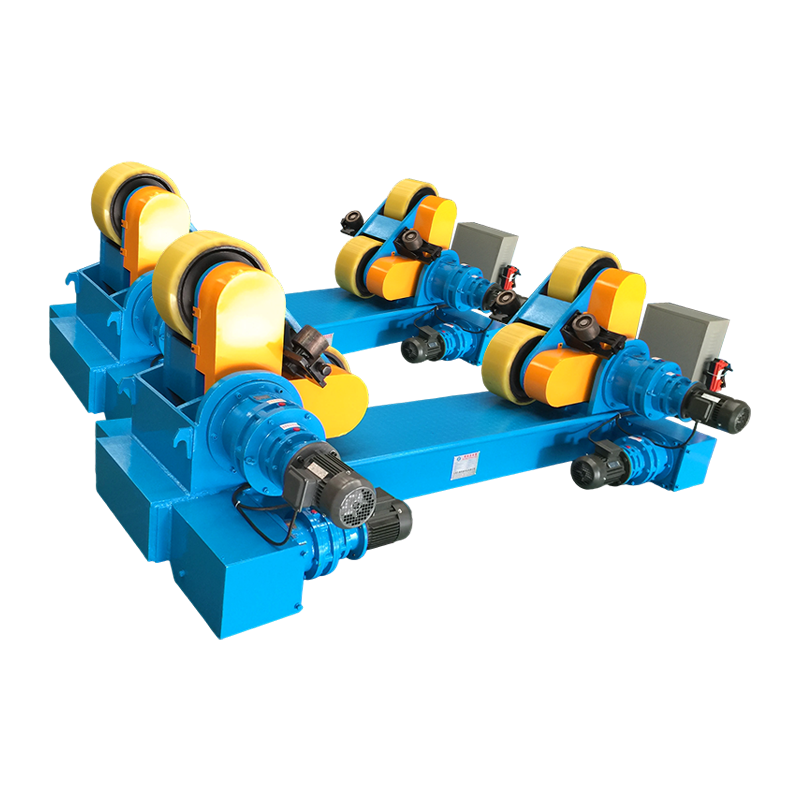
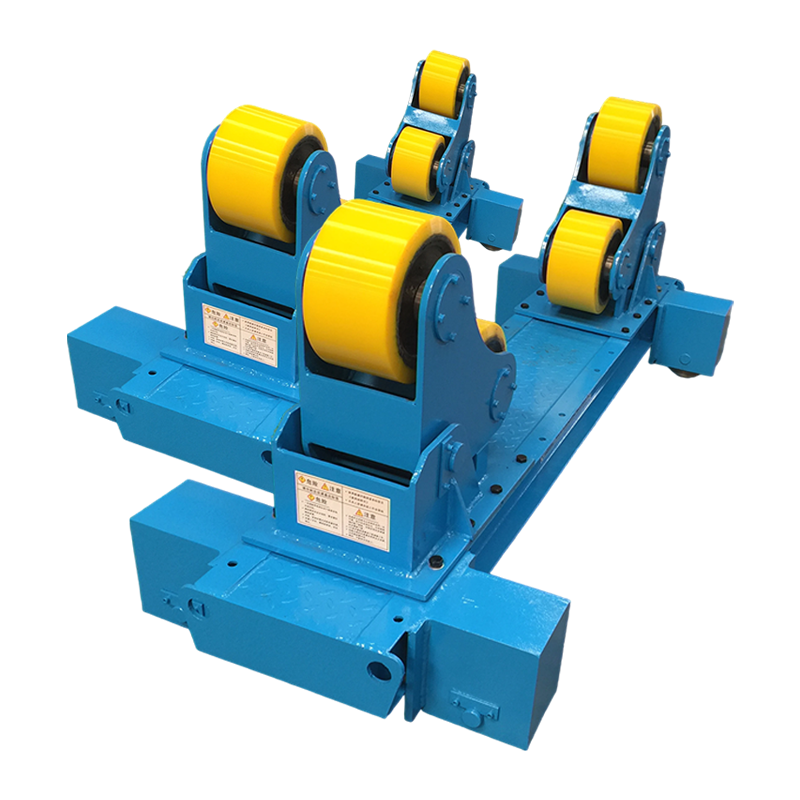
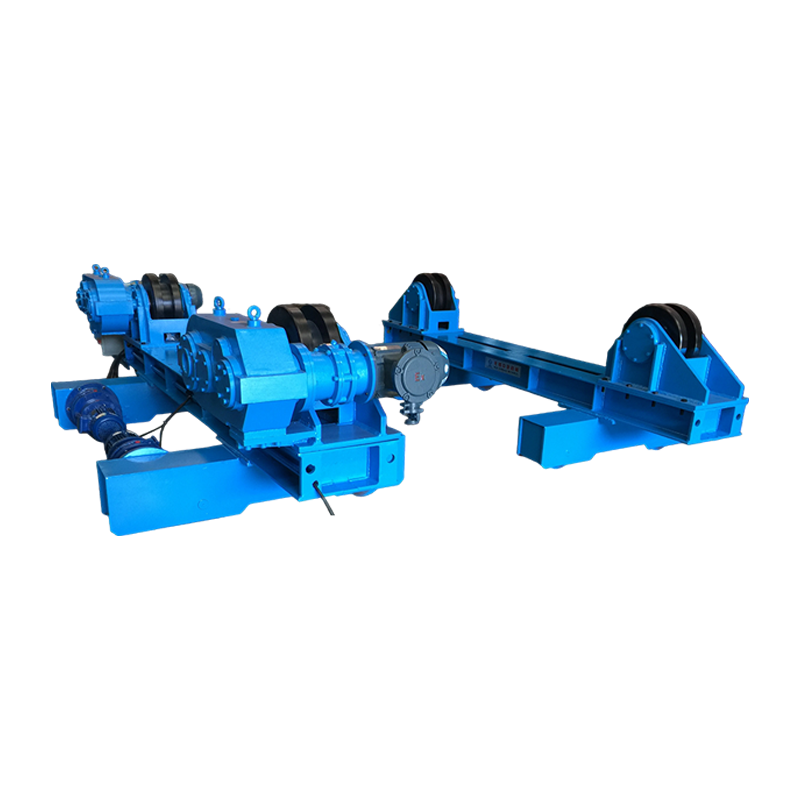
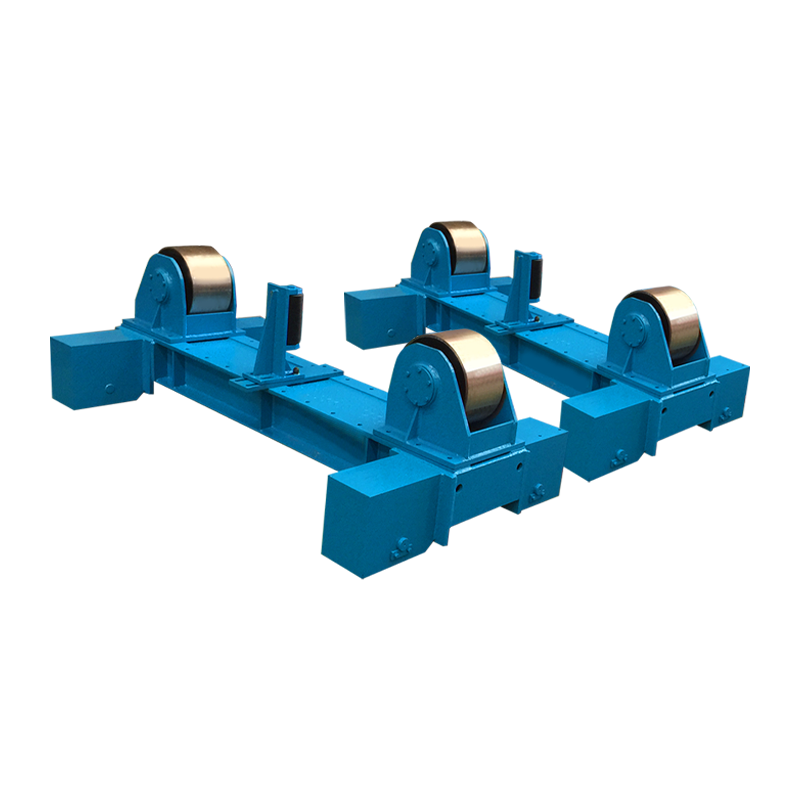
Une poutre en H reconstituée et soudée nécessite quatre soudures d'angle continues, deux de chaque côté de l'âme. Le soudage à l'arc submergé (SAW) est le procédé standard car il donne un dépôt élevé, une faible teneur en hydrogène et aucune éclaboussure sur un joint droit et continu. Une configuration de production typique utilise un flèche de colonne de soudage à l'arc submergé qui parcourt toute la longueur de la poutre tandis que la poutre est supportée par des supports à rouleaux motorisés.
 Fabricants de colonnes et de flèches SAW, entreprise Wuxi WeldNice Heavy Industry Technology Co., Ltd est un fabricant et une entreprise chinoise de colonnes et de flèches SAW, personnalisation prise en charge, la société... Voir le produit →
L'ajustement détermine le résultat de la soudure. L'écart entre l'âme et la bride doit être maintenu à 1 mm ou moins avant SAW ; des espaces plus grands provoquent des brûlures, une fusion incomplète et un renforcement excessif. Pour les assemblages plus petits, faites pivoter le composant pour placer chaque soudure en position plate avec un positionneur de soudage inclinable réduit les défauts et améliore considérablement le taux de dépôt.
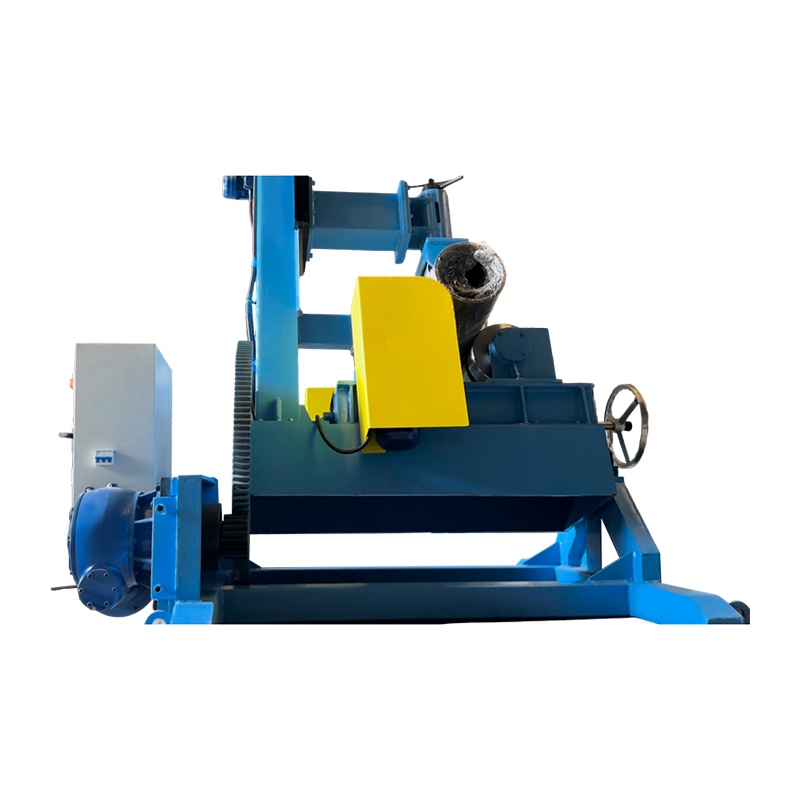 Fournisseurs de positionneurs de soudage inclinables 1,5 T, usine OEM/ODM - Wuxi WeldNice Heavy In Wuxi WeldNice Heavy Industry Technology Co., Ltd est un fournisseur chinois de positionneurs de soudage à inclinaison 1,5 T et une usine OEM/ODM. Voir le produit →
Le contrôle de la distorsion est tout aussi important. Les contre-mesures standard sont une séquence de soudage équilibrée, serrant les brides contre l'âme avant le soudage, reculant les longs joints et permettant à la poutre de refroidir entre les passes. Sur site, les épissures de colonnes et de poutres utilisent des soudures bout à bout à pleine pénétration avec des barres de support ; les aciers avec un équivalent carbone supérieur à environ 0,42, tels que le S355JR ou le Q355B en sections épaisses, nécessitent un préchauffage de 75 à 100 degrés C et un contrôle de la température entre les passes. Une inspection par ultrasons ou par particules magnétiques doit suivre chaque soudure d’épissure.
Le mouvement vers soudage automatisé dans la fabrication de structures ce n’est pas seulement une question de vitesse. Les systèmes automatisés lisent le joint, maintiennent l'angle de la torche constant et enregistrent les paramètres de soudage, ce qui donne une répétabilité que le soudage manuel ne peut pas garantir sur des joints de huit à douze mètres de long.
Enfin, protégez le cadre fini : sablez jusqu'à une préparation de surface de qualité Sa 2,5, appliquez un apprêt riche en zinc et fournissez une protection incendie, normalement un revêtement ou un panneau intumescent, pour répondre à la période de résistance au feu requise par le code du bâtiment.
Liste de contrôle pour l'approvisionnement en poutres en H
Achetez des poutres en H par rapport à un certificat de qualité, de norme et d'usine documenté, et inspectez les tolérances livrées avant d'accepter le lot.
- Définissez le cas de charge déterminant et la limite de flèche avant de sélectionner une section ; la règle portée/360 pour les planchers et la règle portée/240 pour les éléments de toit sont des points de départ courants.
- Préférez une taille en stock. Les tailles non standard signifient des minimums mobiles, des délais de livraison plus longs et des prix plus élevés.
- Confirmez la nuance d'acier et son équivalent dans les normes, par exemple S355JR, Q355B ou ASTM A992, et assurez-vous que le métal d'apport correspond à la résistance du métal de base.
- Demandez le certificat d'essai de l'usine et vérifiez la limite d'élasticité, la résistance à la traction et l'équivalent carbone. Un équivalent carbone supérieur à environ 0,45 à 0,50 impose une procédure de soudage qualifiée avec préchauffage.
- Vérifier les tolérances de laminage à la livraison : équerrage des brides, rectitude de l'âme et cambrure. Les limites d'acceptation typiques sont de 1 à 2 mm par mètre de longueur.
- Planifiez les travaux de soudage avec le fabricant : un positionneur inclinable ou une flèche à colonne permet de gagner des heures par tonne de poutre en H soudée par rapport au soudage manuel dans des positions difficiles.
FAQ sur la construction de poutres en H
Quelle est la principale différence entre une poutre en H et une poutre en I ?
Une poutre en H a de larges ailes parallèles et peut se plier dans les deux sens, tandis qu'une poutre en I a des ailes coniques, pèse moins et est principalement conçue pour se plier autour d'un axe. Utilisez des sections en H pour les colonnes et les poutres fortement chargées.
Jusqu'où une poutre en H peut-elle s'étendre sans support intermédiaire ?
Une poutre de plancher typique s'étend sur 6 à 12 m ; les poutres de transfert et les chevrons du portail atteignent 15 à 30 m. Des portées plus longues sont possibles avec des sections ou des fermes plus profondes, mais le module de section, la limite de flèche et la capacité de cisaillement doivent toujours être vérifiés par calcul.
Les poutres en H peuvent-elles être utilisées dans la construction résidentielle ?
Oui. Des sections plus petites telles que H 100 à H 200 sont utilisées comme colonnes dans les sous-sols, linteaux au-dessus de larges ouvertures de garage et poutres qui soutiennent les planchers ou les toits là où la maçonnerie ou le bois ne peuvent pas combler l'espace.
Les poutres en H nécessitent-elles une protection incendie ?
Dans la plupart des codes du bâtiment, oui. L'acier est protégé avec de la peinture intumescente, des panneaux ou une enveloppe de béton pour atteindre le degré de résistance au feu requis, généralement de 60 à 120 minutes, car l'acier nu perd rapidement sa résistance au-dessus d'environ 500 degrés C.
Pourquoi certaines poutres en H sont-elles construites par soudage au lieu d'être laminées ?
Parce que les laminoirs ne laminent qu'une gamme limitée de tailles. Si la conception nécessite une hauteur de 600 x 300 avec une épaisseur d'âme spéciale, le fabricant soude trois plaques dans une section constituée. La qualité du soudage, le contrôle de la distorsion et l’inspection deviennent alors essentiels, et c’est à ce stade qu’un équipement approprié fait la différence mesurable.
Conclusion : la construction de poutres en H offre le coût d'installation le plus bas pour la plupart des bâtiments à ossature d'acier lorsque la section est correctement spécifiée et que le soudage est contrôlé depuis le premier point d'assemblage jusqu'à l'épissure finale. Choisissez une taille en stock, vérifiez la qualité et l'équivalent carbone, et fournissez au fabricant un équipement qui maintient les soudures plates et les déformations faibles. La poutre la plus économique n’est pas celle dont le prix à la tonne est le plus bas ; c'est celui qui pose le moins de problèmes. Si vous installez ou mettez à niveau une ligne de soudage de poutres en H, découvrez comment un fabricant de matériel de soudage positionne, fait pivoter et aligne la pièce, car l'équipement de manutention décide souvent de la qualité de la soudure avant même que la torche ne soit allumée.