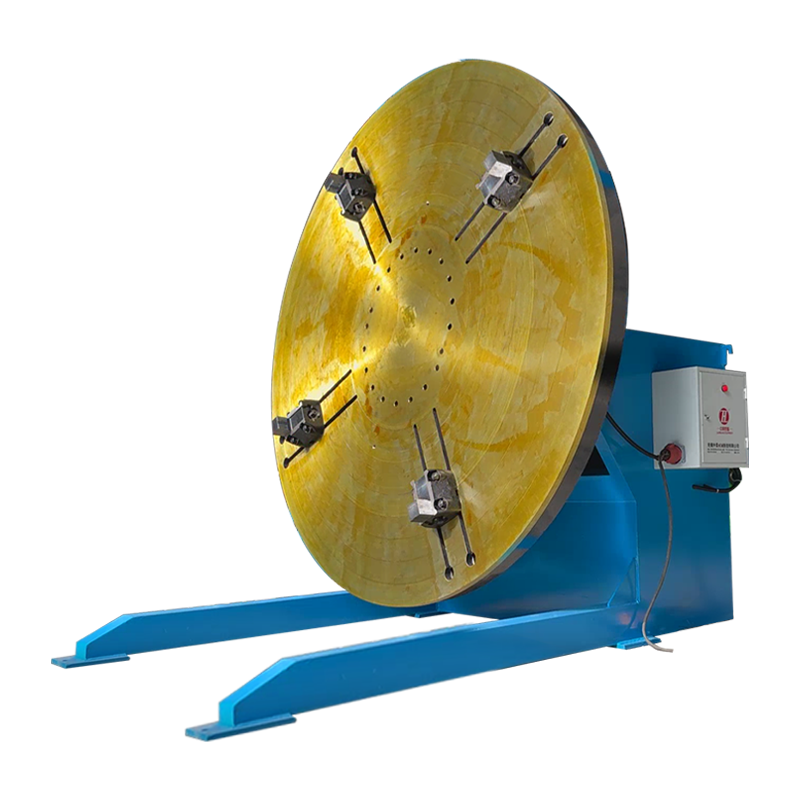
La charge nominale d'un positionneur vous indique ce que sa broche peut supporter. Il ne vous indique pas si la pièce conservera la concentricité à 0,5 tr/min, si le chemin de terre survivra à 300 A de courant de soudage ou si le pendentif acceptera le luminaire que vous possédez déjà. Ces questions sont répondues par accessoires de positionneur de soudage : le mandrin, la plaque frontale, les mâchoires, les anneaux de tourillon, l'ensemble d'entraînement, le matériel rotatif et le matériel de contrôle qui se trouvent entre la machine et la soudure.
La règle que nous utilisons dans l'atelier est simple : dimensionnez d'abord les accessoires, puis vérifiez que le positionneur dispose du couple, de la plage d'inclinaison et des tailles d'alésage pour les prendre en charge. Les acheteurs qui partent uniquement de la capacité de charge finissent généralement par acheter l'ensemble d'accessoires deux fois, une fois à tort et une fois à raison.
Ce qui compte comme accessoire de positionneur de soudage
Tout ce qui modifie la façon dont une pièce est saisie, indexée, alimentée ou protégée compte comme un accessoire, et cette liste est plus longue que ne le suggèrent la plupart des bons de commande.
- Tenue de travail : mandrins à trois et quatre mors, mâchoires souples, plaques frontales, tables à fentes en T, plaques d'angle, blocs en V, broches de positionnement, kits de serrage rapide.
- Mouvement et conduite : servomoteurs et entraînements, réducteurs planétaires ou sans jeu, freins, codeurs rotatifs, interrupteurs de position et de fin de course.
- Contrôle et interface : stations suspendues, pédales, sélecteurs à deux stations, modules d'interface PLC et robot, relais d'arrêt d'urgence.
- Électrique : ensembles de mise à la terre rotatifs, bagues collectrices, émerillons de câbles de soudage, supports de torche, systèmes de chemins de câbles et de guirlandes.
- Utilitaires de processus : raccords rotatifs gaz, raccords liquide de refroidissement, connecteurs de câbles refroidis à l'eau, bras d'aspiration des fumées.
Le premier groupe correspond à ce que la plupart des gens entendent par « accessoires ». Les quatre autres sont en réalité à l’origine de temps d’arrêt imprévus.
Pourquoi la liste des accessoires détermine la capacité réelle du positionneur
Un positionneur de 2 t équipé d'un mandrin lourd, d'un grand mors et d'une pièce décalée de 300 mm par rapport à la face de la broche n'est plus un positionneur de 2 t dans la pratique, car le couple d'inclinaison évolue avec le rayon, contrairement aux valeurs nominales des roulements et de la boîte de vitesses.
Deux chiffres comptent plus que la charge globale. La première est la charge radiale au niveau de la face de la broche : le poids multiplié par sa distance par rapport au roulement. La seconde consiste à maintenir le couple pendant le soudage, lorsque la gravité, la traction du câble et la force de l'arc agissent toutes en même temps. Gardez une marge de couple d'environ 1,5 × sur l'entraînement et la machine conservera sa position sans bouger.
| Groupe d'accessoires | Ce qu'il contrôle | Spécification à confirmer | Symptôme typique d'une inadéquation |
|---|---|---|---|
| Mandrin ou plaque frontale | Adhérence et concentricité | Course de mâchoire, trou traversant, faux-rond | La pièce glisse, la couture se déplace |
| Mâchoires et mâchoires molles | Zone de contact et marquage | Hauteur de mâchoire, denture, matériau | Glissement à grande vitesse, distorsion sur paroi fine |
| Servomoteur et encodeur | Précision et répétabilité de l'index | Marge de couple, résolution, jeu | Dérive et chasse à mi-passe |
| Sol rotatif | Chemin de retour du courant de soudage | Courant nominal, cycle de service, tr/min | Arcs à l’intérieur des roulements, faux défauts de soudure |
| Câble pivotant ou bague collectrice | Enroulement du câble et durée de vie | Conducteurs, ampères, limite de vitesse | Fatigue des câbles et courts-circuits |
| Raccord gaz ou liquide de refroidissement | Rotation continue des services publics | Pression, alésage, type de joint | Fuites, porosité, liquide de refroidissement sur le joint |
Faire correspondre le serrage à la géométrie de la pièce
Les pièces rondes veulent un mandrin ou un jeu de rouleaux, les fabrications en boîte veulent une table à fentes en T avec des plaques d'angle, et tout ce qui est asymétrique veut des contrepoids et une contre-pointe - la géométrie, et non le budget, détermine l'ordre.
Pièces rondes et symétriques
Un mandrin à trois mors autocentrant est l'option la plus rapide pour les brides, les bobines de tuyaux et les corps de vannes car il se centre en un seul mouvement ; un mandrin indépendant à quatre mors est la bonne solution lorsque le centre de gravité est hors axe ou que la pièce est une pièce moulée grossière. Vérifiez la course de la mâchoire par rapport à la plage de diamètres réelle que vous utilisez, et non au maximum du catalogue, et confirmez le diamètre du trou traversant si vous prévoyez d'alimenter un câble de soudage ou une conduite de purge à travers la broche.
Boîte, cadre et pièces fabriquées
Pour les poutres en H, les bâtis de machines et les constructions soudées, une table à fentes en T avec des cornières fendues vous permet un réglage sur deux axes ; un mandrin ne peut pas tenir un coin carré sans cale, ce qui coûte du temps de configuration. La planéité de la table et l'espacement des rainures en T comptent ici plus que l'épaisseur de la table, car les pinces fonctionnent mieux lorsque le boulon atterrit là où se trouve réellement la fente.
Pièces décentrées et longues
Des contrepoids et une contre-pointe ou une lunette transforment une configuration instable en une configuration stable. Sur les arbres longs, un support aux deux extrémités protège également le réducteur d'inclinaison d'un moment de flexion pour lequel il n'a jamais été dimensionné.
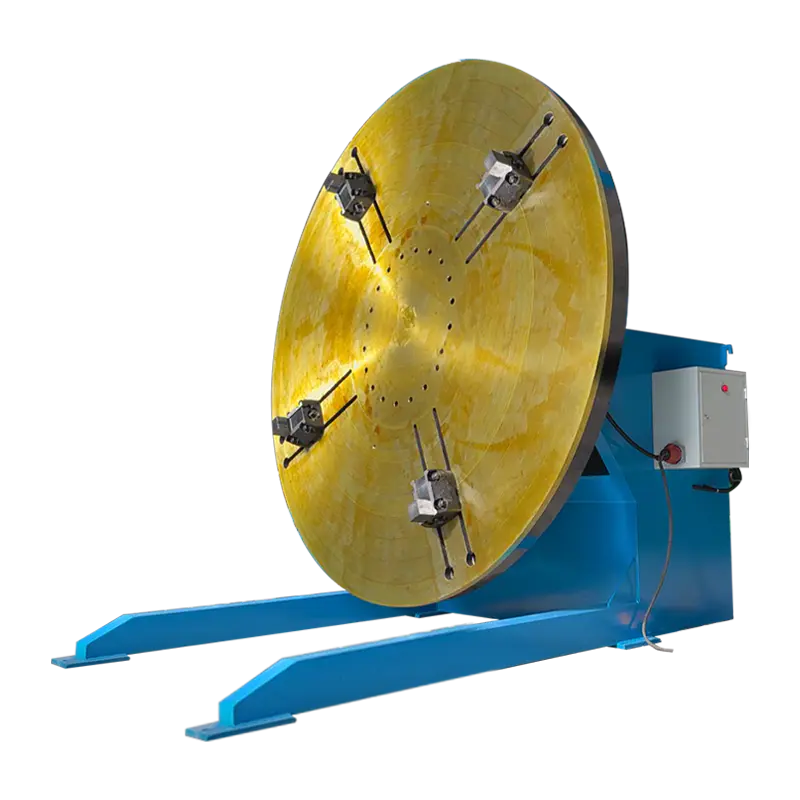 Positionneur de soudage conventionnel 3T avec mandrins de tour vertical Un positionneur de 3 tonnes avec des mandrins de tour verticaux supplémentaires qui élargissent la plage de serrage pour les pièces cylindriques ou irrégulières et permettent un soudage stable en inclinaison et en rotation. Voir le produit →
Commandes et accessoires électriques : d'où vient la précision de l'index
La précision de l'index est une propriété du système : le moteur, le réducteur, l'encodeur et le contrôleur doivent être adaptés, et pas simplement connectés.
Un entraînement à fréquence variable sur un moteur à induction vous permet une rotation, mais un ensemble servo en boucle fermée vous offre une position de maintien, des angles programmables tels que 90° et 180° et une répétabilité mesurée en minutes d'arc. Pour les coutures circulaires répétitives, la voie servo est généralement rentable grâce à une réduction des reprises plutôt qu'à la vitesse.
Achetez délibérément l'ergonomie. Une pédale libère les deux mains pour l'angle de la torche et le remplissage, ce qui compte plus que la plupart des fonctions de contrôle sur les soudures courtes et difficiles. Un pendentif gagne sa place lorsque l'opérateur doit faire du jogging, régler le zéro et stocker les positions de décalage sans se rendre à l'armoire. Quel que soit votre choix, confirmez la classe de protection contre les éclaboussures et la poussière de meulage et vérifiez que la tension d'interface correspond à la norme de l'usine avant l'expédition de la caisse.
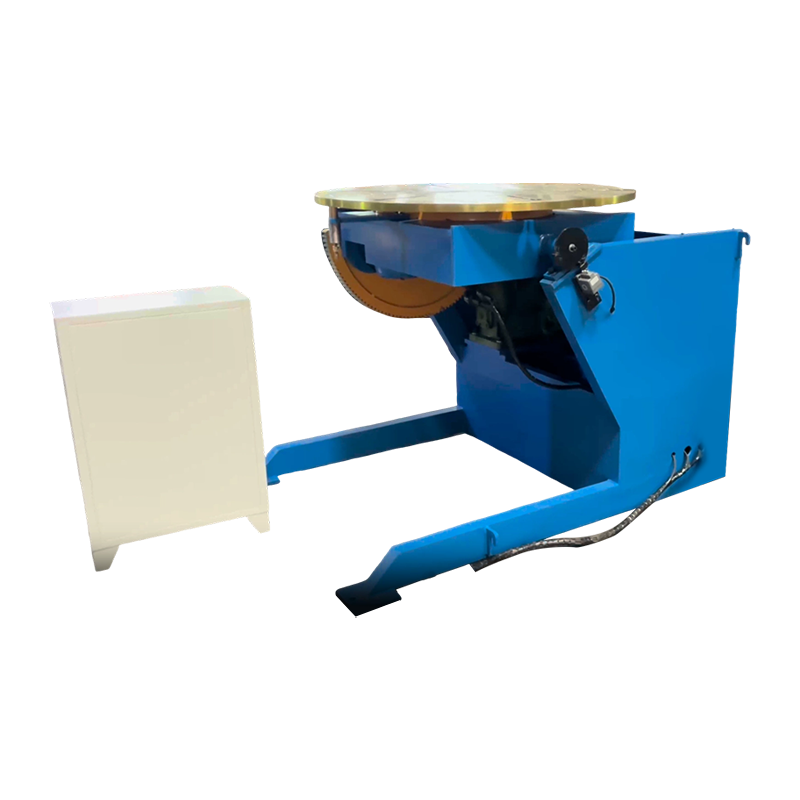 Positionneur de soudage servocommandé 1T pour un positionnement précis Un servopositionneur d'une tonne avec une inclinaison de 0 à 105°, une rotation à 360° et un contrôle précis de la vitesse pour les cellules automatisées nécessitant un positionnement de soudure reproductible. Voir le produit →
Mise à la terre et gestion des câbles : les accessoires qui préviennent les dommages aux roulements
Le chemin de retour du soudage est une décision accessoire, et le sauter est le raccourci le plus coûteux dans une cellule de positionneur.
Si le courant revient à travers les roulements de broche, il forme un arc sur les surfaces de contact lubrifiées et les détruit silencieusement. Une masse rotative dédiée, dimensionnée au-dessus de votre courant de soudage maximum, conçue pour une rotation continue et isolée du chemin de roulement, maintient le courant à sa place. Associez-le à un câble pivotant de même ampérage afin que le fil de la torche ne s'enroule pas autour de la broche après vingt tours. Sur les cellules exécutant des processus mixtes, ajoutez un raccord rotatif pour gaz et un raccord pour liquide de refroidissement avec des joints conçus pour la vitesse de rotation que vous utilisez réellement, et non pour la vitesse indiquée dans la brochure.
Risques de mise à niveau et de compatibilité à vérifier avant de commander
La plupart des problèmes de rénovation sont dimensionnels et ils sont tous moins chers à trouver sur un dessin que dans l'atelier.
- Interface de broche : le cercle de boulons, le diamètre pilote, la rainure de clavette et le cône doivent correspondre au nouveau mandrin ou à la nouvelle plaque frontale, et non s'en rapprocher.
- Electronique de commande : le type d'encodeur, le brochage du câble et la tension de commande sont rarement transférés entre les générations.
- Marge de couple : un accessoire qui ajoute de la masse ou du décalage réduit la charge utilisable sur la boîte de vitesses existante.
- Faux-rond après montage : mesurez-le, car un mandrin posé sur une bavure s'indexera parfaitement tout en soudant de manière décentrée.
Lorsque le débit plutôt que le maintien de la précision constitue la véritable contrainte, il vaut la peine de lire comment un positionneur s'intègre dans une perspective d'efficacité plus large dans notre note sur remédier à l'inefficacité du soudage avec des positionneurs , puis en comparant cette logique à vos propres temps de cycle.
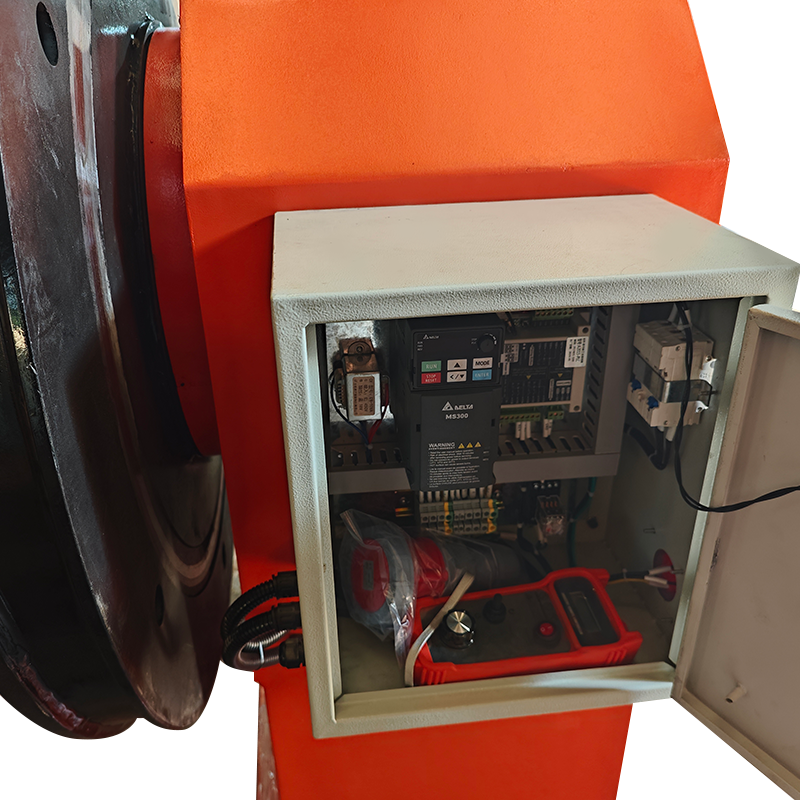 Positionneur de soudage à double colonne 2T avec table de travail élévatrice Un positionneur à double colonne de 2 tonnes avec rotation continue et table de travail élévatrice pour un support stable de grandes pièces excentriques dans les installations de soudage automatisées. Voir le produit →
Liste de contrôle de l'acheteur pour les accessoires de positionneur
Confirmez ces huit éléments par écrit avant le lancement de la commande ; chacun a provoqué un retard de mise en service à l'étage de quelqu'un.
Données de la pièce
Poids, décalage du centre de gravité, diamètre ou enveloppe et paroi la plus fine que vous serrerez.
Interface de broche
Cercle de boulons, diamètre pilote, trou traversant et cône, mesurés plutôt que rappelés.
Devoir et rapidité
Rotations par équipe, courant de soudage et régime auquel l'accessoire doit survivre en continu.
- Charge nominale par rapport à la charge radiale réelle au niveau de la face de la broche.
- Course de mâchoire ou taille de table par rapport à la famille de pièces réelles, y compris les travaux surdimensionnés.
- Diamètre du trou traversant pour le passage des câbles, de la purge ou du liquide de refroidissement.
- Courant nominal de terre rotatif et cycle de service.
- Résolution du codeur, jeu de la boîte de vitesses et répétabilité en minutes d'arc.
- Tension d'interface de contrôle, protocole et disposition d'arrêt d'urgence.
- Protection contre la pénétration et la protection contre les projections pour l'environnement.
- Documentation, mâchoires de rechange et kits de joints pour la première année de fonctionnement.
Notre propre gamme de positionneurs et platines de soudage est construit autour de cet ordre de questions, depuis les unités de banc de 30 kg jusqu'aux têtes personnalisées de 300 t, de sorte que la sélection des accessoires et le dimensionnement de la machine sont cités ensemble plutôt que dans l'ordre.
Foire aux questions
Ai-je besoin d'un mandrin ou d'une façade ?
Choisissez un mandrin lorsque la pièce est centrée sur un axe et que la course de la mâchoire couvre votre plage de diamètre ; choisissez une plaque frontale ou une table à fentes en T lorsque la pièce est rectangulaire, irrégulière ou nécessite des points de serrage éloignés du centre.
Un positionneur manuel peut-il être mis à niveau avec un servomoteur ?
Souvent oui, mais seulement si le montage de la boîte de vitesses, du frein et du codeur est compatible et que l'armoire de commande prend en charge le nouveau variateur ; c'est généralement l'interface mécanique qui est le facteur limitant, et non le moteur.
Pour quelle vitesse de rotation les accessoires doivent-ils être évalués ?
Évaluez chaque accessoire rotatif en fonction du régime maximal de la cellule, et non de la moyenne, car les émerillons de câble, les raccords et les mandrins se dégradent tous plus rapidement en haut de gamme, même pendant de courtes périodes.
Comment puis-je protéger les roulements du positionneur du courant de soudage ?
Installez une masse rotative dédiée supérieure au courant de soudage maximum, gardez le câble de retour aussi court que possible et inspectez le chemin de terre à chaque intervalle de maintenance plutôt que d'attendre le bruit des roulements.
Quelle marge de couple est suffisante ?
Environ 1,5 × le couple de maintien couvre la plupart des décalages de luminaires et de la traction des câbles ; en dessous, attendez-vous à ce que le positionneur glisse ou que l'entraînement tombe en panne lors de soudures longues.
Les accessoires ne constituent pas la touche finale d'un positionneur ; ils font partie du système que l’arc voit réellement. Faites correspondre le support de pièce, l'ensemble d'entraînement, le chemin de terre et l'interface de commande à la pièce réelle, et la charge nominale devient un nombre sur lequel vous pouvez compter. Sautez cette étape, et tout ajustement ultérieur sur le terrain sera une correction partielle d'une décision prise trop tôt.