Oui, l’acier inoxydable peut être soudé avec succès et la plupart des ateliers de fabrication disposent déjà de l’équipement pour le faire. Le matériau n'est pas fragile ou « insoudable » ; il punit simplement une mauvaise préparation plus que l'acier doux. L'acier inoxydable est un alliage d'acier contenant au moins 10,5 % de chrome, qui forme une couche d'oxyde passive qui résiste à la corrosion. Cette couche est également la raison pour laquelle la chaleur, la contamination et le choix des charges sont si importants : une soudure solide doit préserver la résistance à la corrosion, et pas seulement joindre deux pièces.
La réponse pratique est que la soudabilité dépend de la qualité, du processus et de l'environnement de service. Les qualités austénitiques telles que 304L et 316L sont courantes dans les réservoirs, les canalisations, les équipements alimentaires et les travaux architecturaux. Les qualités ferritiques, martensitiques et duplex se comportent différemment, la procédure doit donc correspondre au métal de base réel plutôt qu'à une étiquette générique « inoxydable ».
Quels procédés de soudage fonctionnent pour l’acier inoxydable ?
Le soudage TIG, MIG et à la baguette fonctionne tous sur l'acier inoxydable ; le bon choix dépend de l’épaisseur, de la finition et du volume de production. Le TIG offre le contrôle le plus propre sur les tôles fines et les racines de tuyaux, le MIG est plus rapide pour les travaux de production et le bâton reste utile pour les réparations sur le terrain et les sections plus lourdes.
| Processus | Travail typique en acier inoxydable | Gamme d'épaisseur pratique | Remarque sur la boutique |
|---|---|---|---|
| TIG/GTAW | Tôles fines, racines de canalisations, tubes sanitaires, assemblages de précision | Environ 0,5 à 6 mm | Contrôle de l'arc le plus propre ; vitesse de déplacement plus lente |
| MIG/GMAW | Soudure de production, cadres, cuves, tôles plus épaisses | Environ 1 à 12 mm | Dépôt rapide ; nécessite le bon mélange de fil inoxydable et de gaz |
| Bâton / SMAW | Travaux de réparation, fabrication sur site, tôles plus lourdes | Environ 2 à 12 mm | Plus de nettoyage des scories ; moins adapté aux travaux cosmétiques fins |
| SCIE | Plaque épaisse et longues coutures droites | Généralement 8 mm et plus | Dépôt élevé ; il ne s'agit pas d'un processus en feuille mince |
Le soudage par résistance et le soudage au laser sont également utilisés pour l'acier inoxydable dans des contextes de production spécifiques, mais ils nécessitent un équipement et des procédures conçus autour du matériau. Pour la fabrication générale, TIG et MIG couvrent la plupart des travaux sur l'acier inoxydable.
Métal d'apport et gaz de protection : faites correspondre le métal de base
Utilisez une charge qui correspond à la classe de corrosion du métal de base, et non à ce qui se trouve déjà dans le chargeur. Une pièce 304L doit normalement utiliser du mastic ER308L, tandis qu'un travail en 316L nécessite du ER316L. L'utilisation de fil d'acier doux peut produire une soudure qui semble acceptable au premier abord, mais le dépôt rouillera et pourrait échouer en service corrosif.
| Métal de base ou joint | Remplisseur typique | Raison |
|---|---|---|
| 304 / 304L | ER308L | Correspond à la résistance générale à la corrosion et à l’intention à faible teneur en carbone |
| 316 / 316L | ER316L | Fournit du molybdène pour le service contenant du chlorure |
| Inox 304 à acier doux | ER309L | Le mastic fortement allié aide à tolérer la dilution du côté de l'acier au carbone |
| Acier inoxydable duplex | ER2209 ou remplisseur duplex assorti | Prend en charge la microstructure équilibrée de ferrite-austénite |
Le gaz de protection affecte également la couleur, la pénétration et la résistance à la corrosion. Le TIG utilise généralement de l'argon. Le MIG utilise souvent un mélange riche en argon avec une petite quantité d'oxygène ou un trim-mix, selon la procédure. Les mélanges riches en CO2 peuvent augmenter le captage de carbone et réduire la résistance à la corrosion dans certaines soudures austénitiques. Confirmez donc les spécifications du gaz avant la production.
Apport de chaleur, distorsion et résistance à la corrosion
Maintenez l'apport de chaleur faible et la température entre les passes en dessous d'environ 150 °C (302 °F) pour l'acier inoxydable austénitique ; la chaleur incontrôlée est la raison la plus courante pour laquelle une soudure apparemment saine échoue en service. L'acier inoxydable se dilate et conduit la chaleur différemment de l'acier doux, de sorte qu'une chaleur excessive peut provoquer une déformation, une teinte thermique et une perte de résistance à la corrosion.
Dans la plage d'environ 425 à 850°C, les standards 304 et 316 peuvent former des carbures de chrome aux joints de grains. Cela réduit le chrome disponible pour protéger la surface, une condition souvent appelée sensibilisation. Les qualités « L » à faible teneur en carbone et les qualités stabilisées réduisent le risque, mais elles n'excusent pas un mauvais contrôle de la chaleur. Utilisez des cordons de serrage, des soudures par sauts, des séquences de recul, un support en cuivre et des fixations bien ajustées pour limiter la distorsion.
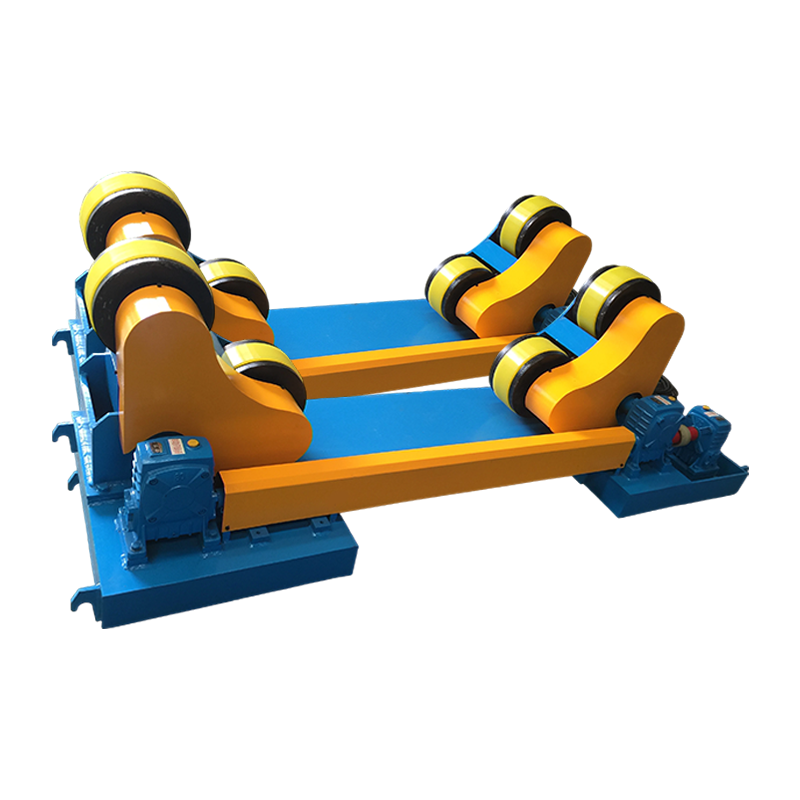
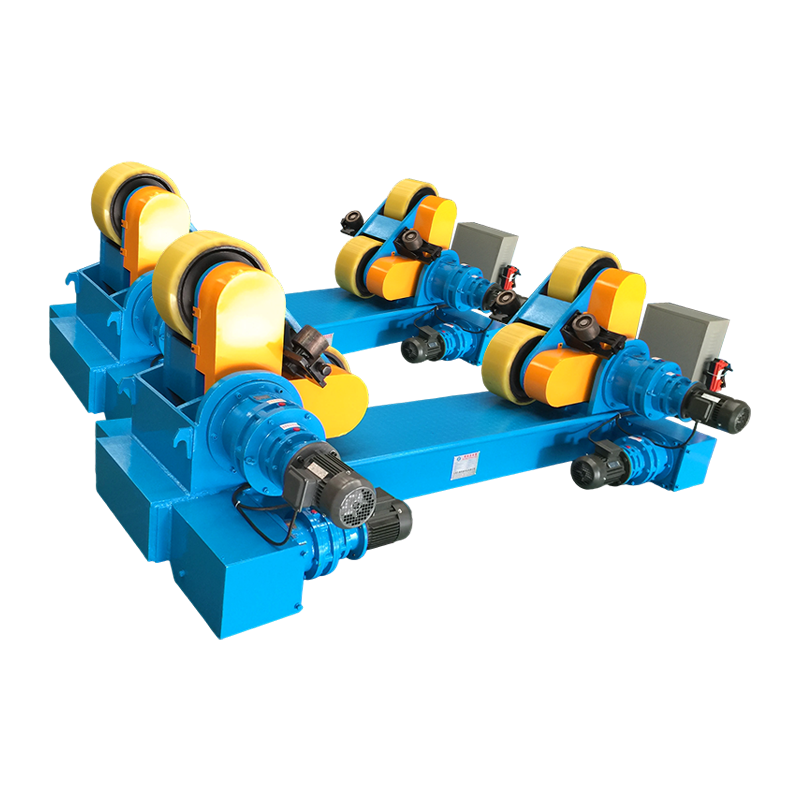
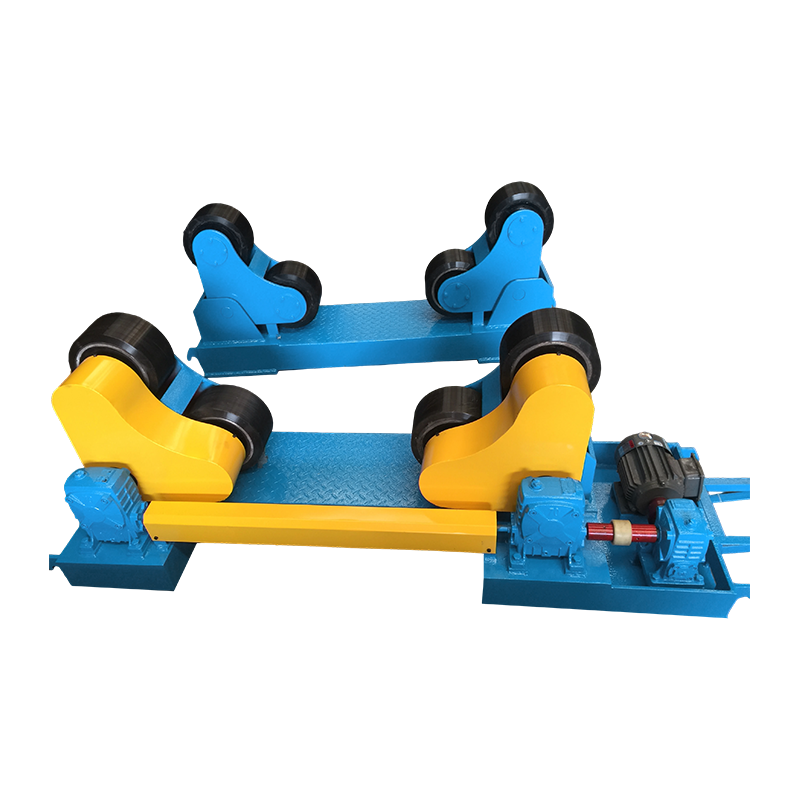
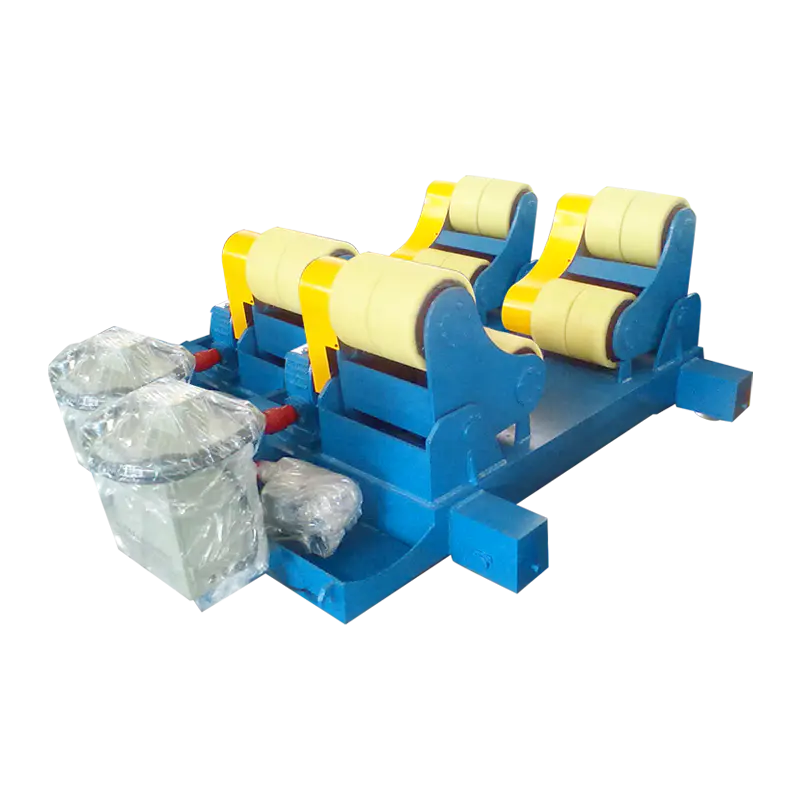
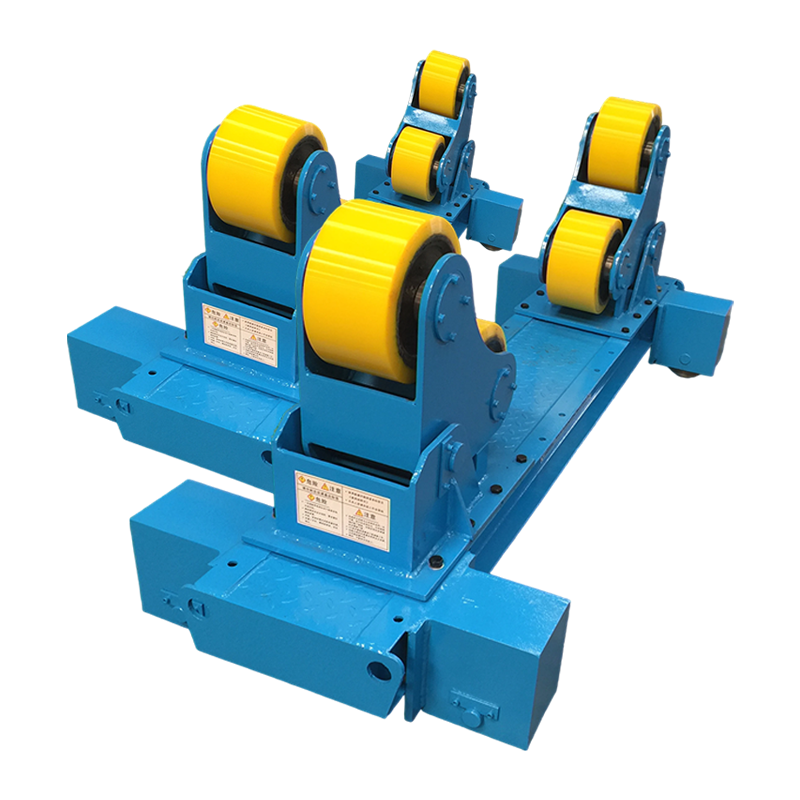
Pour les coques de tuyaux et de réservoirs, un rotateur de soudage maintient la pièce en rotation à une vitesse constante afin que l'arc reste en position plate ou horizontale. Cette cohérence est importante sur l'acier inoxydable, car les changements de vitesse de déplacement se traduisent par des changements d'apport de chaleur. Pour un examen plus approfondi de l'application, voir rotateurs de soudage dans les réservoirs et les canalisations .
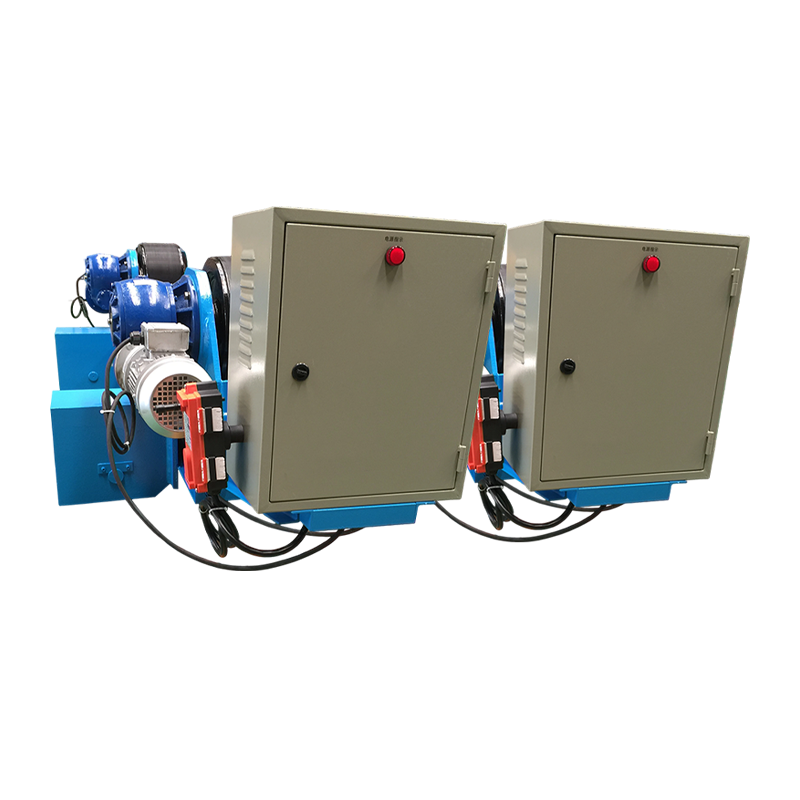 Rotateur de soudage réglable 10T avec contrôle anti-dérive Rotateur de soudage réglable de 10 tonnes avec contrôle anti-dérive basé sur un capteur pour un positionnement stable des pièces cylindriques et oblates pendant le soudage continu. Voir le produit →
Un rotateur avec contrôle anti-dérive est utile sur les longues coutures où la coque essaie de marcher. L'objectif n'est pas simplement de faire tourner la pièce, mais de maintenir une position de soudage reproductible pendant que l'opérateur se concentre sur la longueur de l'arc, la couverture de gaz et la vitesse de déplacement.
La préparation et le nettoyage déterminent la qualité de la soudure
Nettoyer l'acier inoxydable immédiatement avant le soudage ; la contamination est la principale cause de porosité, de décoloration et de corrosion. L'huile, la graisse, l'humidité, la peinture, le marqueur, l'adhésif et la poussière d'acier au carbone peuvent tous endommager la surface de soudure ou introduire de la porosité.
- Utilisez une brosse métallique en acier inoxydable dédiée ; les brosses en acier au carbone peuvent laisser des particules de fer qui rouillent.
- Essuyez le joint et le fil d'apport avec de l'acétone ou de l'alcool et laissez-les sécher.
- Retirez la calamine, l'oxyde et la teinte thermique importante de la zone de soudure avant de souder lorsque la procédure l'exige.
- Purgez les tuyaux et les tubes avec de l'argon lorsqu'une pénétration complète est nécessaire et que l'arrière sera exposé à un service corrosif.
- Gardez un ajustement serré et uniforme ; de larges espaces obligent le soudeur à ajouter plus de chaleur et de remplissage.
Après le soudage, nettoyez la décoloration et la teinte thermique lorsque les spécifications l'exigent. Le décapage et la passivation restaurent la couche passive sur de nombreuses fabrications en acier inoxydable, en particulier dans les secteurs alimentaire, pharmaceutique et maritime.
Défauts courants et solutions pratiques
La plupart des défauts de soudure en acier inoxydable proviennent de trois causes : contamination, chaleur excessive et perte de couverture de gaz. Le correctif est généralement procédural plutôt qu’un paramètre machine différent.
| Défaut | Cause probable | Solution pratique |
|---|---|---|
| Porosité | Huile, humidité, courants d'air, faible débit de gaz, remplissage sale | Nettoyer le joint, vérifier le débit de gaz, protéger l'arc, utiliser du mastic sec |
| Déformation | Trop de chaleur, séquence inégale, mauvais montage | Fixez la pièce, utilisez le recul ou sautez le soudage, réduisez l'ampérage |
| Sensibilisation | Temps prolongé dans la plage de 425 à 850°C | Apport de chaleur inférieur, contrôle de la température entre les passes, spécification d'un matériau de qualité L |
| Fissuration à chaud | Mauvais ajustement, contrainte élevée, mauvaise chimie de remplissage | Utiliser le matériau de remplissage spécifié, améliorer l'aménagement, réduire la retenue lorsque cela est possible |
| Teinte thermique | Exposition à l'oxygène à la température | Améliorer la couverture gazeuse, purger l'arrière, nettoyer et passiver après le soudage |
Quand le positionnement de l’équipement s’avère payant
L'équipement de positionnement s'avère payant lorsque le travail sur l'acier inoxydable est répétitif, lourd ou nécessite un angle de torche constant. Un rotateur fait tourner les tuyaux, les coques de réservoirs et les cylindres à une vitesse contrôlée. Un positionneur incline la pièce de sorte que la soudure soit à plat ou horizontale, ce qui est plus facile à contrôler que le soudage vertical ou aérien.
Pour les petits assemblages en acier inoxydable, un positionneur servocommandé permet une rotation précise et une indexation répétable. Cela est utile lorsque plusieurs pièces nécessitent la même séquence de soudage et que l'opérateur doit maintenir un angle de torche stable. Pour un aperçu, voir positionneurs de soudage et efficacité de fabrication .
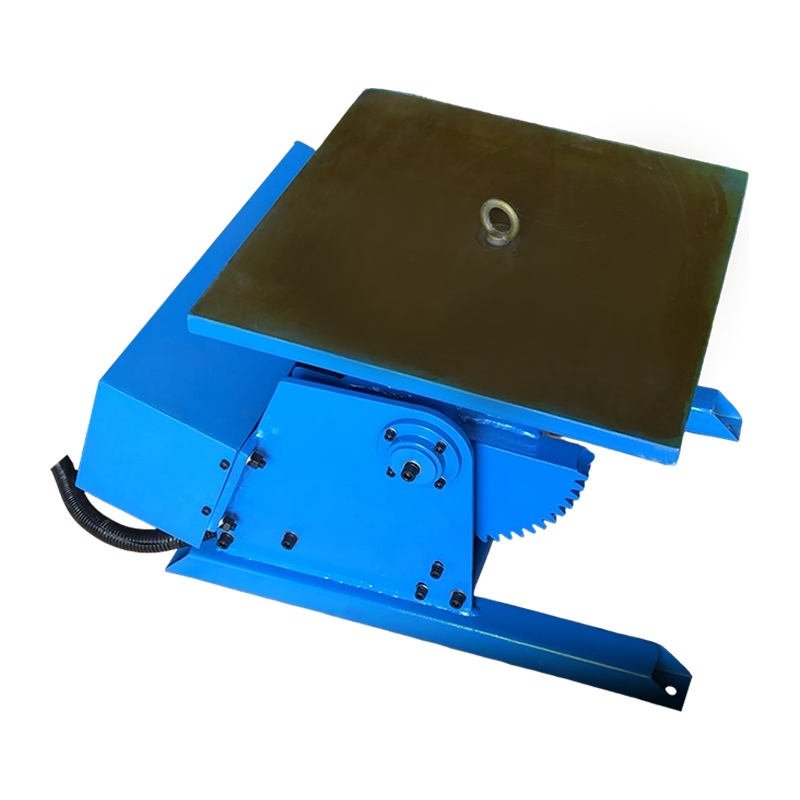 Positionneur de soudage 300KG avec servocommande sales@weldnicefactory.com Voir le produit →
Pour les longs joints longitudinaux sur les cuves en acier inoxydable, une colonne et une flèche TIG maintiennent la torche pendant que la pièce ou le chariot se déplace à une vitesse contrôlée. Ceci est particulièrement utile lorsque la procédure nécessite une longueur d’arc constante et des mouvements limités de l’opérateur.
 Support de soudage pour colonnes et flèches TIG Colonne et flèche TIG pour un positionnement, un déplacement et une oscillation précis de la torche sur des composants à paroi mince et de précision, y compris des joints de cuve en acier inoxydable. Voir le produit →
Foire aux questions
Peut-on souder de l'acier inoxydable avec une soudeuse MIG ?
Oui, une soudeuse MIG peut souder de l'acier inoxydable lorsqu'elle est équipée d'un fil d'apport en acier inoxydable et d'un gaz de protection approprié riche en argon. Un fil d'acier doux et un mélange gazeux riche en CO2 n'offriront pas la même résistance à la corrosion, même si la soudure semble acceptable.
Pouvez-vous souder de l’acier inoxydable à de l’acier doux ?
Oui, l'acier inoxydable peut être soudé à l'acier doux, généralement avec un enduit ER309L et une dilution contrôlée. Le joint est pratique pour les applications structurelles ou non critiques, mais il peut ne pas égaler les performances de corrosion d'une soudure entièrement inoxydable.
L'acier inoxydable a-t-il besoin d'être préchauffé ?
La plupart des qualités d'acier inoxydable austénitique n'ont pas besoin de préchauffage et ne doivent généralement pas être surchauffées. Les qualités ferritiques et martensitiques peuvent nécessiter un traitement thermique de préchauffage ou de post-soudage en fonction de la qualité et de la procédure. Suivez donc la procédure de soudage qualifiée plutôt qu'une règle générale.
Pourquoi ma soudure en acier inoxydable rouille-t-elle ?
Une soudure en acier inoxydable rouille lorsque la couche passive est endommagée ou que le dépôt est contaminé. Les causes courantes incluent les brosses en acier au carbone, le mastic en acier doux, une mauvaise couverture de gaz, une forte teinte thermique, l'humidité et l'incapacité de nettoyer ou de passiver la soudure finie.
En pratique, un soudage réussi de l'acier inoxydable se résume à un petit ensemble de contrôles : faire correspondre le matériau d'apport, conserver la chaleur dans la procédure, nettoyer le joint, protéger la soudure avec le bon gaz et utiliser un équipement de positionnement lorsqu'il améliore la cohérence. Le matériau est soudable, mais il récompense une pratique disciplinée en atelier.