Répondez d'abord : les outils et équipements de fabrication de métaux qui déterminent si un travail est rentable sont les machines qui coupent la plaque, tournent la pièce et maintiennent la torche en position - et non les outils de la boîte à outils à main. Pour un atelier construisant des cuves de 3 m de diamètre ou des poutres structurelles de 12 m, cela signifie quatre groupes : les machines de découpe, les équipements de maintien et de positionnement (rotateurs et positionneurs), l'automatisation du soudage (systèmes de colonnes et de flèches, têtes de soudage) et les éléments de support tels que les meuleuses, les pinces, les outils de mesure, l'extraction des fumées et les EPI.
La fabrication du métal est généralement définie comme quatre opérations : couper le matériau aux dimensions voulues, le former par laminage, pliage ou pressage, l'assembler par soudage ou boulonnage et le finir par meulage, sablage et peinture. Chaque opération possède sa propre liste d'équipements et les priorités changent en fonction de la taille des pièces. Le travail de la tôlerie est dominé par les cisailles, les presses plieuses et les outils manuels, tandis que la fabrication lourde de réservoirs, de tours, de tuyaux et d'acier de construction est dominée par les machines qui supportent le poids et la chaleur.
Voici l'épreuve pratique. Une coque de réservoir de 30 tonnes et 3 m de diamètre soudée horizontalement nécessite à deux soudeurs environ une équipe par joint circonférentiel, car ils doivent s'arrêter, se repositionner avec une grue et remonter en position. Placez la même coque sur un rotateur de soudage électrique avec le joint maintenu en position plate, et les deux mêmes soudeurs terminent le joint en 40 minutes environ en utilisant le soudage à l'arc submergé à 500-700 A. Ce simple changement vaut normalement plus que l'achat d'une deuxième machine à souder.
L’équipement de découpe passe en premier : flamme, plasma ou laser ?
La découpe est la première étape de chaque travail de fabrication, et c'est là qu'une mauvaise machine crée le plus de retouches, car un bord coupé qui n'est pas d'équerre ou qui est déformé par la chaleur ne se fermera pas proprement dans un joint de soudure.
Comparaison des principaux processus de découpe
Les chiffres ci-dessous sont des valeurs typiques en magasin. Les chiffres exacts dépendent de la machine, du jeu de gaz ou de buses et de la qualité du matériau.
| Processus | Épaisseur typique | Trait et tolérance | Où ça correspond |
|---|---|---|---|
| Oxy-combustible (flamme) | 6-150 mm et plus | Trait de scie 2-4 mm, tolérance autour de /-1,5 mm, large zone affectée thermiquement | Plaques d'acier au carbone épaisses et profils structurels ; coût le plus bas par mètre au-dessus de 25 mm |
| Plasma fin | 0,5-50 mm | Trait de scie 1,5-3 mm, tolérance proche de /-0,5 mm, légères scories sur certaines qualités | Inox et aluminium, ateliers mixtes, épaisseur modérée |
| Laser à fibre | 0,5-25 mm, plus fin est plus rapide | Trait de scie 0,2-0,5 mm, tolérance proche de /-0,1 mm, distorsion minimale | Supports, feuilles et imbrication serrée là où le débit compte |
Que vérifier sur une machine de découpe CNC
- La taille de la table et la longueur du rail doivent correspondre à la plus grande plaque que vous achetez de manière réaliste, plus la marge d'imbrication.
- Type d'entraînement : portique avec entraînement double face pour tables larges ; L'entraînement unilatéral est moins cher mais dévie sous charge.
- Logiciel de contrôle et d'imbrication : la programmation hors ligne permet généralement de gagner plus de temps qu'une vitesse de coupe plus élevée.
- Aspiration des fumées et des poussières, qui protège l'opérateur et est requise dans la plupart des ateliers.
- Répétabilité : demandez un chiffre en mm par mètre et vérifiez-le avec un échantillon découpé plutôt qu'une brochure.
- Des options qui valent la peine d'être payées : contrôle automatique de la hauteur de la torche, têtes de coupe en biseau et oxycoupage à double torche pour les bords droits longs.
Maintien de la pièce et positionnement : l'équipement qui rentabilise le plus rapidement
Si un atelier ne peut se permettre qu'une seule mise à niveau, le positionnement est généralement le meilleur investissement qu'un autre soudeur, car le positionnement change la position de soudage de verticale ou aérienne à plate, et à plat est l'endroit où des taux de dépôt élevés sont possibles.
Rotateurs de soudage : adaptez le jeu de roues à la coque, pas seulement au tonnage
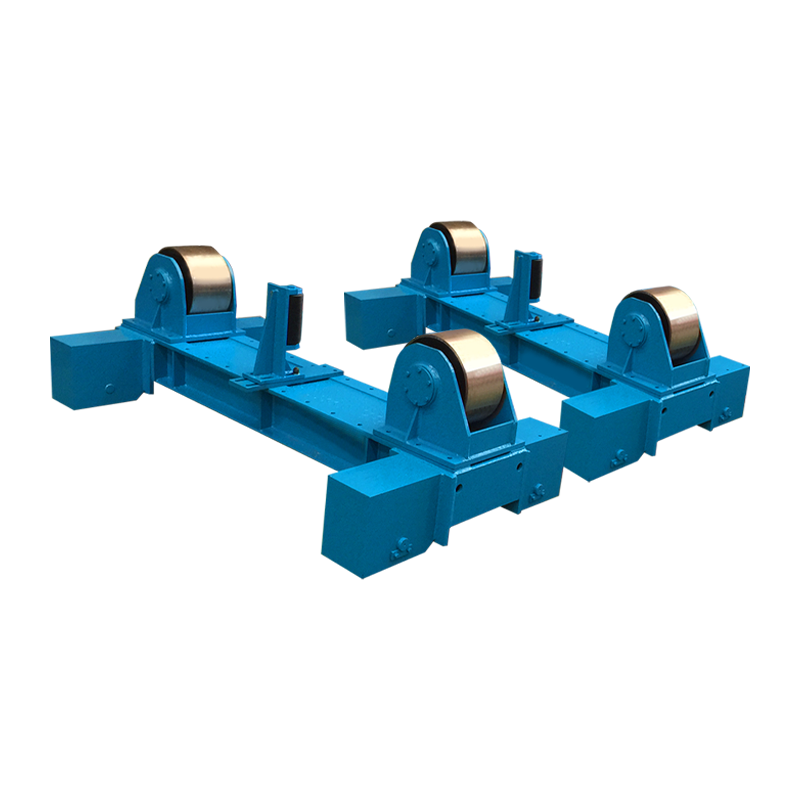
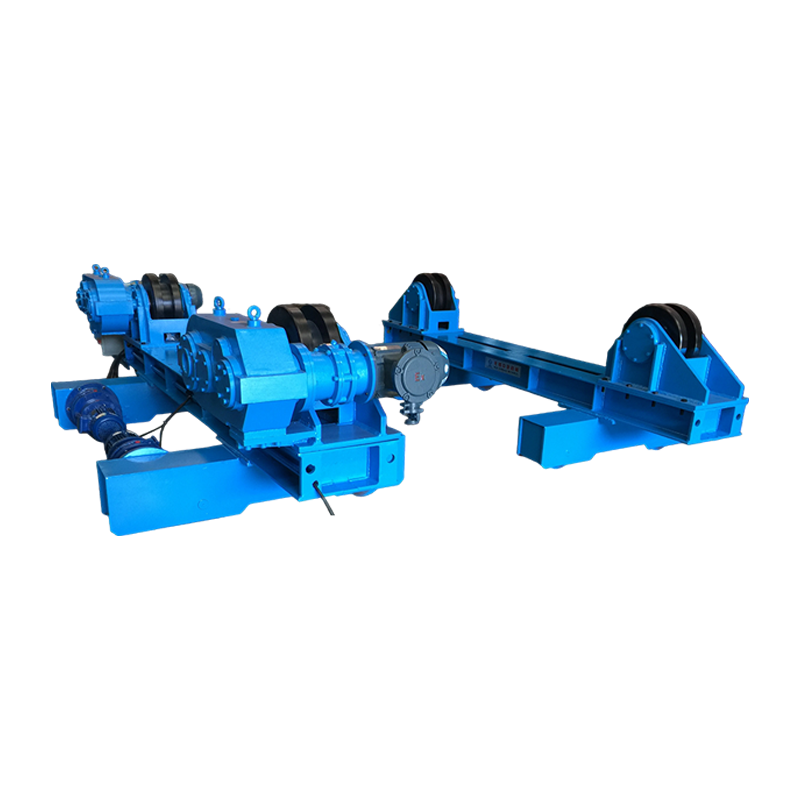
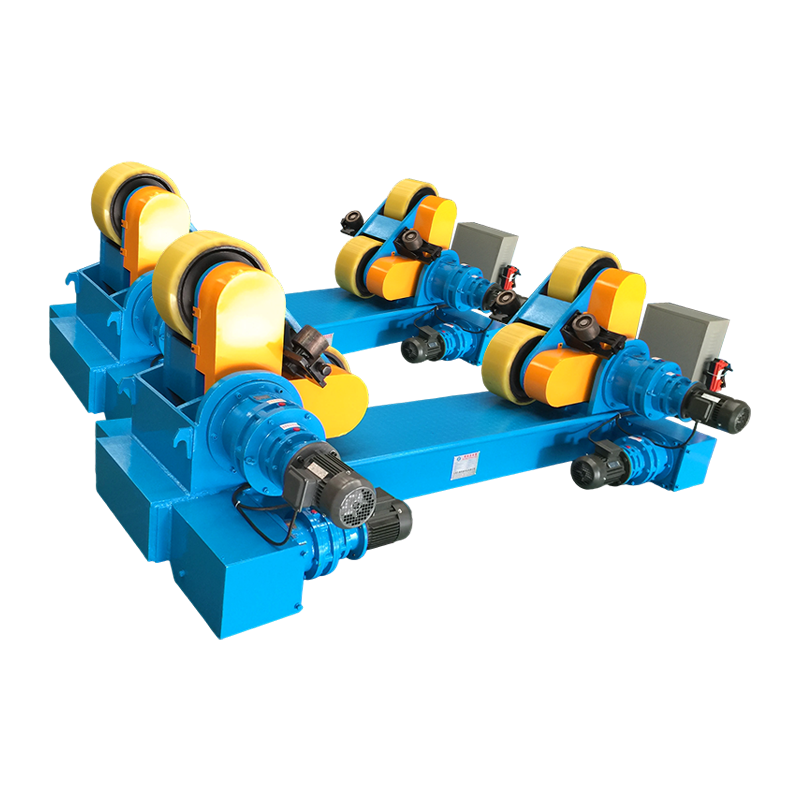
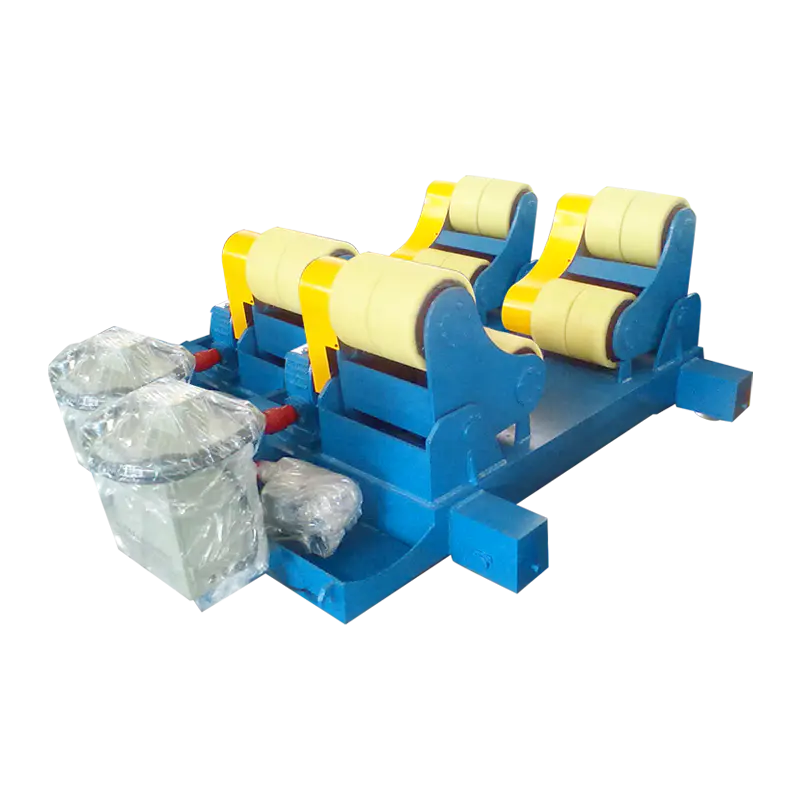
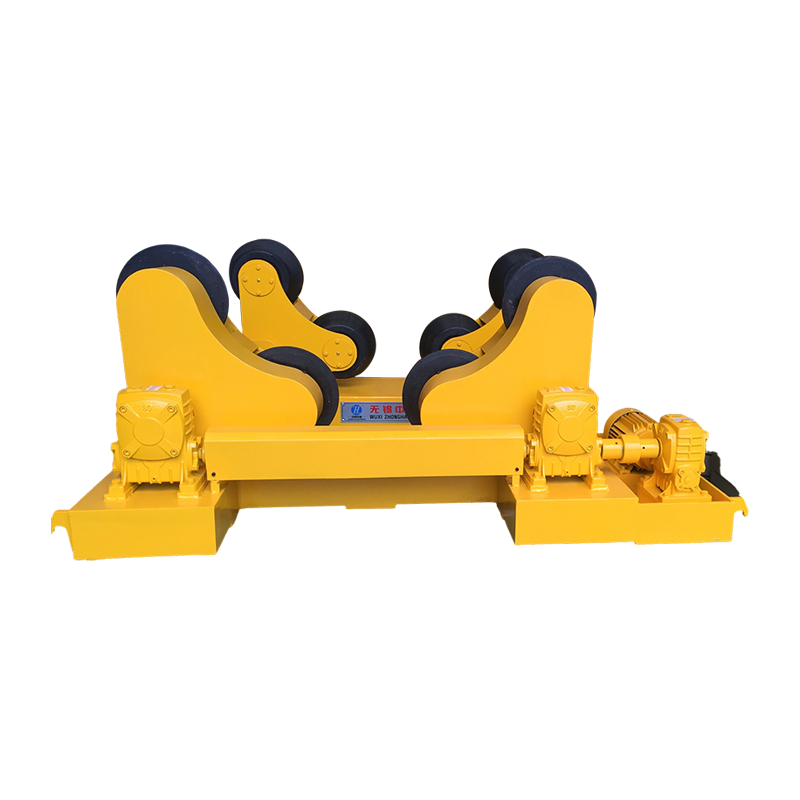
Un rotateur de soudage, également appelé rouleau tournant, cadre à rouleaux ou rotateur de tuyaux, est une paire de roues motorisées et folles qui font tourner une pièce cylindrique sous une tête de soudage ou une soudeuse manuelle. La capacité de charge est évaluée par paire et doit couvrir la pièce à usiner, l'outillage et tous les accessoires internes ; un ensemble de 100 t n'est pas excessif pour une coque de 80 t, car une couture décentrée déplace la charge sur une roue.
- Type de roues : les roues en polyuréthane protègent les surfaces usinées ou peintes, les roues en acier supportent les charges les plus lourdes.
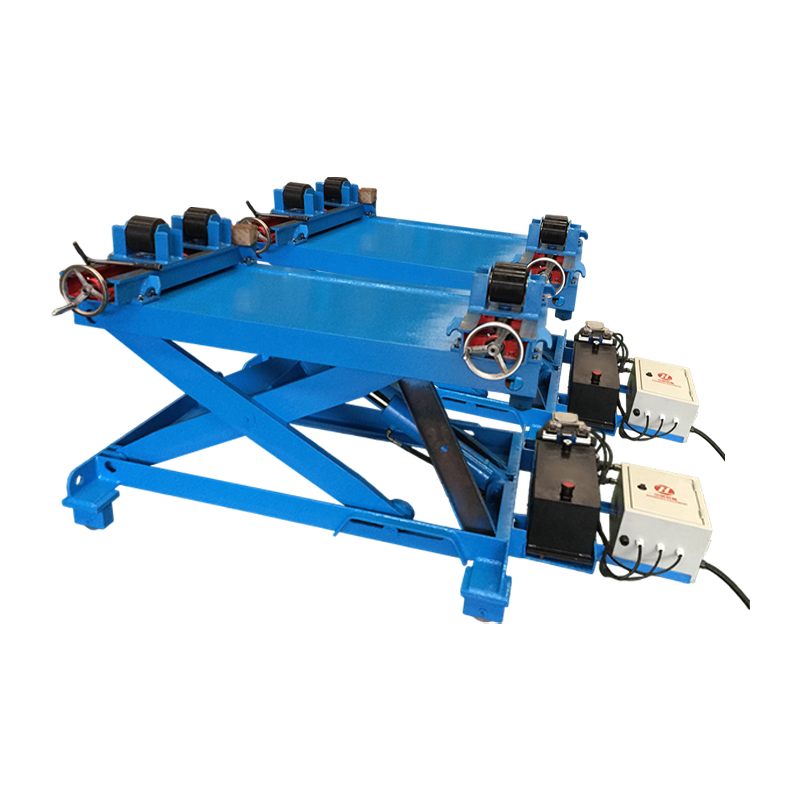
- Configuration : les unités à alignement automatique permettent à la pièce de régler l'angle de la roue, qui convient à différents diamètres ; les unités réglables utilisent des angles fixes et conviennent à la production répétée d'un même diamètre ; Les rotateurs d'aménagement ajoutent un levage hydraulique et une poussée horizontale pour fermer les joints longitudinaux sur les coques des réservoirs.
- Plage de diamètres : les machines sont spécifiées par diamètre de travail minimum et maximum, vérifiez donc que la gamme couvre votre plus petit réservoir ainsi que votre plus grand.
- Entraînement et contrôle : entraînement à fréquence variable avec commande suspendue ou au pied, vitesses de rotation typiquement comprises entre 100 et 1 000 mm par minute, plus un pas à pas pour l'alignement.
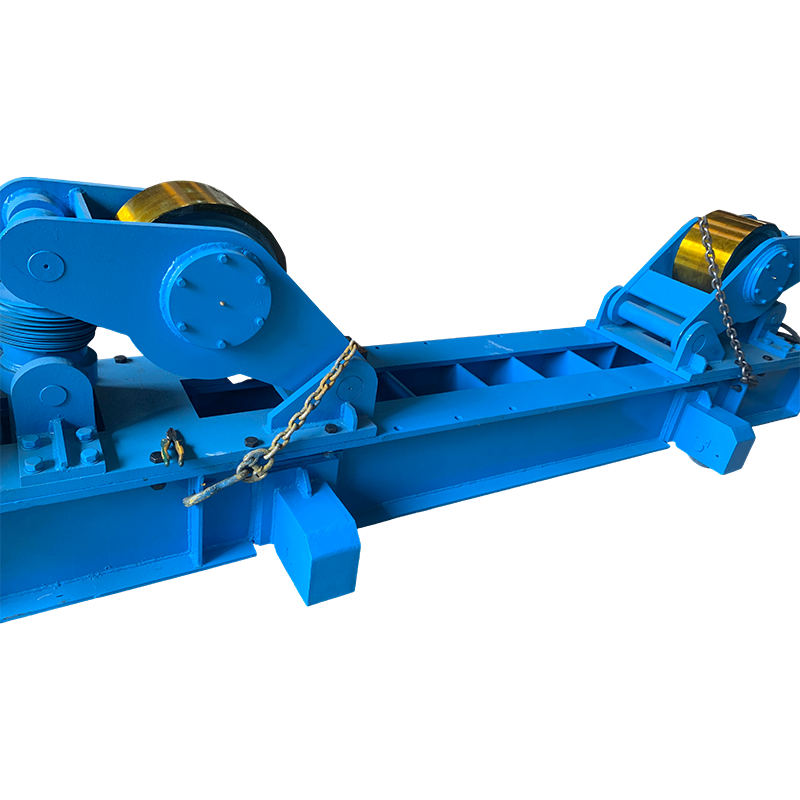 Rotateur de soudage 100T avec mouvement orbital manuel Rotateur d'aménagement robuste de 100 tonnes pour pièces cylindriques ; mouvement manuel du rail, entraxe réglable et support de soudage stable pour les grands navires. Voir le produit →
Pour les grands navires, un rotateur d'aménagement de la classe 100 t avec mouvement orbital manuel est un point de départ courant, et la même logique explique comment les rotateurs de soudage transforment la fabrication de réservoirs et de tuyaux métalliques en pratique.
Positionneurs de soudage : le couple et l'excentricité comptent plus que la charge nominale
Un positionneur de soudage est spécifié par le couple, généralement exprimé en kNm, ainsi que par l'excentricité de la charge, et non par la charge en kilogrammes uniquement. Un positionneur de 3 t avec une grande table ne peut produire qu'un couple de basculement de 3 à 6 kNm, et une longue pièce serrée loin du centre de la table multiplie la demande.
- Charge versus couple : demandez au fournisseur de calculer avec votre pièce réelle et son centre de gravité.
- Configuration : les plateaux tournants classiques à une colonne couvrent de 30 kg à plusieurs dizaines de tonnes, les tables à double colonne et en L manipulent des pièces décalées ou allongées et les unités servocommandées maintiennent la position avec précision pour le soudage automatisé.
- Caractéristiques de la table : rainures en T ou trous taraudés pour le serrage, un centre creux pour les câbles et le gaz, et un chiffre de planéité indiqué pour un assemblage précis.
- Mouvement : une rotation de 360 degrés avec une inclinaison de 0 à 90 degrés est standard, confirmez donc la plage de vitesse de soudage par rapport à la charge et au déchargement.
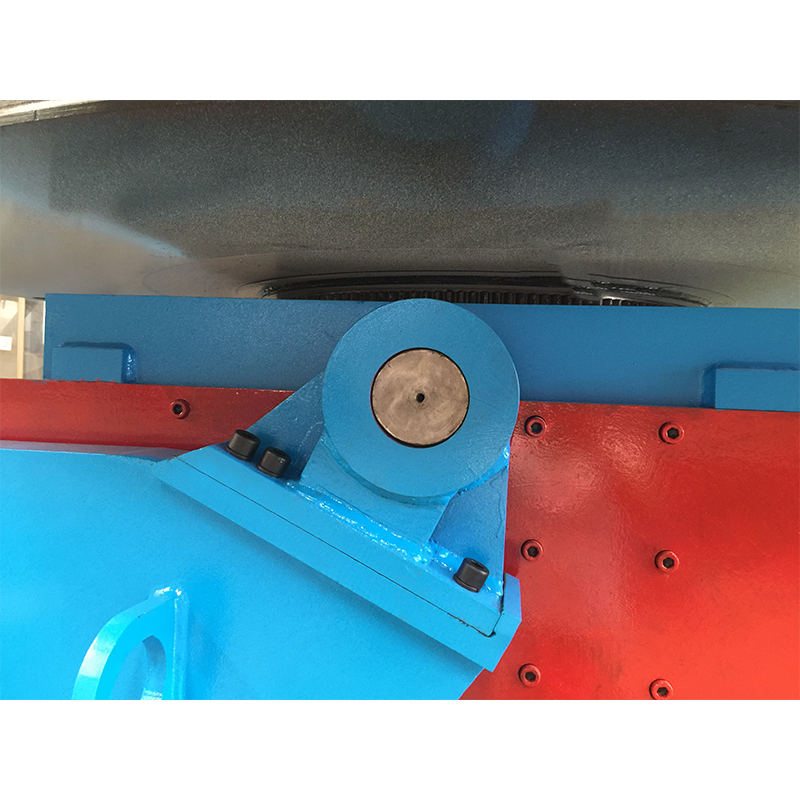 Positionneur de soudage conventionnel 5T pour pièces moyennes à lourdes Positionneur conventionnel de cinq tonnes avec inclinaison et rotation, contrôle de vitesse à fréquence variable et plusieurs modes de contrôle ; adapté aux pièces industrielles courantes tout en équilibrant capacité et coût. Voir le produit →
Un plateau tournant conventionnel de 5 t avec rotation et inclinaison standard prendra en charge la plupart des petits assemblages de châssis et de supports ; les pièces plus grandes ou encombrantes se déplacent généralement vers le plus large gamme de positionneurs de soudage et de plateaux tournants .
Systèmes de colonnes et de flèches et soudage automatique
Une fois que la pièce tourne de manière fiable, le prochain goulot d'étranglement est la torche. Un manipulateur de soudage, souvent appelé colonne et flèche, maintient la tête de soudage, maintient le dépassement constant et permet à un opérateur d'exécuter un joint depuis un poste de contrôle au lieu de se tenir au-dessus de l'arc.
Colonne et flèche SAW ou TIG ?
- Le soudage à l'arc submergé convient à l'acier au carbone à partir d'environ 6 mm, avec des taux de dépôt de plusieurs kilogrammes par heure et un système de récupération du flux.
- Le TIG convient à l'acier inoxydable, à l'aluminium et aux joints fins et de haute qualité ; il est plus lent et nécessite un contrôle précis de la longueur de l'arc ainsi qu'une alimentation en fil froid.
- Les flèches personnalisées sont spécifiées par course de flèche, hauteur de colonne, bogie de déplacement et type de traverse pour s'adapter aux navires longs ou aux configurations de baies restreintes.
- Intégration : les manipulateurs sont généralement commandés avec un rotateur et un système de contrôle partagé, de sorte que la vitesse de rotation et la vitesse de soudage restent synchronisées.
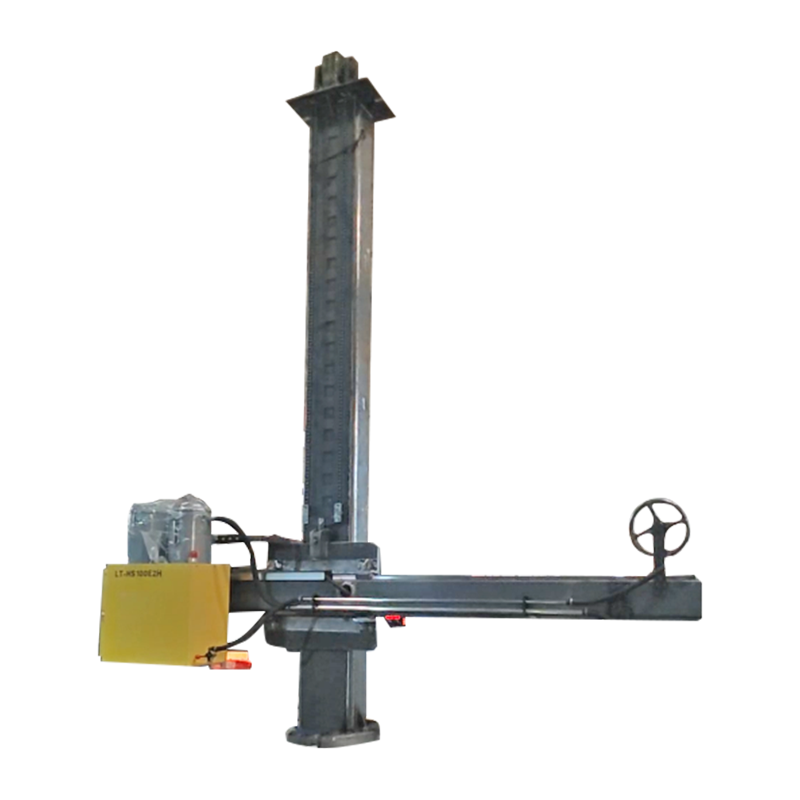 Colonne et flèche personnalisées 4030 avec mouvement orbital électrique Colonne et flèche de soudage personnalisées avec mouvement orbital électrique ; fait partie de la famille des manipulateurs de soudage qui maintient une tête de soudage à saillie stable. Voir le produit →
Outils de support et consommables dont vous avez encore besoin
Les biens d'équipement ne suppriment pas le besoin de petits objets, et une pince manquante arrête un rotateur de 100 t aussi efficacement qu'un disque de meulage usé.
- Meuleuses d'angle avec un stock de disques de meulage, de coupe et à lamelles pour le dressage des soudures et la préparation des bords.
- Colliers de serrage : colliers de serrage en F, colliers de serrage de bord, colliers d'alignement de tuyaux et supports solides pour l'ajustement avant le pointage.
- Outils de mesure : ruban, règle en acier, jauge de soudage pour la longueur des jambes et la gorge, niveaux et pied à coulisse.
- Préparation des surfaces : brosses métalliques, détartreurs à aiguilles et outils de dégraissage, car la porosité commence généralement par l'huile et la calamine.
- Aspiration des fumées et EPI : casque de protection adéquat, gants, cuirs, protection auditive et aspiration ou respirateurs pour travaux sur l'inox et la galvanisation.
Adaptation de l'équipement au travail : un tableau de sélection
Le tableau ci-dessous mappe les problèmes de fabrication courants à l'équipement qui les résout et aux spécifications qui décident si l'achat fonctionne réellement.
| Travail ou problème | Équipement | Une spécification qui décide du succès | Gamme typique |
|---|---|---|---|
| Coquilles de réservoirs et de navires | Rotateur de soudage à montage avec élévateur hydraulique | Charge par paire, plage de diamètres, largeur de roue | 10-1000 tonnes |
| Tuyaux et récipients sous pression | Rotateur de soudage auto-alignant ou réglable | Configuration des roues, plage de vitesse, type d'entraînement | 1-300 tonnes |
| Petits assemblages et cadres | Positionneur de soudage ou plateau tournant | Couple en kNm, excentricité, planéité de la table | 30kg-50t |
| Longues coutures sur les navires | Manipulateur de colonnes et de flèches | Course de flèche, course de colonne, type de tête | Rampes de 3 à 8 m |
| Préparation des assiettes | Machine de découpe à la flamme ou au plasma CNC | Largeur de coupe, répétabilité, logiciel d'imbrication | 1,5 à 4 m de large |
Considérations d’achat et risques courants
Les erreurs les plus coûteuses dans les équipements de soudage sont des erreurs de spécifications plutôt que des défauts de fabrication, et elles sont généralement visibles avant que la commande ne soit passée.
- Cycle de service : l'utilisation intermittente en atelier et la production en trois équipes sont des machines différentes, demandez donc le taux de service et la classe d'isolation du moteur.
- Couple et excentricité, pas seulement tonnage : vérifiez le tableau de charge avec votre véritable centre de gravité.
- Tolérance versus besoin : payer /-0,1 mm sur une table de découpe est gaspillé sur une plaque oxycoupée qui sera soudée avec un écart de 2 mm.
- Pièces de rechange et service : les roues, roulements, moteurs d'entraînement, tableaux de commande et connecteurs suspendus doivent être des pièces standard ou clairement documentées.
- Certification et documents : marquage CE si nécessaire, certificats matériaux, schémas de câblage et manuel dans la langue de vos opérateurs.
- Test de réception en usine : faites fonctionner la machine avec une charge représentative avant expédition et enregistrez la vitesse de rotation, le bruit et l'augmentation de température.
- Personnalisation versus standard : si seule la plage de diamètres est inhabituelle, une machine standard modifiée est généralement moins chère et plus rapide qu'une conception entièrement personnalisée.
- Installation et formation : convenez qui fournit les fondations, l'alimentation électrique, la mise en service et la formation des opérateurs avant de signer.
FAQ
Quelle est la différence entre un rotateur de soudage et un positionneur de soudage ?
Un rotateur de soudage fait tourner une pièce cylindrique autour de son propre axe, ce qui convient aux tuyaux, aux fûts et aux coques de réservoirs. Un positionneur de soudage incline et fait pivoter une pièce sur une table afin qu'une soudure puisse être amenée dans une position confortable, adaptée aux cadres, aux brides et aux assemblages fabriqués. Les ateliers travaillant sur des navires ont normalement besoin des deux.
De quelle capacité de charge ai-je besoin ?
Commencez par la pièce la plus lourde, ajoutez des outils et des accessoires, ajoutez une marge de 20 à 30 %, puis vérifiez le cas de charge excentrique. La capacité nominale suppose normalement une charge centrée sur une paire de roues de niveau, donc une couture décalée réduit la valeur utilisable.
Dois-je choisir des rotateurs de soudage auto-alignants ou réglables ?
Les unités à alignement automatique conviennent mieux aux diamètres mixtes et aux travaux variés, les unités réglables sont plus adaptées lorsqu'un diamètre est produit de manière répétée et que le contact prévisible des roues est important, et les versions à montage sont le choix lorsque les joints longitudinaux doivent également être fermés et alignés.
Un équipement de positionnement peut-il être ajouté ultérieurement ?
Oui, mais planifiez d'abord les fondations et la disposition des baies. L'installation d'un rotateur de 100 t dans une baie conçue pour une unité de 20 t coûte généralement plus cher que la machine elle-même, et l'accès par grue est souvent la véritable contrainte.
Quels outils de support sont les plus importants ?
Meuleuses, pinces et outils de mesure. La plupart des problèmes de qualité de soudure sont dus à l'ajustement, au nettoyage et aux mesures plutôt qu'à la source d'énergie de soudage.
Commencez les spécifications à partir de la pièce à usiner plutôt que du catalogue : mesurez la pièce la plus lourde et la plus petite, décidez dans quelle position de soudage chaque joint sera réalisé, et ensuite seulement choisissez un équipement de coupe, de tournage et de maintien capable de fournir cette position de manière répétée. Les machines qui déplacent le travail sont celles qui décident du nombre d'heures réellement produites par un quart de travail.