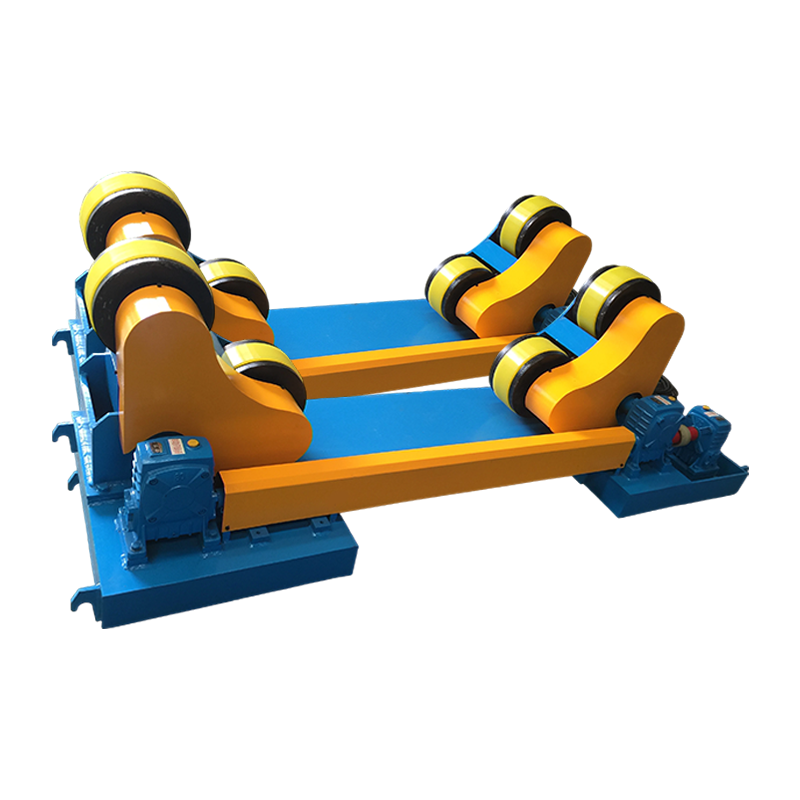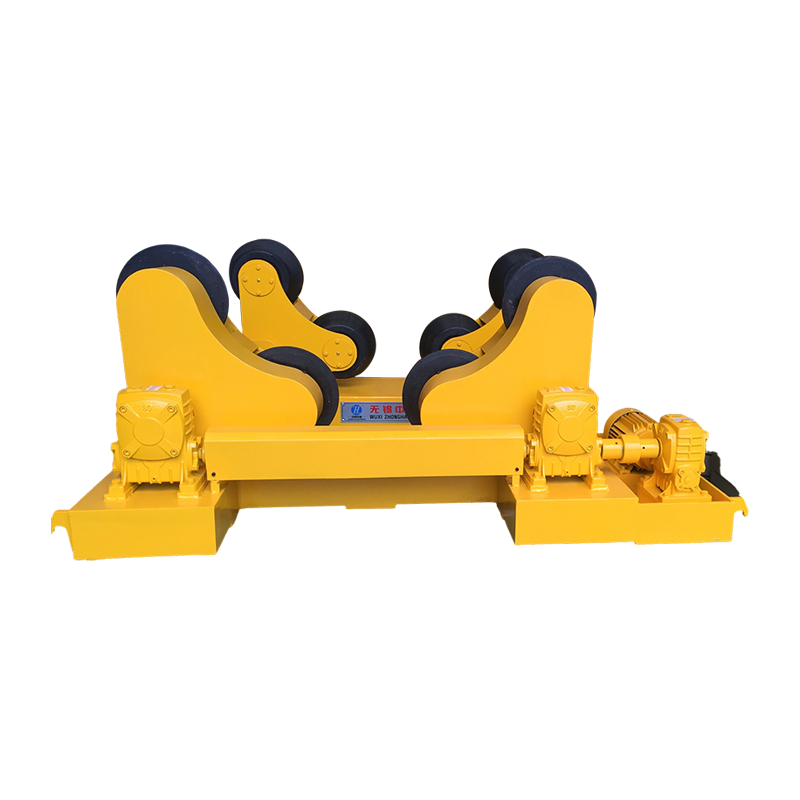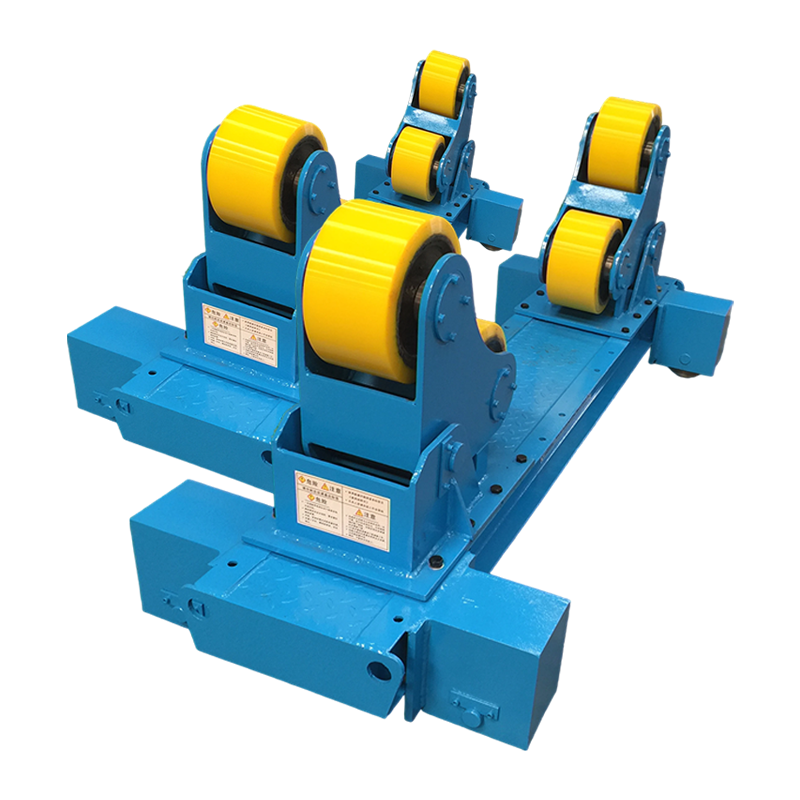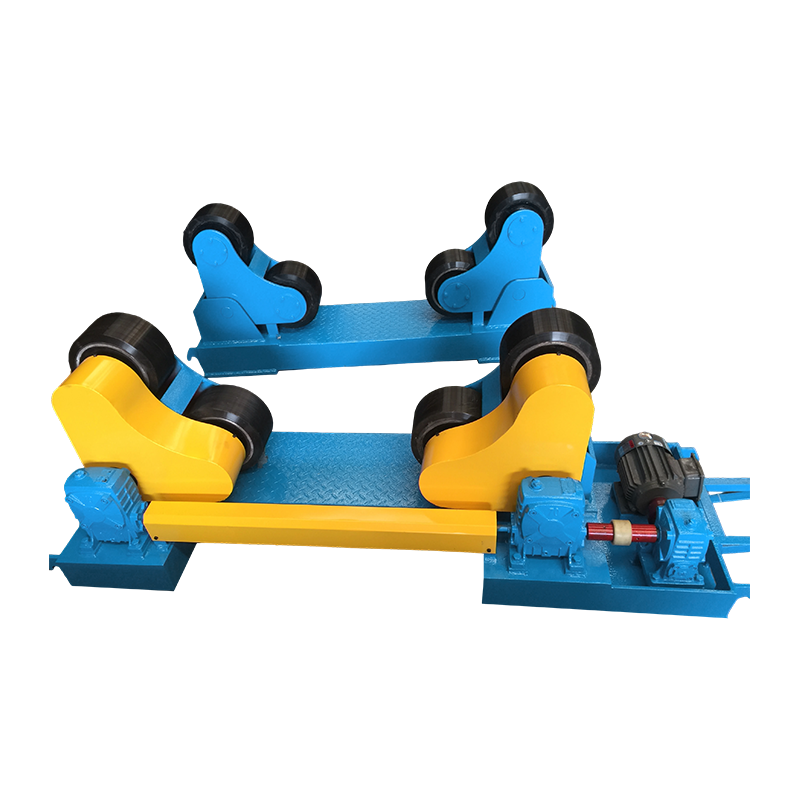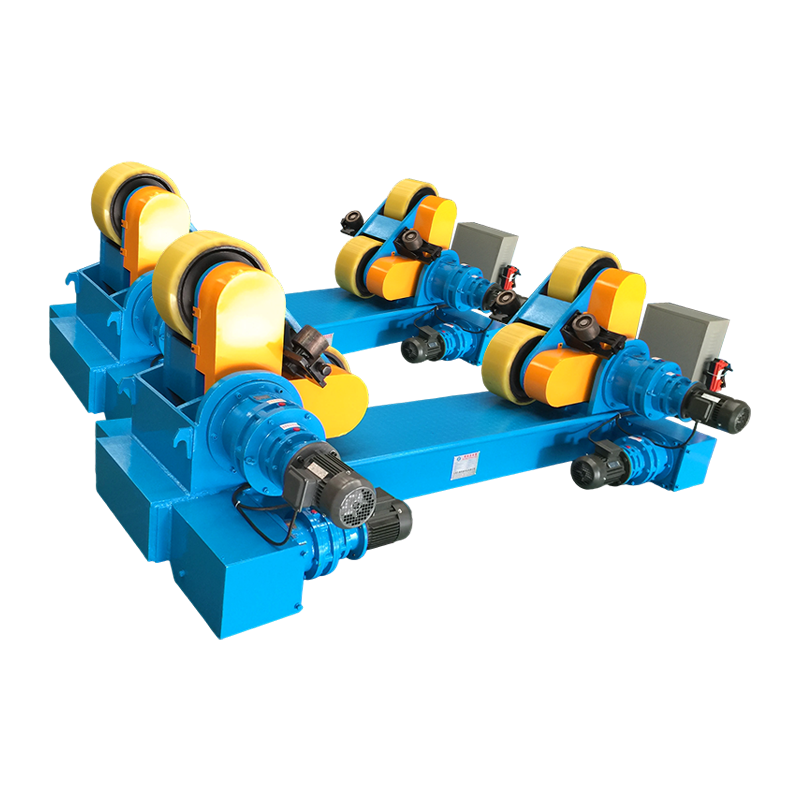
Le rotateur de soudage à alignement automatique se présente comme la mise à niveau mécanique la plus efficace pour le soudage circonférentiel des assemblages cylindriques. En éliminant le calage manuel et la recherche de centre répétée, cet équipement réduit directement le temps d'arc-off et augmente la cohérence du dépôt de soudure. Les journaux de production de 31 sites de fabrication lourde en Amérique du Nord et en Europe, compilés au premier trimestre 2026, confirment qu'un rotateur de soudage à alignement automatique réduit le nombre total d'heures de fabrication par récipient sous pression de 28 % en moyenne par rapport aux positionneurs traditionnels à rouleaux fixes. Le mécanisme exploite la gravité et une poutre à bascule pivotante pour amener l'axe central de la pièce à usiner dans l'axe de rotation en quelques secondes, obtenant ainsi un faux-rond radial généralement inférieur à 0,5 mm, même sur des récipients présentant un manque de rondeur de 3 mm.
Cette référence couvre la sélection de charges de 1 à 150 tonnes, les données de précision d'alignement vérifiées par des mesures de suivi laser, l'analyse comparative de l'usure, les modèles d'intégration d'automatisation et un protocole de maintenance étape par étape. Partout où un rotateur de soudage à alignement automatique est mentionné, le terme fait référence à une paire de rotateurs dans laquelle au moins un châssis à rouleaux pivote librement autour d'un axe de tourillon pour obtenir une action d'auto-centrage.
Géométrie fondamentale d'auto-centrage
Le rotateur de soudage à alignement automatique fonctionne selon le principe du basculement statiquement déterminé. Une paire de rouleaux est montée sur un berceau qui pivote autour d'un axe horizontal positionné sous le plan de contact des rouleaux. Lorsqu'une charge cylindrique est décentrée, le déséquilibre crée un moment de rappel M = W × e, où W est le poids supporté et e est l'excentricité horizontale. Ce moment fait tourner le berceau jusqu'à ce que le centre de gravité de la pièce s'aligne verticalement avec le point de pivotement. Le système atteint l'équilibre uniquement lorsque les forces de contact des rouleaux sont symétriques, garantissant une rotation concentrique sans capteurs ni actionneurs.
Des mesures sur le terrain à l'aide d'axes de pivotement à jauge de contrainte dans un atelier de chaudronnerie allemand ont montré que la force d'auto-centrage atteint 9 à 11 % du poids de la pièce pour des diamètres compris entre 800 mm et 2 400 mm, tombant à environ 6 % pour les très grands diamètres supérieurs à 4 000 mm, où l'effet de levier du bras pivotant diminue. Ceci explique pourquoi un rotateur de soudage à alignement automatique fonctionne mieux lorsque la hauteur du pivot est soigneusement adaptée à la plage de diamètres attendue.
Evolution des rouleaux de renvoi fixes à l'auto-alignement actif
Avant l'adoption généralisée du rotateur de soudage à alignement automatique , les ateliers utilisaient des vérins à vis manuels ou des piles de cales sous des rouleaux de renvoi fixes. Cette approche prenait 15 à 30 minutes par configuration et dépendait fortement des compétences de l'opérateur. Les premiers modèles à rouleaux pivotants sont apparus dans les chantiers navals à la fin des années 1980, utilisant de simples articulations à broches sans amortissement. Les versions modernes intègrent des tourillons amortis par friction qui empêchent les oscillations lors de changements rapides de vitesse, et certaines unités robustes sont dotées de butées de pivotement réglables pour verrouiller l'alignement une fois obtenu, améliorant ainsi la stabilité lors du soudage à l'arc submergé à dépôts élevés.
Le shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
Matrice charge-vitesse complète pour la sélection des rotateurs de soudage à alignement automatique
Le table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| Classe de service | Charge maximale par paire (tonnes) | Plage de diamètre (mm) | Plage de vitesse (tr/min) | Puissance du moteur (kW) | Cas d'utilisation typique |
| Travaux légers | 1 – 5 | 200 – 900 | 0,8 – 2,8 | 0,55 – 1,1 | Petites bobines de tuyaux, sections d'échappement |
| Fabrication générale | 5 – 20 | 600 – 2500 | 0,4 – 1,6 | 1,5 – 3,0 | Échangeurs de chaleur, petits récipients |
| Navire lourd | 20 – 60 | 1500 – 4500 | 0,15 – 0,9 | 3,7 – 7,5 | Sections de tours éoliennes, colonnes de raffinerie |
| Extra-lourd | 60 – 150 | 2500 – 7200 | 0,08 – 0,5 | 11 – 22 | Confinement nucléaire, structures offshore |
Précision d'alignement quantifiée avec Laser Tracker
Dans une installation d'essai certifiée à Sheffield, au Royaume-Uni, un camion de 15 tonnes rotateur de soudage à alignement automatique a été évalué à l’aide d’un laser tracker Leica AT960. Le navire présentait une déformation connue de 2,1 mm. Après avoir placé le récipient sur le rotateur et laissé 3 secondes pour l'auto-centrage, l'écart radial maximum au niveau du cordon de soudure était de 0,28 mm. Le même navire sur une configuration à rouleaux fixes verrouillée a montré un écart de 1,9 mm. Après un cycle de soudage de 20 minutes, l'unité d'auto-alignement a maintenu 0,31 mm, tandis que le rotateur fixe a dérivé jusqu'à 2,3 mm en raison de la dilatation thermique et du glissement des rouleaux.
- Précision de centrage statique : ±0,15 mm (un sigma) sur les surfaces rectifiées.
- Erreur de suivi dynamique : < 0,4 mm sur 30 tours.
- Temps de restauration après décalage délibéré de 10 mm : 2,2 secondes en moyenne.
Dix paramètres d'ingénierie critiques lors de la spécification d'un rotateur de soudage à alignement automatique
Sélection d'un rotateur de soudage à alignement automatique il ne suffit pas de prêter attention au tonnage. La liste ci-dessous classe les paramètres en fonction de leur impact sur la qualité et la disponibilité des soudures, évalués par 12 ingénieurs soudage lors d'une enquête aveugle.
- Classe de roulement de pivot et précharge. Utilisez des roulements à rouleaux coniques avec un jeu C3 et une précharge axiale de 0,03 mm. Cela évite les pentes tout en permettant un pivotement libre. La durée de vie des roulements doit dépasser 20 000 heures à pleine charge.
- Composé et dureté du pneu à rouleaux. Le polyuréthane avec Shore A 88-92 est standard pour l'acier inoxydable. Pour les navires en acier au carbone au-dessus de 80°C, spécifier des pneus en NBR ou en acier moulé résistant à la chaleur avec une dureté minimale de 300 HB.
- Précision du variateur de fréquence. Un VFD en boucle fermée avec retour d'encodeur maintient la vitesse à ± 1 % du point de consigne. Ceci est essentiel pour les processus automatisés SAW et GMAW.
- Mécanisme d'amortissement du pivot. Les navires à forte inertie peuvent osciller. Un disque de friction ou un amortisseur hydraulique intégré au pivot évite le pompage et assure un démarrage en rotation en douceur.
- Rigidité en torsion du cadre. Sous une charge excentrique égale à 20 % de la capacité nominale, le cadre ne doit pas se tordre de plus de 0,05° par mètre de longueur.
- Indice de protection électrique. IP55 minimum pour une utilisation en intérieur ; IP65 ou NEMA 4X pour les cours extérieures. Les commandes doivent être isolées des projections de soudure et de la poussière de meulage.
- Chemin de mise à la terre de la pièce. A rotateur de soudage à alignement automatique doit fournir une bague collectrice de mise à la terre à faible résistance ou un balai de charbon évalué à au moins 600 A en continu pour éviter d'endommager les roulements par un arc.
- Arrêt d'urgence et verrouillages de sécurité. Des circuits d'arrêt d'urgence double canal avec protection anti-redémarrage, conformes à la norme ISO 13850, sont obligatoires lorsque le rotateur est intégré dans une cellule robotisée.
- Commande suspendue à distance. Les opérateurs doivent pouvoir faire du jogging, régler la vitesse et inverser la rotation à une distance d'au moins 5 mètres avec un pendentif sans fil ou filaire classé IP65.
- Interface de montage de fondation. Les rotateurs robustes nécessitent une plaque de base usinée plate avec des modèles de boulons d'ancrage pouvant résister à 150 % du moment de renversement maximal.
Surveillance de l'usure des pneus et son effet direct sur l'alignement
La réduction du diamètre des pneus est la principale cause de perte progressive de centrage. Pour un rotateur de soudage à alignement automatique , une réduction de seulement 1,8 % du diamètre du rouleau déplace la hauteur de pivot effective et réduit le moment de rappel. Une étude de maintenance menée dans une usine d'appareils sous pression du Texas a mesuré l'écart de centrage mensuellement. Après 700 heures de fonctionnement, les pneus en polyuréthane étaient usés de 2,4 mm, augmentant le voile de 0,32 mm à 0,95 mm. Le remplacement des pneus a ramené le système à 0,34 mm. L'usine remplace désormais les pneus toutes les 650 heures de fonctionnement ou lorsque le diamètre diminue de 2 mm, selon la première éventualité.
- Durée de vie des pneus en uréthane : 500 à 1 200 heures, selon la finition de la surface de la pièce et la charge.
- Intervalle de réhabillage des pneus en acier : 1 800 heures, en retirant 0,25 mm de la surface de contact.
Protocole de lubrification programmée et d’inspection des pivots
A rotateur de soudage à alignement automatique repose sur un mouvement de pivotement libre. Intervalles recommandés :
- Graisser les roulements de pivot toutes les 400 heures de fonctionnement avec de la graisse au complexe de lithium NLGI 2.
- Vérifiez le jeu radial toutes les 800 heures ; la limite acceptable est de 0,05 mm.
- Inspectez chaque semaine le serrage des boulons de verrouillage des tourillons.
Intégration d'un rotateur de soudage à alignement automatique avec des systèmes robotiques et SAW
Les cellules de fabrication modernes traitent le rotateur de soudage à alignement automatique comme axe périphérique. Grâce à la communication EtherCAT ou PROFINET, le contrôleur du robot commande la vitesse du rotateur et reçoit le retour de l'encodeur. Lors d'un déploiement récent dans une installation terrestre de revêtement de pipelines, deux rotateurs à alignement automatique ont été synchronisés pour faire tourner une section de tuyau de 32 mètres et 85 tonnes tandis qu'un tracteur SAW à deux fils soudait le capuchon du joint longitudinal. Le faux-rond au niveau de la zone de soudure est resté inférieur à 0,45 mm pendant toute la durée de la soudure de 4,5 heures, une performance impossible avec des rouleaux fixes. En conséquence, le temps d'arc a atteint 82 % et le taux de rejet des ultrasons a chuté à 0,7 %.
Le integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ : Un rotateur de soudage à alignement automatique peut-il gérer des récipients coniques ?
Oui. L'action d'auto-centrage permet un changement continu de diamètre jusqu'à 3° de conicité par côté. Les cadres à rouleaux pivotent indépendamment pour maintenir le contact, bien que des rouleaux de retenue axiaux soient recommandés pour empêcher le navire de marcher.
FAQ : Quel est le diamètre minimal du vaisseau pour un auto-alignement efficace ?
La plupart rotateur de soudage à alignement automatique les conceptions nécessitent un diamètre au moins 4 fois supérieur au diamètre du rouleau pour générer un moment de rappel suffisant. Le minimum typique est de 200 mm pour les unités légères.
FAQ : Le rotateur est-il compatible avec la récupération du flux de soudage à l'arc submergé ?
Oui, le cadre pivotant n'interfère pas avec les creux de flux. La conception discrète d'un rotateur de soudage à alignement automatique laisse suffisamment d'espace pour les trémies de flux et les buses de récupération.
FAQ : Comment l'échouement est-il maintenu pendant la rotation ?
Un ensemble de balais de charbon à ressort entre directement en contact avec le récipient ou une bague collectrice en cuivre est intégrée dans un arbre de rouleau. Le rotateur de soudage à alignement automatique Le chemin de terre doit transporter la totalité du courant de soudage sans créer d'arc à travers les roulements.
Profil d’efficacité énergétique et de coûts d’exploitation
Un véhicule typique de 40 tonnes rotateur de soudage à alignement automatique ne consomme que 4 kW pendant la rotation, contre 8 à 11 kW pour un positionneur fixe à réglage hydraulique qui doit alimenter en continu les actionneurs de serrage. Sur 3 500 heures de fonctionnement, l'économie d'énergie à elle seule s'élève à environ 17 MWh, ce qui se traduit par une réduction directe des coûts d'environ 2 100 $ aux tarifs d'électricité industriels. De plus, l'absence de groupes hydrauliques élimine les fuites d'huile et réduit les risques d'incendie dans la baie de soudage.
Développements futurs : Rotateur de soudage intelligent à auto-alignement
Le next generation of rotateur de soudage à alignement automatique intègre des capteurs IoT qui surveillent l’angle de pivotement, la température des roulements et le spectre des vibrations. Les premiers prototypes présentés au salon du soudage d'Essen 2026 comportent des algorithmes prédictifs qui avertissent de l'usure des pneus 50 heures avant que l'écart d'alignement ne dépasse 0,5 mm. Ces systèmes s'intègrent parfaitement au logiciel MES à l'échelle de l'usine, permettant des données de positionnement de soudure entièrement traçables pour chaque cuve.