Machine rotative de soudage de profils aérodynamiques à alignement automatique 20T
La machine rotative de soudage à alignement automatique du profil aérodynamique 20T est largement utilisée dans des industries telles que les appar...
See Details
Les fabricants d'acier et les ingénieurs en structure sont confrontés à un défi commun : un dessin demande un W10x30, mais la profondeur réelle de la poutre n'est pas de 10 pouces. Ou bien un projet spécifie un H 300x300, mais la fiche technique du matériau disponible répertorie quatre paramètres d'épaisseur distincts. Savoir interpréter une dimension de poutre en H, c'est aller au-delà d'une simple mesure de hauteur. Cela nécessite de comprendre la convention de dénomination, la différence entre les tailles nominales et réelles et la façon dont les dimensions de la bride et de l'âme influencent directement la préparation au soudage et la sélection de l'équipement. Ce guide décortique chacune de ces couches du point de vue de la fabrication et de la préparation au soudage, sans remplissage ni données qui ne peuvent être vérifiées par rapport aux profils standard.
Une poutre en H est un élément de construction en acier dont la section transversale ressemble à une lettre majuscule H. La logique porteuse est simple. Les deux plaques horizontales, appelées brides, sont positionnées pour résister aux moments de flexion. Placer la majeure partie de l'acier loin de l'axe neutre augmente le moment d'inertie de la section, ce qui la rend très efficace dans les applications de poutres. La plaque verticale reliant les brides, l'âme, supporte les forces de cisaillement et maintient les brides alignées. Cette séparation des rôles explique pourquoi le même poids d'acier façonné en profilé H peut supporter beaucoup plus de charge qu'une barre rectangulaire solide.
La plupart des poutres en H utilisées dans les applications structurelles sont laminées à chaud en acier au carbone. En Amérique du Nord, la spécification matérielle dominante est ASTMA992 pour les formes à larges brides, avec une limite d'élasticité minimale de 50 ksi. ASTMA36 est également utilisé, en particulier lorsque la soudabilité et les connexions standardisées sont prioritaires. Les marchés européens et asiatiques ont leurs propres qualités, mais le principe métallurgique de base est cohérent : la section transversale en forme de H offre le meilleur rapport résistance/poids pour les colonnes et les poutres des bâtiments à plusieurs étages, des ponts et des charpentes industrielles.
Une désignation telle que W10x30 est un code compact qui indique trois choses au fabricant en un coup d'œil. La lettre définit la famille de profils, le premier chiffre donne la profondeur nominale en pouces et le deuxième chiffre est le poids en livres par pied linéaire. Mais la profondeur nominale est une approximation qui sert d’étiquette et non de mesure. Un W10x30 a généralement une profondeur réelle d’environ 10,47 pouces. Se fier au numéro nominal pour l'ajustement sans vérifier la dimension réelle peut entraîner un désalignement des joints sur une ligne de soudage.
Les désignations métriques suivent une logique différente. Une poutre marquée W 250 x 100 signifie une profondeur nominale de 250 mm et une largeur de bride de 100 mm. D'autres normes mondiales utilisent leur propre raccourci. Profils européens utilisez les séries HEA, HEB et HEM, où le chiffre après les lettres indique la hauteur nominale en millimètres ; Poutres en H japonaises sont souvent spécifiés directement par la hauteur de l'âme et la largeur de la bride, par exemple H 100x100. L'essentiel à retenir pour toute personne travaillant avec des dessins en acier importés est de toujours confirmer quelle norme de dénomination s'applique avant de découper ou de configurer une séquence de soudage automatisée. Un "W250" dans un contexte métrique n'est pas le même faisceau qu'un W10 dans un contexte impérial, même si l'arithmétique du millimètre au pouce semble proche.
Lorsqu'un certificat d'usine répertorie quatre valeurs dimensionnelles pour un seul profil de poutre, chacune a une signification distincte pour un fabricant. Les quatre paramètres sont :
Les poutres en H métriques ont généralement une hauteur de 100 mm à 1 000 mm, avec des largeurs de bride variant d'environ 100 mm à plus de 300 mm. Pour illustrer comment ces nombres se regroupent dans la pratique :
| Désignation du profil | Env. Hauteur (mm) | Env. Largeur (mm) | Env. Épaisseur de l'âme (mm) | Env. Épaisseur de la bride (mm) |
|---|---|---|---|---|
| H200x200 | 200 | 200 | 8 | 12 |
| H 300 x 300 | 300 | 300 | 10 | 15 |
| H 400 x 300 | 400 | 300 | 10 | 16 |
Il est utile de comparer ces chiffres avec les formes en W à larges ailes, qui ont tendance à avoir un profil plus mince. De nombreuses formes en W présentent une largeur de bride sensiblement inférieure à la profondeur de la section, tandis que les poutres en H se rapprochent souvent d'une section carrée où la profondeur et la largeur sont égales ou presque égales. Cette différence géométrique n’est pas cosmétique. La semelle plus large et plus épaisse d'une poutre en H offre une plus grande capacité axiale, ce qui en fait un choix courant pour les colonnes et les pieux porteurs. Une forme en W est souvent plus efficace dans les applications de pliage pur où la profondeur de l'âme offre un effet de levier contre les contraintes de flexion. Les fabricants doivent noter que les sections plus lourdes et plus épaisses nécessiteront une gestion plus prudente de l’apport de chaleur pendant le soudage.
Utiliser poutre en H, poutre en I et poutre en W comme termes interchangeables est une habitude courante mais coûteuse dans les ateliers de fabrication. Les différences dimensionnelles se traduisent par des chemins de charge différents, des détails de soudure différents et des exigences de manipulation différentes. Une poutre en I, correctement appelée forme en S dans la norme américaine, a des brides coniques. La face intérieure de la bride est inclinée selon un rapport d'environ 2:12, ce qui signifie que l'épaisseur n'est pas constante sur toute la largeur de la bride. Une poutre W, ou poutre à larges ailes, a des surfaces de brides intérieures et extérieures parallèles. Une poutre en H a également des faces de bride parallèles, mais la largeur de la semelle est généralement égale ou proche de la profondeur de la section, et l'épaisseur de l'âme est souvent plus lourde par rapport à l'épaisseur de la semelle qu'elle ne l'est dans une forme en W.
Ces signatures dimensionnelles conduisent à des modèles d'application distincts.
Sur une liste de coupe ou un plan de soudure, appeler un pieu porteur HP une poutre en I peut conduire à une préparation incorrecte des bords. La bride conique d'une forme en S nécessite un angle de biseau différent de celui de la bride parallèle d'une forme en W. Spécifier la désignation ASTM correcte est un petit acte avec de grandes conséquences en aval sur la qualité de l'aménagement des joints.
À mesure que la section de la poutre devient plus grande et plus lourde, le processus de soudage passe d'un simple travail manuel à une gestion thermique technique. Une section légère H 150x150 peut souvent être soudée avec un congé ou une rainure à pénétration partielle et un préchauffage minimal, à condition que la température de l'atelier et l'état du métal de base soient conformes au code. Lorsque le même atelier manipule une colonne H 400x400 avec une épaisseur de bride approchant les 40 mm, la technique de soudage change.
La première variable est la préparation conjointe. Les brides épaisses nécessitent un biseau ou une rainure en J pour obtenir une pénétration complète au niveau de la jonction bride à bride ou bride à plaque d'extrémité. Une règle empirique courante dans les ateliers de charpente : lorsque la bride dépasse environ 20 mm, une rainure à un seul biseau devient la norme par défaut, à moins qu'un détail de pénétration partielle du joint n'ait été explicitement approuvé par l'ingénieur. Le joint en T âme-bride dans une poutre composée bénéficie également d'une rainure préparée et, souvent, d'un soudage à l'arc submergé (SAW) processus pour la couture longitudinale longue.
Le préchauffage et le contrôle de la température entre passes deviennent obligatoires. Plus la section combinée d'une connexion multipasse est épaisse, plus l'effet de dissipateur thermique est important et plus le risque de fissuration induite par l'hydrogène est élevé. Un fabricant peut constater une exigence de préchauffage de 150 °F pour une bride de 25 mm, allant jusqu'à 300 °F ou plus pour une bride de 50 mm, en fonction de l'équivalent carbone et du code de soudage applicable.
Le poids de la poutre présente un défi de manipulation qui affecte directement la qualité de la soudure. Un seul tronçon de colonne H 350x350 peut dépasser 100 kg par mètre. Souder des raidisseurs ou des plaques de base sur une telle section sans rotation mécanique signifie un soudage hors position, plus lent et plus sujet aux défauts. C'est là qu'un positionneur de soudage pour un positionnement précis de la pièce résout deux problèmes à la fois : il fait pivoter la poutre afin que le soudeur puisse maintenir une position plate et vers le bas, et il sécurise la pièce lourde contre tout mouvement accidentel. Pour les sections cylindriques ou de cuve fixées sur des ossatures à poutres en H, rotateurs de soudage pour pièces cylindriques lourdes fournir une rotation continue et un alignement linéaire, gardant l'arc dans la position optimale 1G.
 Fabricants de positionneurs de soudage conventionnels, entreprise Wuxi WeldNice Heavy Industry Technology Co., Ltd est un fabricant et une entreprise chinoise de positionneurs de soudage conventionnels, supportant la personnalisation... Voir le produit →
La séquence d’assemblage des poutres en H est également importante. Dans une ligne de production de poutres en H typique, l'âme est d'abord fixée à une semelle, puis la deuxième semelle est ajoutée. Si l'âme n'est pas parfaitement perpendiculaire ou si les ailes ne sont pas parallèles après le pointage, le processus SAW ultérieur aura des difficultés avec une longueur d'arc incohérente et une pénétration variable. Plus la poutre est grande, plus le montage initial est critique et plus la charge sur les dispositifs à alignement automatique est lourde.
Un relevé de structure en acier ne peut pas être réalisé en choisissant une forme qui répond simplement à une exigence minimale de module de section sur papier. La capacité du fabricant détermine la gamme de tailles économiquement viable tout autant que la demande structurelle. Trois filtres pratiques s'appliquent, dans cet ordre.
1. Demande structurelle. La poutre doit résister au moment de flexion, au cisaillement et à la charge axiale appliqués, en tenant compte de la portée et des conditions de contreventement. C'est la responsabilité de l'ingénieur. Le résultat est un module de section élastique requis, un moment d'inertie ou une aire de section transversale, qui restreint la sélection à une poignée de profils candidats.
2. Contraintes dimensionnelles. La hauteur architecturale du plafond sur la poutre, les dégagements de connexion au niveau de la face du poteau et l'accès pour le serrage des boulons ou le soudage sur site éliminent de nombreux profils autrement appropriés. Une forme en W profonde et étroite peut fournir la bonne résistance mais s'immiscer dans l'espace mécanique au sol. C'est là que les poutres en H avec un rapport profondeur/largeur plus compact peuvent être préférées comme sections de poteau malgré un poids par mètre plus élevé.
3. Réalité de la fabrication et du soudage. C’est le filtre souvent négligé au stade budgétaire. Si la poutre sélectionnée pèse 200 kg/m, l'atelier a besoin de grues, de rotateurs et de manipulateurs dimensionnés en conséquence. Si la bride a une épaisseur de 50 mm, l'atelier a besoin de procédures de soudage certifiées pour cette épaisseur et d'une capacité SAW suffisante. La sélection d'une poutre qui dépasse les capacités de manutention ou de soudage de l'atelier oblige à une sous-traitance coûteuse ou à un montage manuel dangereux de sections lourdes. Dans la construction métallique de bâtiments, une planification minutieuse avant la construction des techniques de soudage dans la construction en acier peut éviter des retards coûteux avant qu’un seul faisceau ne soit commandé.
Le soudage manuel d'un faisceau lumineux court est une tâche basée sur les compétences. Souder une poutre en H de 12 mètres de long et 600 mm de profondeur avec des joints à pénétration totale est une tâche d'ingénierie qui dépend des machines. La dimension du faisceau dicte quels outils d'automatisation deviennent non négociables.
Les joints longitudinaux bride-âme bénéficient d'un colonne et flèche de soudage configuration associée à un tracteur SAW. La colonne permet un réglage vertical pour différentes profondeurs de faisceau, tandis que la flèche se déplace horizontalement, gardant la torche centrée sur le joint. Essayer de souder le même joint avec un pistolet semi-automatique portatif entraîne un dérapage de l'arc, une vitesse de déplacement incohérente et des défauts liés à la fatigue sur une distance de 12 mètres. Lorsque ce processus est planifié, systèmes de soudage automatiques et manipulateurs de soudage constituent l'épine dorsale d'un programme de qualité des soudures reproductible et documenté.
 Manipulateur de soudage automatique, fournisseurs de colonnes de soudage et de flèches Wuxi WeldNice Heavy Industry Technology Co., Ltd est un fournisseur chinois de manipulateurs de soudage et de colonnes de soudage en gros et un facteur de flèche... Voir le produit →
La rotation de la poutre entre les passes est une autre exigence liée aux dimensions. Un ensemble de rotateurs de soudage à alignement automatique permet de tourner l'ensemble de la poutre afin que le soudeur puisse maintenir le joint en position plate ou horizontale. Plus la poutre est lourde, plus l'alignement du rouleau et le couple d'entraînement sont critiques. Rotateurs de soudage à alignement automatique pour la rotation des poutres et des tuyaux s'adaptent aux différentes largeurs de faisceau et maintiennent une pression de contact constante, empêchant ainsi le glissement pendant le soudage.
 Fabricants de rotateurs de soudage à auto-alignement personnalisés, entreprise Wuxi WeldNice Heavy Industry Technology Co., Ltd est un fabricant chinois de rotateurs de soudage à alignement automatique et une société de rotateurs à alignement automatique, ... Voir le produit →
La stratégie de production change avec la taille des lots. Un atelier traitant cinq tailles de poutres différentes en une semaine a besoin d'un équipement flexible : des cadres de rotation réglables, des positionneurs avec contrôle de vitesse variable et des flèches à colonnes modulaires qui peuvent être rééquipées rapidement. Une ligne de production dédiée aux poutres en H, s'étendant sur des milliers de mètres de profil de même taille, peut justifier des profondeurs d'outillage fixes, des systèmes de convoyeurs dédiés et des stations à arc submergé en ligne. L’erreur courante consiste à acheter une ligne dédiée au travail en lots mixtes ou à s’attendre à une manipulation manuelle pour manipuler des poutres dépassant un certain tonnage. Le seuil auquel le retournement manuel devient dangereux et inefficace se situe généralement autour de 500 à 800 kg de poids de pièce, ce que de nombreuses sections H de taille moyenne peuvent atteindre dans des longueurs supérieures à 3 mètres.
La planification des spécifications de l'équipement de soudage en même temps que la sélection finale de la taille de la poutre ferme une boucle que de nombreux calendriers de projets laissent ouverte jusqu'à ce que l'acier arrive dans le chantier. Lorsque la dimension du faisceau est connue, la portée requise du manipulateur de soudage, la capacité du rotateur et la sortie de la source d'alimentation peuvent être spécifiées avec précision plutôt qu'au hasard. C'est à ce moment qu'une forme structurelle devient un plan de fabrication.
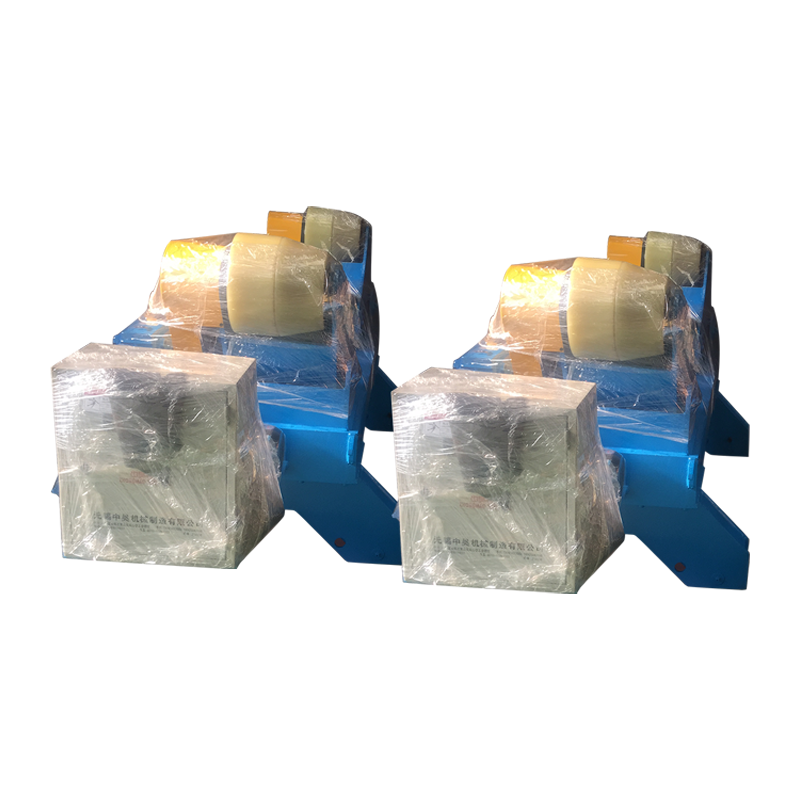
La machine rotative de soudage à alignement automatique du profil aérodynamique 20T est largement utilisée dans des industries telles que les appar...
See Details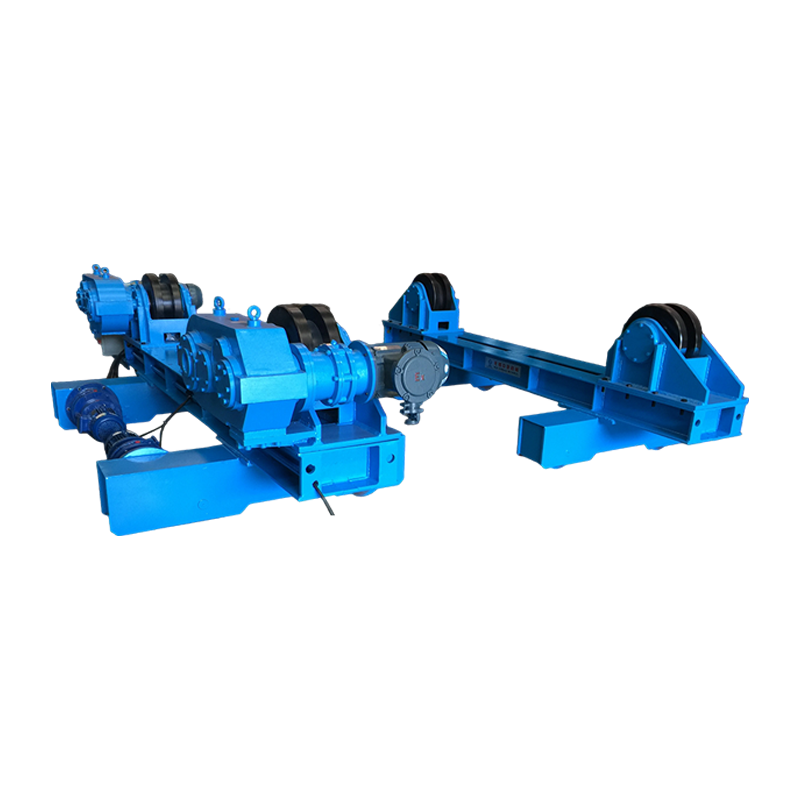
Ce rotateur de soudage réglable 40T avec mouvement orbital manuel et rouleaux à rainures supplémentaires est un équipement de traitement spécialeme...
See Details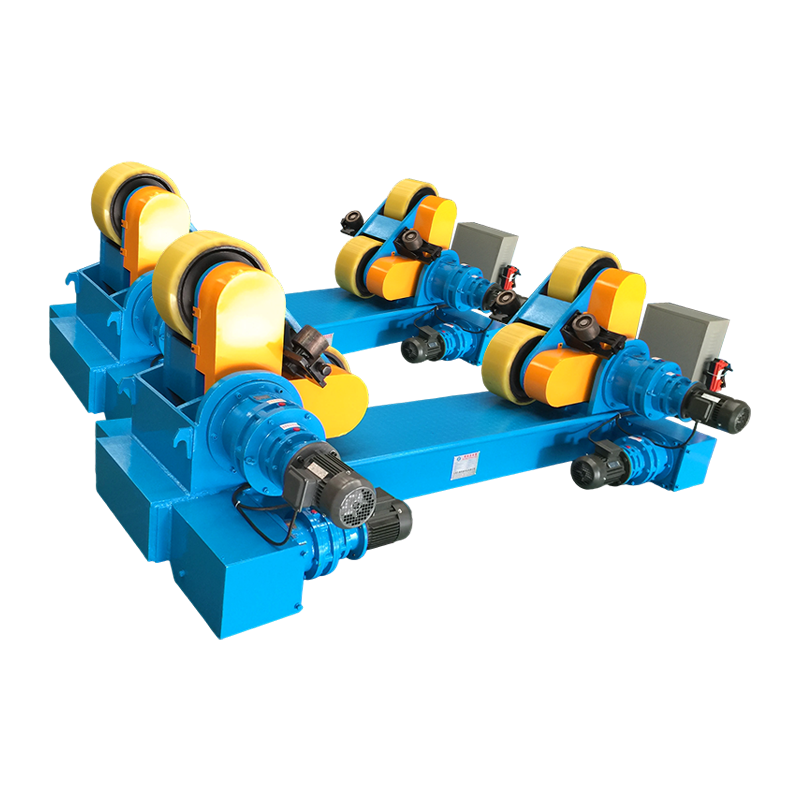
La machine rotative de soudage à alignement automatique 40T est un dispositif de positionnement de soudage haut de gamme spécialement conçu pour le...
See Details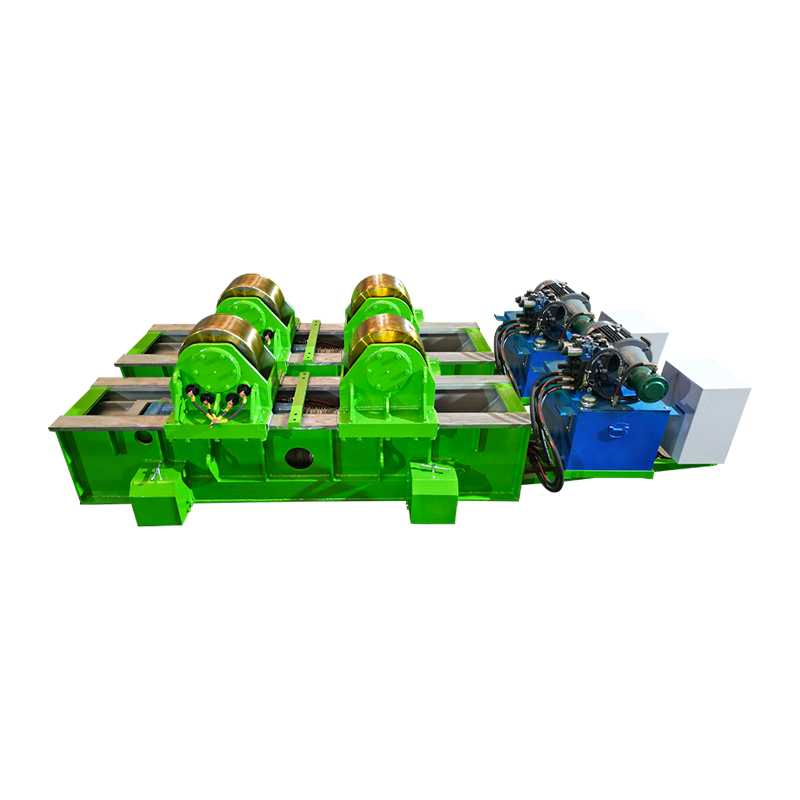
Le rotateur de soudage 80T avec poussée horizontale hydraulique et mouvement orbital manuel a une charge nominale de 80 tonnes et est spécialement ...
See Details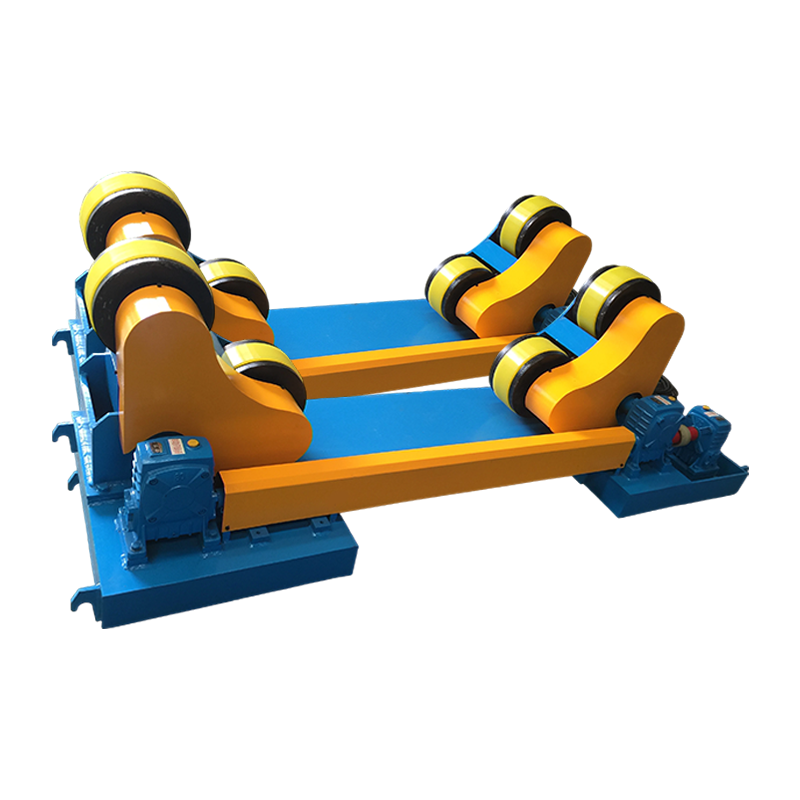
La machine rotative de soudage à alignement automatique 10T (avec mouvement manuel du rail et version allongée) est un appareil performant spéciale...
See Details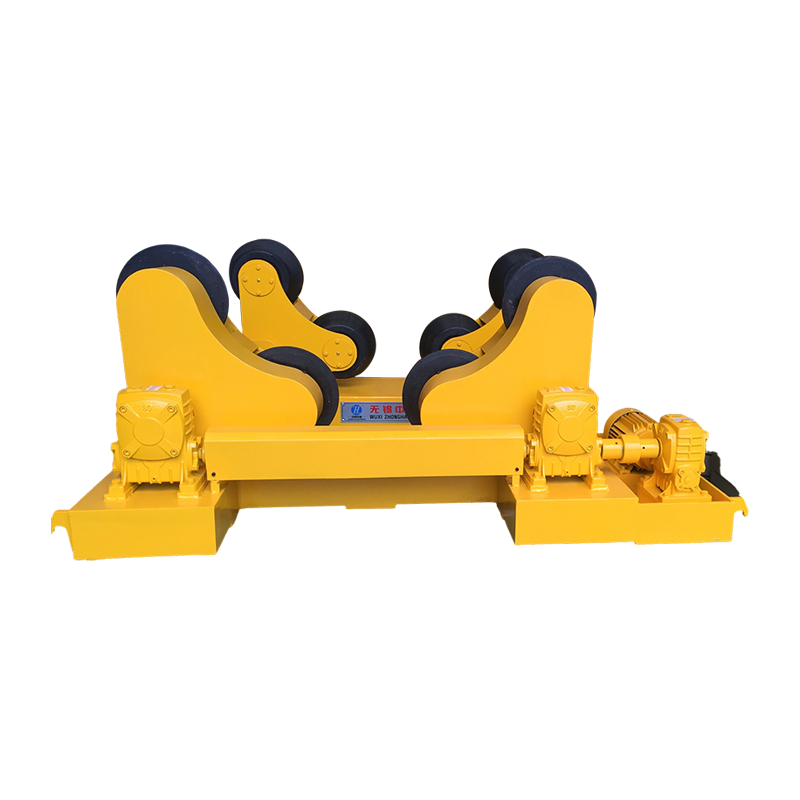
Le type à ailes rotatives de soudage à alignement automatique 10T est une machine spécialisée pour aider au soudage circonférentiel de grandes pièc...
See DetailsDroit d'auteur 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tous droits réservés Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com