Lorsqu’un acheteur évalue un équipement de soudage, la première question concerne rarement le rapport cyclique ou l’ampérage. Il s'agit de savoir quel processus convient à la pièce. Voici la conclusion d’emblée : le MIG est le procédé le plus rapide, le plus simple et le moins coûteux pour les sections d’acier plus épaisses ; Le TIG est le procédé précis et de haute qualité pour les travaux fins ou esthétiques. La raison structurelle est simple. Le MIG alimente en continu un fil-électrode consommable à travers le pistolet, de sorte que le fil est à la fois électrode et charge. Le TIG utilise une électrode en tungstène non consommable et l'opérateur alimente la tige de remplissage à la main.
La différence entre le soudage MIG et TIG va au-delà de l’électrode. Il détermine le taux de dépôt, le contrôle de la chaleur, les compétences des opérateurs, le coût par mètre et les défauts auxquels vous pouvez vous attendre. MIG est un processus de production ; Le TIG est un procédé artisanal. Les ateliers qui comprennent la distinction évitent d'acheter la mauvaise machine, de citer la mauvaise procédure ou de rejeter les pièces soudées avec la bonne méthode.
Qu’est-ce que le soudage MIG ?
Le soudage MIG, anciennement soudage à l'arc sous gaz (GMAW), est un processus semi-automatique dans lequel un fil-électrode en bobine est entraîné dans le pistolet de soudage à une vitesse prédéfinie. Le fil est à la fois l'électrode et le métal d'apport : l'arc fait fondre le fil dans le joint et le gaz de protection de la buse protège le bain en fusion de l'oxygène et de l'azote présents dans l'air.
Comment fonctionne le soudage MIG
- Un dévidoir pousse l'électrode à travers la doublure du pistolet et la pointe de contact.
- L'arc se forme entre le fil et la pièce, faisant fondre les deux.
- Un gaz de protection, généralement de l'argon/CO2 pour l'acier, recouvre le bain de fusion.
- L'opérateur guide le pistolet ; la machine contrôle la vitesse du fil et la longueur de l'arc.
Avantages du soudage MIG
- Taux de dépôt élevés, ce qui permet d'effectuer rapidement les travaux sur sections épaisses.
- Fonctionnement convivial pour les débutants : une main guide le pistolet, la machine gère l'alimentation et la longueur de l'arc.
- Tolère mieux le tartre léger et la rouille que le TIG.
- Coût d’exploitation réduit pour la fabrication de l’acier au carbone.
- L’alimentation continue du fil permet des soudures longues et ininterrompues.
Inconvénients du soudage MIG
- Produit des éclaboussures ; les joints cosmétiques nécessitent généralement un meulage ou un brossage.
- L'apport de chaleur est plus difficile à régler, de sorte que les tôles inférieures à 1,5 mm peuvent facilement brûler.
- Le soudage en position est plus difficile sans source d'énergie pulsée ou synergique.
- Une couverture de gaz ou des réglages de fil incorrects introduisent rapidement de la porosité.
Qu’est-ce que le soudage TIG ?
Le soudage TIG, anciennement soudage à l'arc sous gaz tungstène (GTAW), utilise une électrode de tungstène non consommable pour entretenir l'arc. Le tungstène ne fond pas dans le joint. Au lieu de cela, le soudeur alimente une tige de remplissage séparée dans le bain de fusion tout en contrôlant la chaleur avec une pédale.
Comment fonctionne le soudage TIG
- L'électrode de tungstène établit l'arc ; il n'est pas consommé.
- Du gaz de protection, généralement de l'argon pur, circule sur le bain de soudure.
- L'opérateur introduise manuellement la tige de remplissage dans le bord d'attaque de la piscine.
- La commande à pédale ajuste la chaleur en continu à travers la soudure.
Avantages du soudage TIG
- Qualité de soudure la plus élevée : cordons propres et denses, sans éclaboussures, répondant fréquemment aux normes de rayons X.
- Matériau de combinaison de contrôle précis de la chaleur et du remplissage à partir de 0,5 mm vers le haut.
- Soude presque tous les métaux, y compris l'aluminium, l'acier inoxydable, le titane et le cuivre.
- Pas de flux ni de laitier, les soudures finies sont donc lisses et faciles à nettoyer.
- Permet le soudage autogène sans enduit sur les joints de chant et d'angle.
Inconvénients du soudage TIG
- Les taux de dépôt lents rendent le soudage de sections lourdes peu pratique.
- Courbe d'apprentissage abrupte qui nécessite une opération coordonnée à deux mains et à la pédale.
- Les consommables coûtent plus cher : tungstène, lentilles à gaz, coupelles et argon de haute pureté.
- Pas économique pour l’acier au carbone épais où la vitesse et le coût au mètre dominent.
Soudage MIG et TIG : comparaison côte à côte
Évaluées selon les mêmes critères d'atelier, les différences deviennent évidentes.
| Facteur | Soudage MIG | Soudage TIG |
|---|---|---|
| Électrode | Fil-électrode consommable | Électrode en tungstène non consommable |
| Métal d'apport | Le fil lui-même, alimenté automatiquement | Tige séparée, alimentée manuellement |
| Gaz de protection | Mélange Argon/CO2 ou CO2 pour l'acier | Argon pur, parfois argon-hélium |
| Contrôle de la chaleur | Ensemble machine, réglage limité | Réglage continu de la pédale |
| Épaisseur typique | 1,5 mm à 25 mm ou plus | 0,5 mm à 6 mm idéal |
| Vitesse de déplacement | Élevé | Faible à modéré |
| Niveau de compétence | Formation de base courte | Des mains avancées et stables |
| Aspect de la soudure | Éclaboussures, peuvent nécessiter un meulage | Propre, lisse, sans éclaboussures |
| Coût relatif | Moins d’équipements et de consommables | Élevéer gas, torch, and labor cost |
| Idéal pour | Structures métalliques, charpentes, séries de production | Inox, aluminium, tôle fine, joints visibles |
Comment choisir entre le soudage MIG et TIG
Choisissez MIG lorsque le joint est épais, que la pièce se répète et que la vitesse détermine vos coûts. Choisissez le TIG lorsque l’apparence, la métallurgie ou la finesse des matériaux comptent plus que le temps de cycle.
Critères de sélection
- Épaisseur du matériau : au-dessus de 3 mm, le taux de dépôt MIG est payant ; en dessous de 3 mm, le TIG préserve le métal de base.
- Visibilité des soudures : les joints polis visibles favorisent le TIG ; les soudures structurelles peintes ou cachées favorisent le MIG.
- Volume de production : un volume élevé favorise le MIG ; les pièces à faible volume et de grande valeur justifient le TIG.
- Aluminium et acier inoxydable : le TIG gère l'oxyde et le contrôle de la chaleur sur des sections minces ; Le MIG pulsé convient à l’aluminium plus épais.
- Compétence de l'opérateur : MIG convient aux soudeurs généraux ; Le TIG nécessite des opérateurs formés.
Un filtre de décision rapide
- Le matériau est-il plus fin que 3 mm ? Utilisez le TIG.
- La soudure est-elle visible et son aspect est-il critique ? Utilisez le TIG.
- La pièce est-elle grande, épaisse ou volumineuse ? Utilisez MIG.
- Avez-vous besoin de rayons X ou de qualité de code ? Utilisez le TIG avec une procédure qualifiée.
- Vous réparez de la fonte d’aluminium ? Utilisez le TIG.
Positionnement du travail et automatisation pour des soudures cohérentes
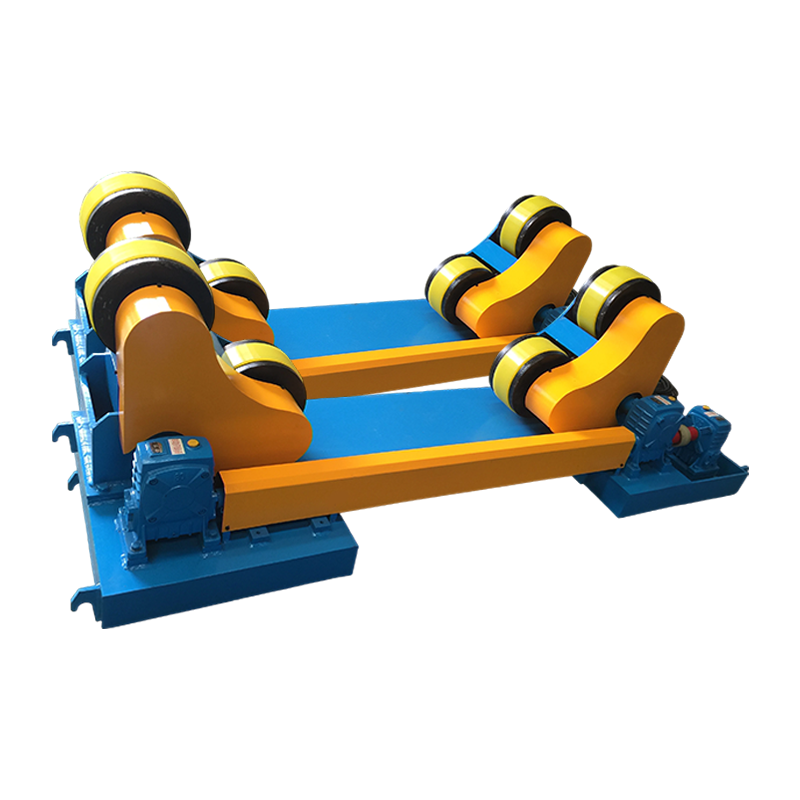
Quel que soit le procédé que vous choisissez, la qualité de la soudure s'améliore considérablement lorsque vous retirez le joint des positions difficiles. Un positionneur de soudage fait pivoter et incline la pièce afin que l'opérateur puisse exécuter un cordon MIG ou TIG en position plate, l'orientation la plus productive et la moins sujette aux défauts. Cela est particulièrement important pour le TIG, où le mastic alimenté à la main nécessite un angle de travail stable.
 Positionneur de soudage conventionnel 1T pour des soudures stables à plat Ce positionneur compact fait pivoter et incline les pièces jusqu'à une tonne, permettant aux opérateurs d'exécuter des billes MIG ou TIG en position plate. Il convient aux pièces de petite et moyenne taille pour lesquelles un angle de torche et une vitesse de déplacement constants améliorent la qualité du soudage. Voir le produit →
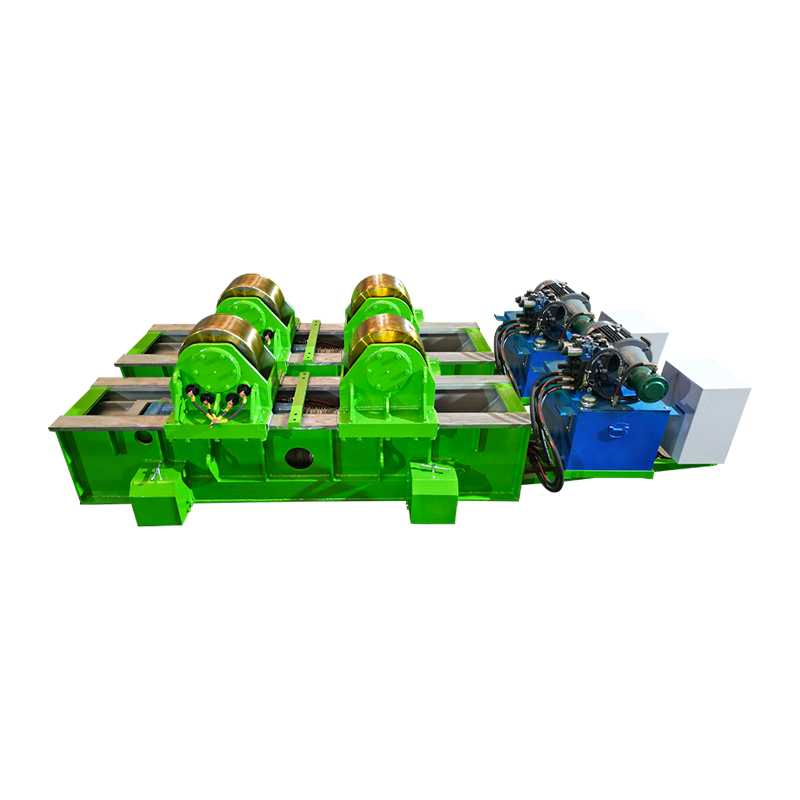
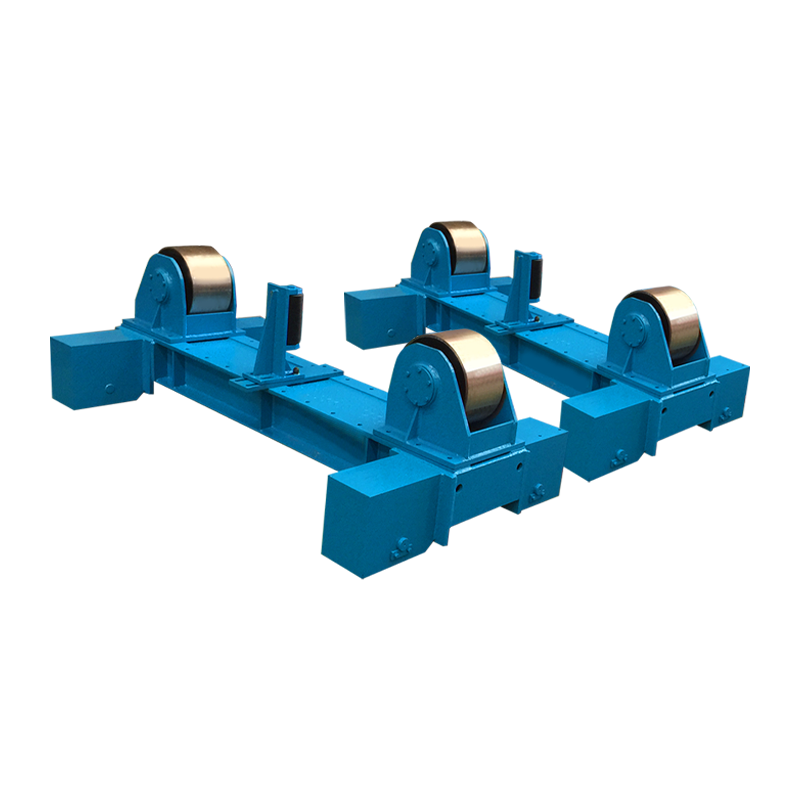
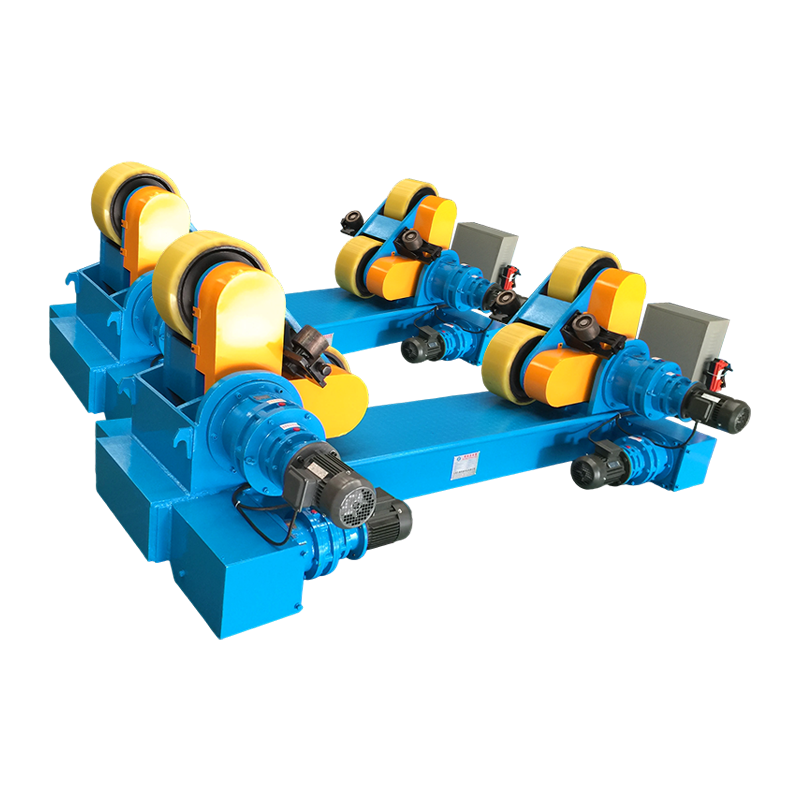
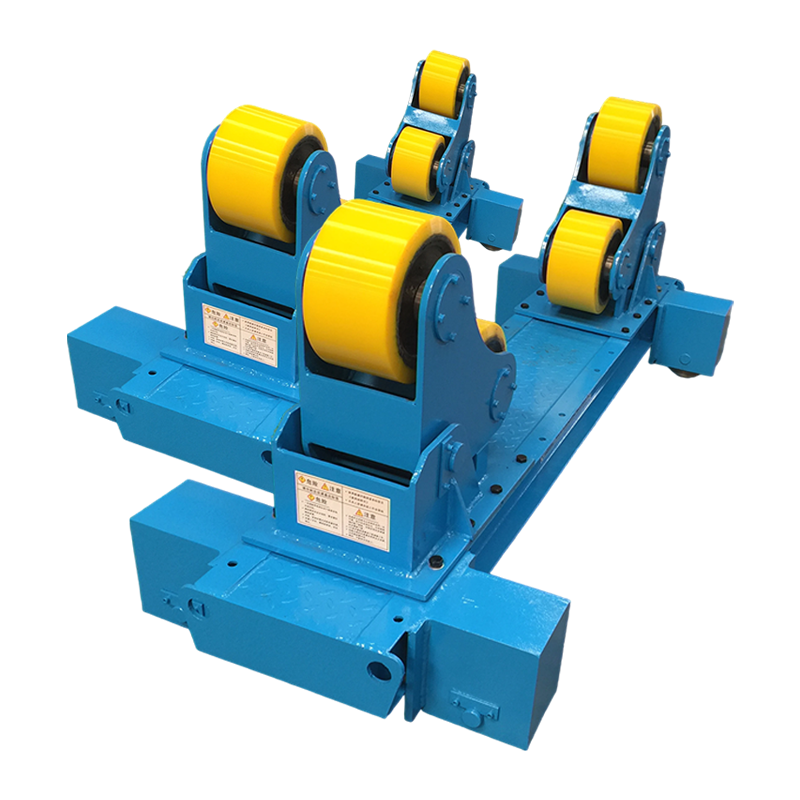
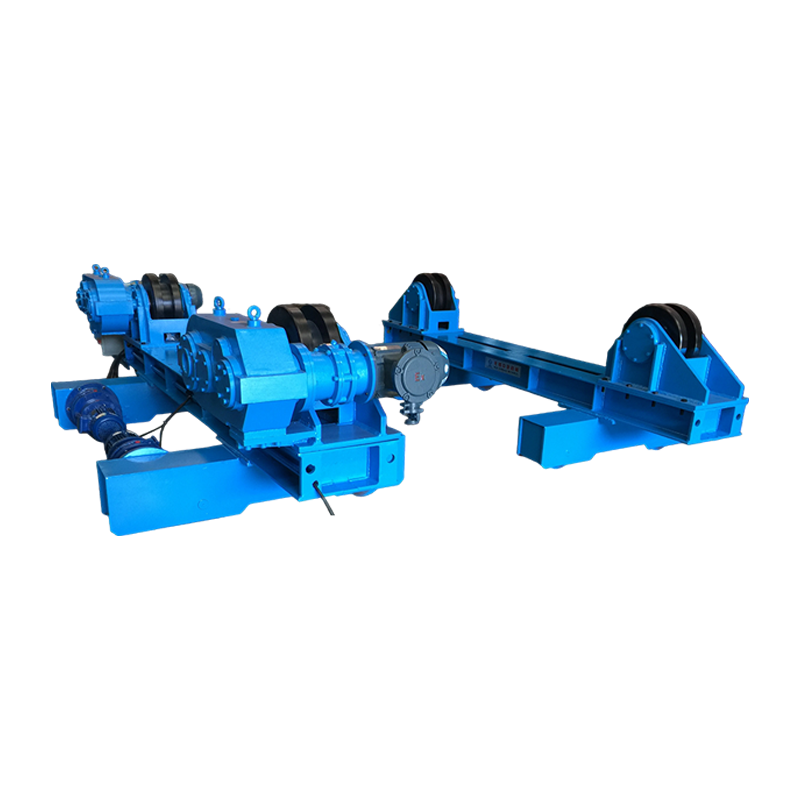
Pour les pièces cylindriques telles que les réservoirs, les tuyaux, les appareils sous pression et les sections de tours éoliennes, les rotateurs de soudage font tourner la coque tandis que la torche reste fixe, convertissant un long joint circonférentiel en une soudure continue à plat. Les passes de remplissage MIG et les passes de racine TIG bénéficient d'une vitesse de déplacement constante, et les conceptions anti-dérive maintiennent le joint aligné. C'est pourquoi rotateurs de soudage dans la fabrication de réservoirs et de tuyaux sont standard sur les lignes de fabrication modernes.
 Rotateur de soudage réglable 10T avec anti-dérive pour coutures cylindriques Ce rotateur gère des pièces cylindriques de dix tonnes, faisant tourner les coques de manière constante tandis que la torche reste fixe. Son système anti-dérive maintient les longues coutures circonférentielles alignées, ce qui le rend idéal pour les réservoirs, les tuyaux et les récipients sous pression nécessitant des soudures continues à plat. Voir le produit →
Sur les grands assemblages, une flèche à colonne porte la torche à une hauteur et une portée fixes, supprimant ainsi le poids du bras de l'opérateur de l'équation. Une flèche à colonne TIG est configurée pour une alimentation en charge et une couverture de gaz précises, ce qui est important pour des soudures reproductibles sur de grandes pièces. Lorsque vous envisagez d’automatiser l’un ou l’autre processus, l’équipement de positionnement est le premier investissement à considérer.
 Colonne et flèche TIG pour un positionnement et une automatisation précis de la torche Cette unité colonne et flèche prend en charge le soudage TIG en ajustant avec précision la position, la course et l'oscillation de la torche. Il permet de maintenir la couverture d'argon et la qualité reproductible des billes sur les grands assemblages, réduisant ainsi l'effort manuel et préparant la production automatisée. Voir le produit →
Si vous spécifiez une nouvelle ligne de production, discutez de l'enveloppe de votre pièce avec un fabricant de matériel de soudage un travail précoce évite les retouches et accélère la qualification.
Considérations relatives aux coûts
En ce qui concerne le coût de l'équipement, le MIG est le point d'entrée le plus bas : une machine MIG solide coûte moins cher qu'une machine TIG équivalente avec sortie CA, et les consommables en fil sont moins chers que le tungstène et l'argon de haute pureté. Toutefois, le coût de production dominant est le temps de travail. Une soudure TIG peut prendre trois à quatre fois plus de temps qu’un même joint réalisé avec MIG. Lorsque vous comparez le coût par mètre de soudure finie, le MIG l'emporte sur l'acier au carbone ; Le TIG gagne là où le MIG créerait des défauts nécessitant une reprise.
Foire aux questions
Une seule machine peut-elle faire à la fois du MIG et du TIG ?
De nombreuses machines multi-procédés proposent le MIG et le DC TIG, mais le changement nécessite de changer de torche, de changer de gaz et d'ajouter une torche TIG avec une vanne. Le TIG AC pour l'aluminium nécessite une machine avec sortie AC, ce qui augmente les coûts. Les unités multi-processus conviennent aux petits magasins ; les lignes de production privilégient les machines dédiées.
Le TIG est-il plus fort que le MIG ?
Une soudure MIG correctement réalisée et une soudure TIG correctement réalisée peuvent toutes deux répondre aux mêmes exigences de résistance. La différence réside dans la cohérence : le TIG produit moins de défauts internes et un meilleur contrôle des zones affectées par la chaleur, ce qui est important pour le travail de code. Sur l’acier au carbone ordinaire, une soudure MIG solide est tout aussi solide.
Qu'est-ce qui est le plus facile pour un débutant ?
Le MIG est plus facile car la machine contrôle l’alimentation du fil et la longueur de l’arc. Un débutant peut réaliser une soudure MIG acceptable après des heures de pratique, tandis que le TIG nécessite des semaines de pratique constante.
Pourquoi le TIG est-il couramment utilisé pour l’aluminium ?
L'aluminium possède une couche d'oxyde qui fond bien au-dessus du métal de base. Le courant alternatif TIG nettoie l'oxyde tout en offrant un contrôle précis de la chaleur, évitant ainsi les brûlures sur l'aluminium fin. Le MIG peut souder l'aluminium mais est plus sujet à la porosité sur les sections minces.
Comment l’épaisseur du matériau affecte-t-elle le choix ?
En dessous d'environ 3 mm, le TIG donne le contrôle nécessaire pour éviter les brûlures et les distorsions. Au-dessus de 3 mm, le taux de dépôt MIG offre un net avantage en termes de productivité. De nombreux fabricants soudent des tubes à paroi mince au TIG et passent au MIG ou au fil fourré pour les plaques structurelles.
La différence entre le soudage MIG et TIG ne réside pas dans le processus qui est le meilleur ; il s'agit d'adapter le processus au matériau, au joint, au volume de production et aux compétences disponibles. MIG offre rapidité, simplicité et coût réduit sur l’acier épais. Le TIG offre des résultats cosmétiques précis, de qualité et propres sur les métaux fins ou réactifs. Évaluez la pièce à usiner avant d'acheter une machine et investissez tôt dans l'équipement de positionnement ; elle améliore les deux processus plus que toute autre mise à niveau en atelier.