Achetez une soudeuse MIG si vous soudez des tôles fines à l'intérieur et souhaitez de la vitesse, des cordons propres et une courte courbe d'apprentissage. Achetez une soudeuse à bâton si vous travaillez à l'extérieur, sur de l'acier rouillé ou sale, ou si vous avez besoin d'une machine qui démarre sur un générateur et survit à un chantier. C'est la réponse honnête en une seule ligne à la question du soudeur MIG par rapport au soudeur à la baguette, et elle s'applique à la plupart des travaux de fabrication et de réparation.
Le reste de ce guide explique pourquoi la répartition tombe là où elle se situe : taux de dépôt, profil de pénétration, tolérance au vent et à la contamination, cycle de service et coût de fonctionnement. L'objectif est de vous permettre d'adapter un processus aux joints que vous soudez réellement, plutôt qu'à une fiche technique dans une salle d'exposition.
MIG vs Bâton Welder : la réponse courte
Le MIG est le processus le plus rapide et le plus propre sur des feuilles minces, et le collage est le processus le plus résistant et le plus indulgent sur les travaux épais, sales ou extérieurs.
Le MIG (soudage à l'arc sous gaz) pousse un fil solide continu à travers un pistolet et protège l'arc avec un gaz de protection. Une fois la vitesse de dévidage du fil, la tension et le débit de gaz réglés, la machine alimente le fil pour vous. Le Bâton (soudage à l'arc métallique blindé) utilise une électrode enrobée de flux qui brûle pour créer son propre bouclier gazeux, et les scories qui se forment ensuite protègent la perle de refroidissement.
Cette seule différence mécanique détermine presque tout le reste : la vitesse de déplacement, le temps de nettoyage, la tolérance au vent, l'épaisseur minimale et la compétence que chaque processus exige de la personne qui tient le dard ou le pistolet.
Tâches courantes mappées sur le processus qui coûte généralement moins de temps et de retouches ; les chiffres d'épaisseur supposent de l'acier doux à un seul passage. | Emploi ou condition | Meilleur choix | Raison |
| Panneaux de carrosserie de 1 à 3 mm, conduits, protections | MIG | Faible apport de chaleur et arc court, distorsion minimale et pas de scories à écailler |
| Travaux de chantier extérieurs par vent | Bâton | Le bouclier de flux ne peut pas être emporté par le vent ; la protection contre les gaz peut |
| Plaque rouillée, peinte ou huileuse | Bâton | L'arc brûle à travers une légère contamination qui provoquerait une porosité MIG |
| Filets de structure de 6 à 10 mm en position à plat | MIG (ou fourré) | Dépôt beaucoup plus élevé par heure dans la même position |
| Racine verticale vers le haut sur le tuyau | Bâton | Les scories surgelées supportent la flaque sur une face verticale |
| Aluminium fin | MIG | Bâton electrodes for aluminium are impractical at small thickness |
| Travaux de réparation avec une puissance limitée | Bâton | Une électrode de 3,2 mm fonctionne avec environ 90 à 130 A à partir d'une alimentation modeste |
Utilisez le tableau comme un filtre et non comme un livre de règles. Si votre travail consiste à 80 pour cent de tôles fines et à 20 pour cent de réparations sur site, un processus gagne clairement de l'espace sur le banc ; si c'est l'inverse, la réponse est inversée.
Comment chaque processus s'exécute réellement
MIG : un déclencheur, trois modes de transfert
MIG vous donne un arc continu, votre tâche principale consiste donc à maintenir le fil au bord d'attaque de la flaque d'eau.
La vitesse d'alimentation du fil définit le courant et la tension définit la longueur de l'arc, tandis que le débit de gaz se situe généralement entre 12 et 18 litres par minute. Le mode de transfert change avec le courant : transfert en court-circuit inférieur à environ 3 mm et faible ampérage, globulaire au milieu, et transfert par pulvérisation à des courants plus élevés avec un mélange riche en argon. Le court-circuit convient aux tôles fines et aux travaux hors position ; La pulvérisation dépose le métal rapidement et pénètre profondément, mais est normalement limitée aux positions plates et horizontales.
Stick : le contrôle de la chaleur vit dans votre main
Collez le contrôle de la chaleur à la main de l'opérateur, car la longueur de l'arc modifie directement la tension et le courant.
Une source d'alimentation à courant constant avec une caractéristique tombante maintient le courant stable lorsque la longueur de l'arc varie. La classe d'électrode compte plus que ce à quoi la plupart des acheteurs s'attendent : la 6013 est facile à frapper et à ré-amorcer pour les travaux généraux, les 6010 et 6011 donnent un arc puissant et profond sur l'acier sale, et la 7018 est une électrode à faible teneur en hydrogène qui doit être conservée au sec dans un carquois chauffé ou cuite selon le programme du fabricant. Chaque perle de bâton vous coûte également l'élimination des scories, et ce temps de déchiquetage est une véritable ligne de travail dans toute estimation des coûts.
Comparaison côte à côte
MIG gagne en vitesse et en finition, le bâton gagne en tolérance aux conditions, et les deux sont plus proches que la plupart des gens ne le pensent en termes de force.
Plages typiques pour les machines de classe 200 à 250 A sur acier doux ; les valeurs réelles varient en fonction du diamètre du fil ou de l'électrode, du mélange gazeux et de la préparation du joint. | Facteur | MIG | Bâton |
| Consommable | Fil plein ou fourré sur bobine | Électrodes enrobées de flux, 2,5 à 5 mm |
| Blindage | Bouteille de gaz, régulateur et débitmètre | Intégré au revêtement de l'électrode |
| Taux de dépôt | Environ 2 à 4 kg par heure en transfert par pulvérisation | Environ 1 à 2,5 kg par heure, limité par la taille de l'électrode |
| Épaisseur minimale pratique | Environ 0,8 mm avec précaution | Environ 1,5 à 2 mm avant que le risque de brûlure n'augmente |
| Forme de pénétration | Large et peu profond en court-circuit ; plus profondément dans le spray | Étroit et profond, surtout avec les électrodes cellulosiques |
| Nettoyage | Élimination de légères projections, brossage métallique occasionnel | Des scories s'écaillent à chaque passage |
| Vent et météo | Pauvre sans abri | Bien, le bouclier est auto-généré |
| Courbe d'apprentissage | Plus court ; la machine alimente le remplissage pour vous | Plus longtemps ; la longueur de l'arc et l'angle de déplacement sont des compétences manuelles |
| Postes | Solide, plat et horizontal, réalisable verticalement vers le bas sur une feuille fine | Fort dans toutes les positions, y compris verticalement et au-dessus |
| Efficacité du remplissage | Environ 95 pour cent du fil devient du métal soudé | Environ 60 à 70 pour cent après la perte de souches et les éclaboussures |
| Coût de fonctionnement supplémentaire | Blindage gas and regulator rental | Embouts d'électrodes et travail d'élimination des scories |
Où MIG gagne dans un vrai magasin
Le MIG est rentable en premier dans tout atelier qui soude des matériaux fins en volume.
- Tôlerie et fabrication légère : un fil continu et un faible apport de chaleur permettent de gérer la distorsion sur des panneaux de 1 à 3 mm.
- Perles propres et présentables : pas de laitier signifie un seul passage de brosse métallique au lieu d'un marteau burineur et d'une brosse.
- Débit pour débutants : une nouvelle recrue peut produire des perles de court-circuit acceptables en une journée de pratique, ce qui est important lorsque la rotation de la main-d'œuvre est élevée.
- Automatisation et bridage : un dévidage constant du fil est bien plus facile à monter sur une colonne et une flèche, un tracteur ou un robot qu'un consommable qui se raccourcit à chaque passage.
- Inox et aluminium : avec le bon mélange de gaz et une technique de poussée, le MIG gère les deux, tandis que le collage sur de l'aluminium fin n'est pas pratique.
Où Stick bat toujours MIG
Stick reste la valeur par défaut sur chantier car il tolère tout ce qu'un atelier ne tolère pas : le vent, la saleté, l'humidité et la négligence.
- Travaux extérieurs et surélevés : pas de bouclier anti-gaz à déplacer, donc une brise cesse d'être une source de défauts.
- Plaque contaminée : la calamine, la rouille et la vieille peinture sont brûlées par l'arc plutôt que piégées sous forme de porosité.
- Puissance et portabilité : un petit onduleur fonctionne à partir d'un générateur ou d'une longue rallonge, et il n'y a pas de bouteille à transporter.
- Travail multi-passes sur sections épaisses : les grandes électrodes atteignent les coins et les biseaux là où une buse de pistolet ne rentre pas.
- Joints verticaux et aériens : les scories à congélation rapide maintiennent la flaque d'eau en place là où la gravité vous combat.
- Faible coût d'investissement : un ensemble de tiges performant coûte une fraction d'un ensemble MIG avec gaz, régulateur et dévidoir.
Pénétration et réalité hors position
Le MIG pénètre correctement, mais la profondeur dépend du mode de transfert plutôt que du nom du processus.
Le MIG en court-circuit est un procédé à froid par nature : le fil touche la flaque, se pince et dépose du métal avec une profondeur de fusion limitée, c'est pourquoi le manque de fusion est le défaut classique du MIG sur plaque supérieure à 6 mm. Le transfert par pulvérisation change la donne car l'arc est stable et le courant suffisamment élevé pour fusionner correctement les parois latérales, mais il s'agit en grande partie d'une technique plate et horizontale. Les électrodes en bâton, en particulier les types cellulosiques, concentrent le courant dans un arc étroit qui creuse un profil de pénétration en forme de doigt, même sur l'acier sale.
Pour le travail vertical, utilisez une électrode à congélation rapide qui vous permet de tenir une petite flaque d'eau et de grimper régulièrement. Le MIG peut également souder verticalement vers le haut, en utilisant une vitesse de dévidage du fil plus faible, un léger tissage et une pause au niveau des orteils, mais la marge d'erreur est plus mince. Au-dessus de la tête, le bâton est généralement l'option la plus contrôlable car la longueur de l'arc s'ajuste instantanément alors qu'un pistolet MIG ne vous donne aucun retour de ce type.
Quel que soit le procédé que vous choisissez, la procédure qualifiée régit : pour les travaux sous pression et de structure, ce sont les spécifications de la procédure de soudage et la qualification de l'opérateur qui décident de l'acceptation, et non l'étiquette du procédé apposée sur la machine.
Cycle de service, alimentation électrique et coût de fonctionnement
Le cycle de service est le nombre qui décide si une machine convient à votre taux de production, et il est généralement indiqué à un ampérage flatteur.
Un appareil MIG compact typique évalué à 200 A à un cycle de service de 60 % peut souder pendant six minutes sur dix à ce courant, moins à des réglages plus élevés ou dans un atelier chaud. Les petits jeux de bâtons inverseurs indiquent souvent un service à 100 % entre 100 et 130 A, ce qui couvre les électrodes de 3,2 mm en continu. Vérifiez l'intensité nominale en fonction de l'ampérage que vous utiliserez réellement et vérifiez l'alimentation d'entrée : les machines monophasées de 230 V conviennent à un petit atelier, tandis que les unités triphasées de 400 V maintiennent mieux la tension sous une charge soutenue.
Le positionnement de l’équipement compte souvent plus que le processus
Sur les réservoirs, les bobines de tuyaux, les arbres et les cuves, un rotateur ou un positionneur qui transforme le joint en position plate offre généralement un gain plus important que les processus de commutation.
La position plate vous permet d'exécuter un courant plus élevé sans que la flaque d'eau ne s'enfuie, ce qui augmente le taux de dépôt et améliore le profil des billes avec MIG ou bâton. Pour les travaux cylindriques, un rotateur motorisé avec contrôle anti-dérive maintient une vitesse de rotation constante et empêche la pièce de ramper le long des rouleaux, de sorte que la soudure reste à un angle constant.
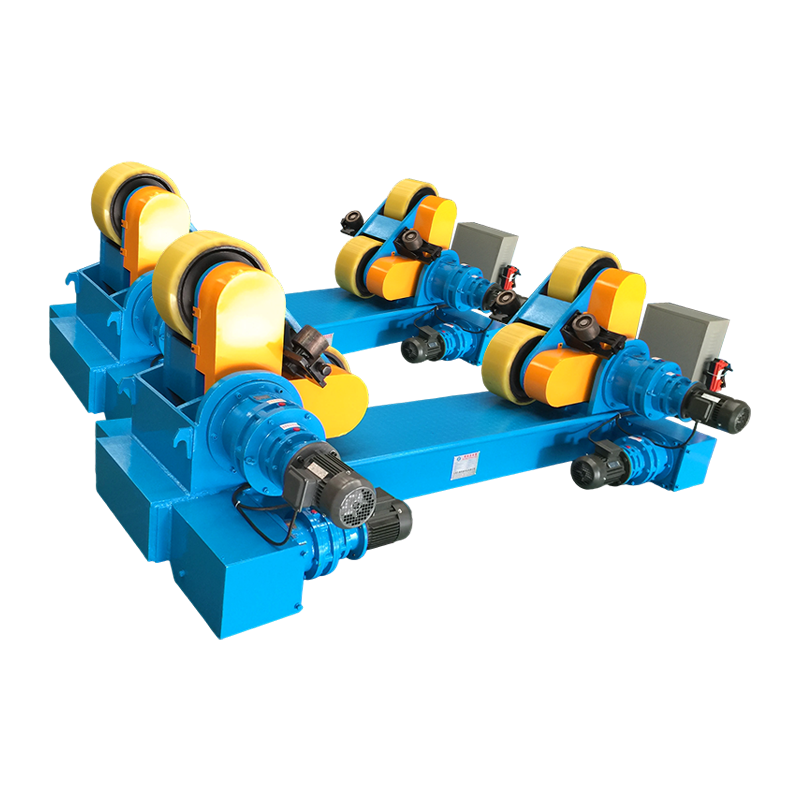
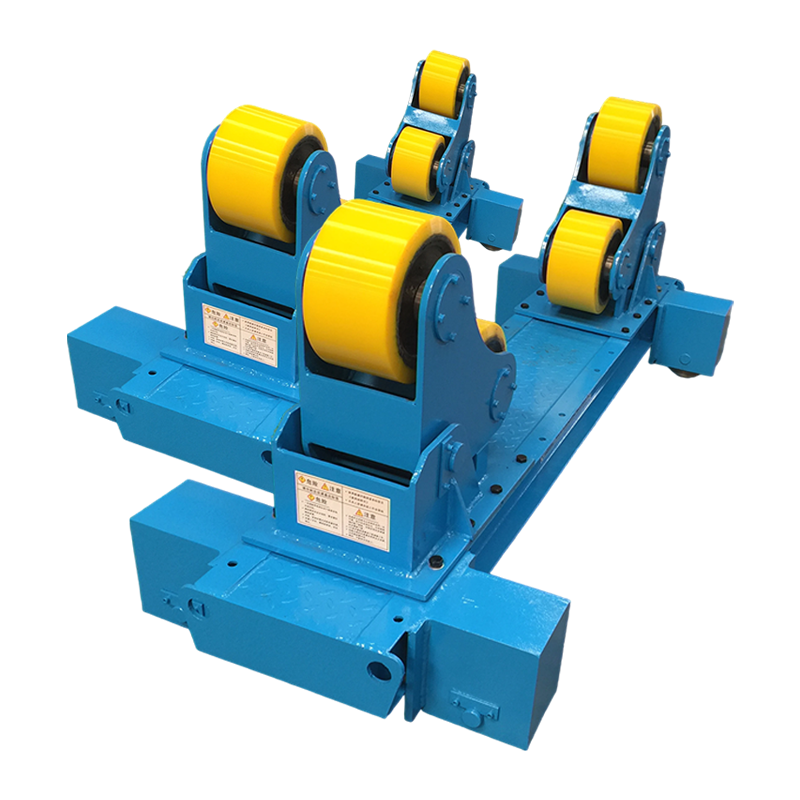
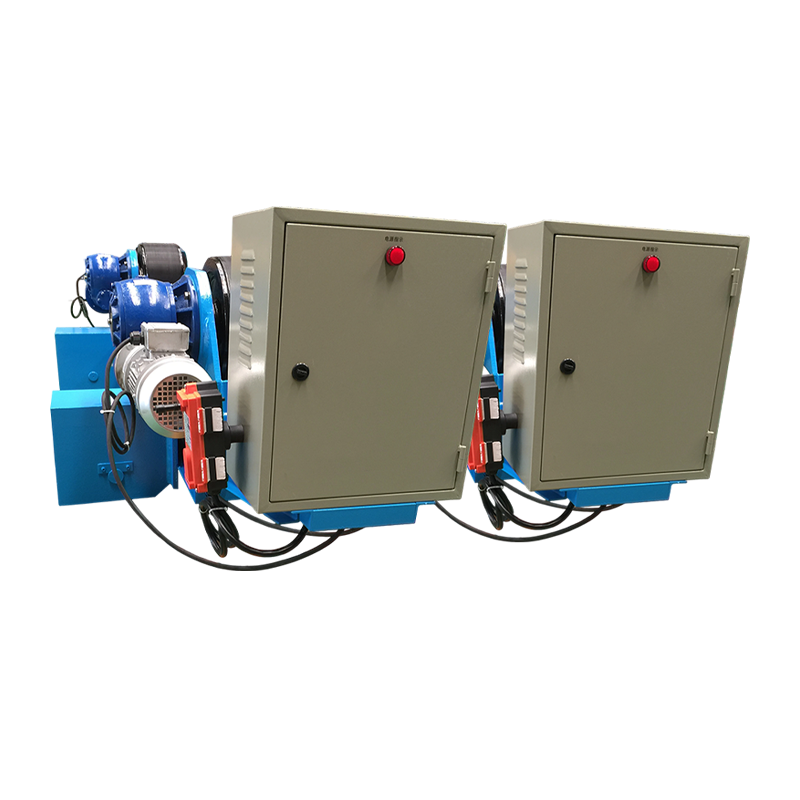 Rotateur de soudage réglable 10T avec contrôle anti-dérive Ce rotateur réglable de 10 tonnes utilise un capteur et une correction anti-dérive PLC pour maintenir une rotation stable pendant le soudage circonférentiel et longitudinal de pièces cylindriques. Voir le produit →
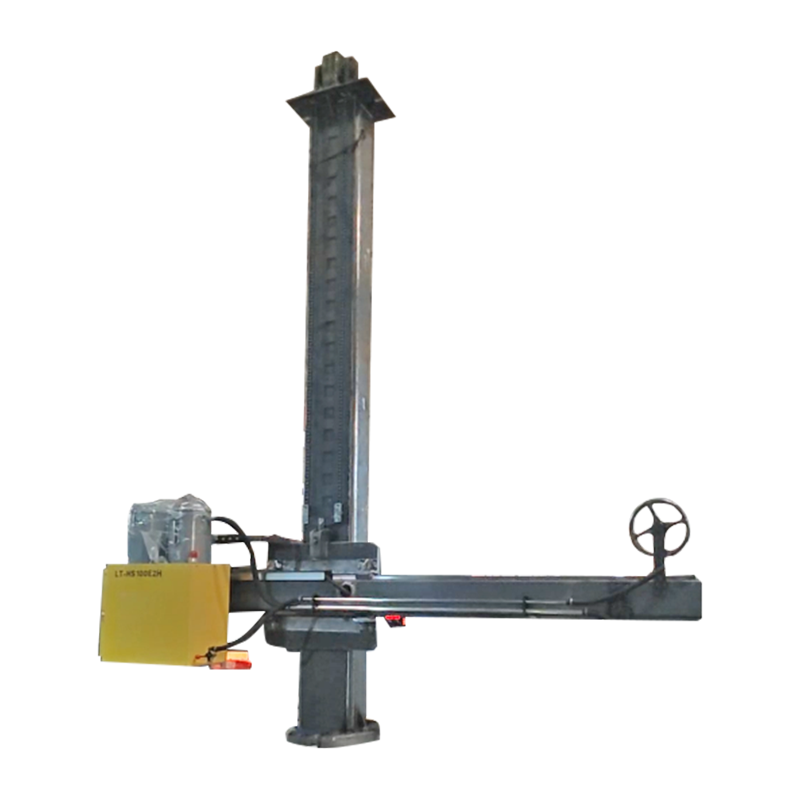
Un positionneur conventionnel a le même objectif pour les pièces fabriquées qui nécessitent une inclinaison et une rotation plutôt qu'une rotation continue, et pour les sections de récipients lourds, un rotateur d'ajustement gère à la fois l'alignement et la rotation avant la pose de la première passe.
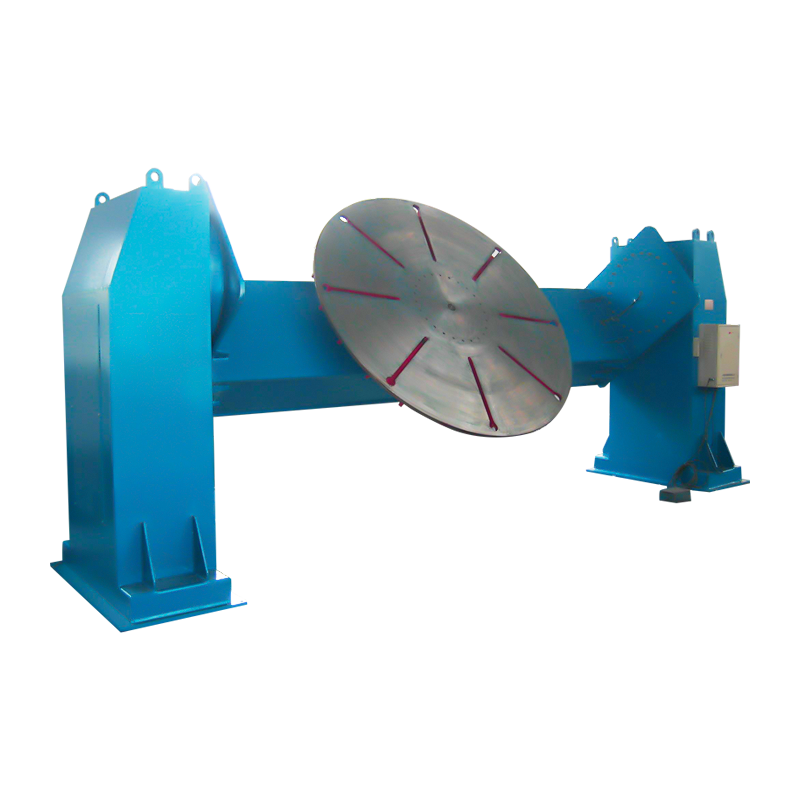
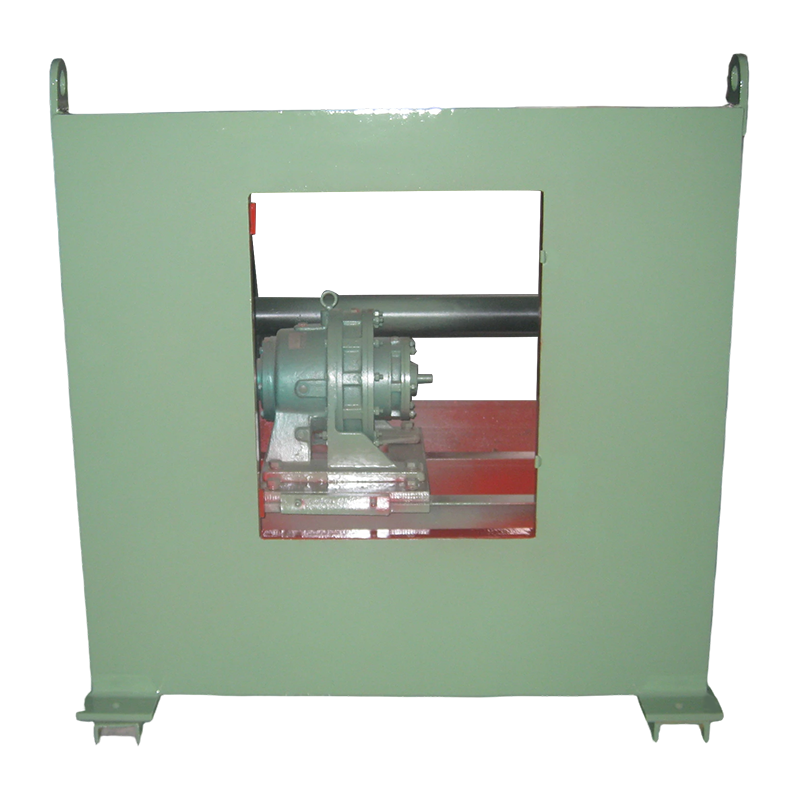 Positionneur de soudage conventionnel 3T pour pièces fabriquées Ce positionneur de 3 tonnes incline et fait pivoter des pièces jusqu'à 3 000 kg pour maintenir les joints en position plate, avec rotation à fréquence variable et commande à distance ou au pied. Voir le produit →
Le dimensionnement suit le poids de la pièce avec une marge saine, et le choix entre les conceptions à alignement automatique, réglables et à ajustement dépend de la variation de diamètre que vous attendez. Le plein gamme de rotateurs de soudage couvre des charges de classe de 1 t à 1 000 t, et l'effet pratique sur la fabrication des réservoirs et des tuyaux est couvert dans cet aperçu comment les rotateurs changent la fabrication des réservoirs et des tuyaux .
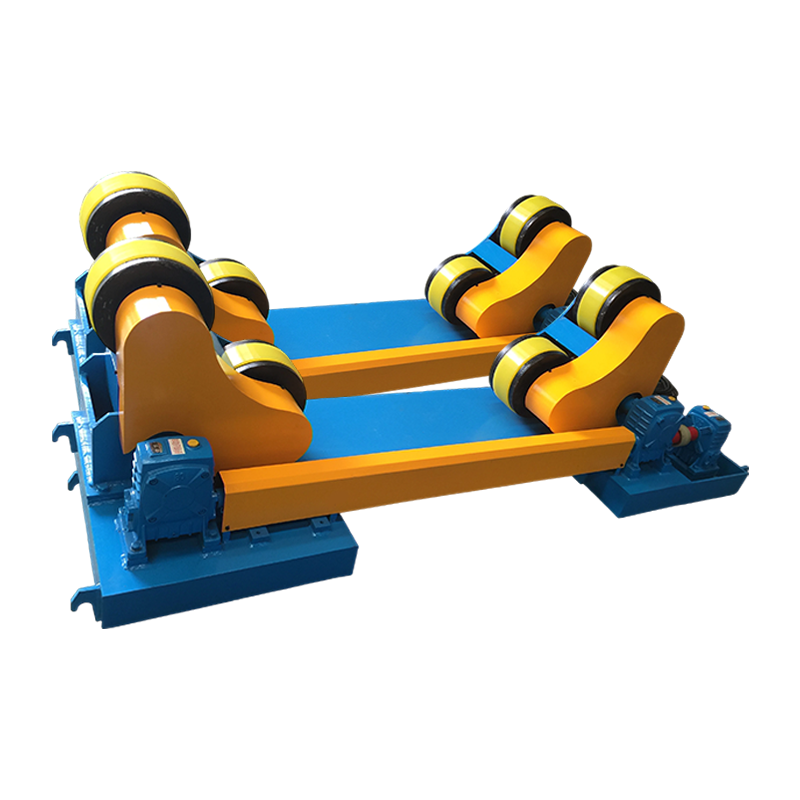
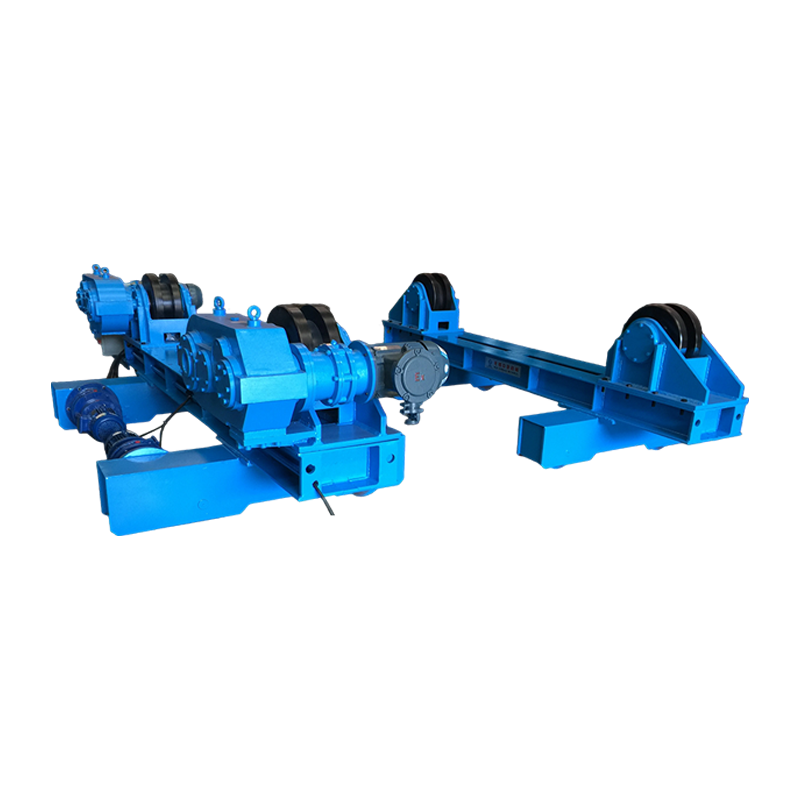
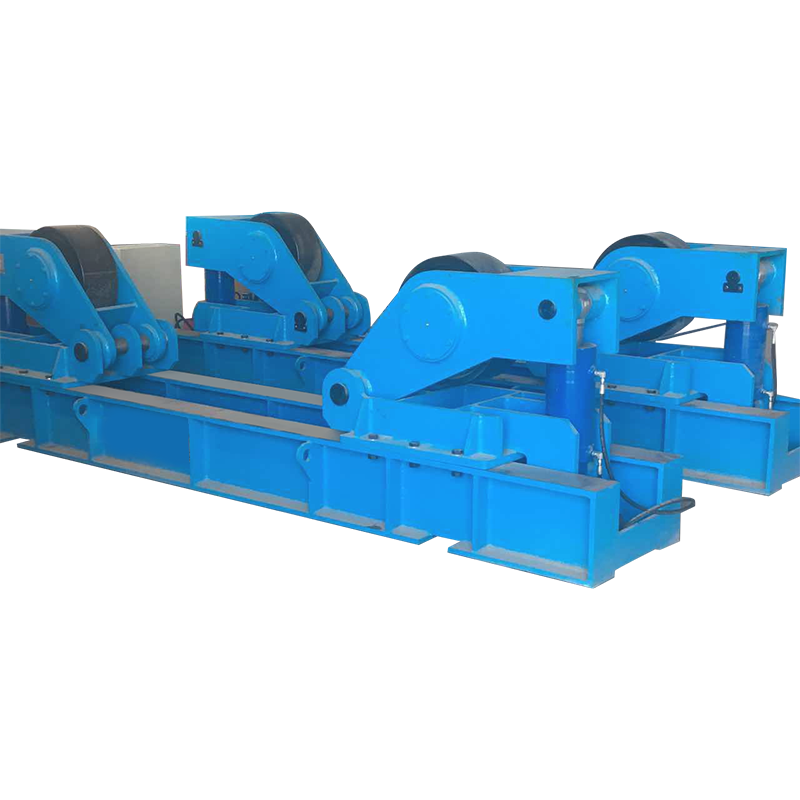 Rotateur de soudage 120T pour grandes pièces cylindriques Ce rotateur maître-esclave de 120 tonnes prend en charge l'assemblage et le soudage de grands cylindres, avec un espacement des rouleaux réglable et un entraînement à vitesse variable pour les tours éoliennes et les appareils sous pression. Voir le produit →
Liste de contrôle d'achat : faites correspondre la machine au joint
Un audit court et honnête de votre propre travail surpasse toute recommandation générique.
- Plage d'épaisseur : si 70 % de vos joints mesurent moins de 3 mm, commencez par MIG ; si la plupart mesurent 8 mm et plus, bâton ou fil fourré.
- Localisation : le travail sur banc en intérieur favorise le MIG ; Bâton de faveur pour chantier, cour et assemblage extérieur.
- Alimentation : vérifiez l'alimentation, la taille du disjoncteur et la longueur du câble avant de commander une machine triphasée.
- Fourniture de consommables : les recharges de gaz sont une chaîne logistique, les coffrets d'électrodes ne le sont pas. Vérifiez ce que vous pouvez réapprovisionner localement.
- Cycle de service à votre ampérage : la production continue nécessite une marge de manœuvre, pas une puissance maximale.
- Tentation multiprocessus : un ensemble combiné partage un dévidoir et ajoute une capacité de bâton, mais les performances du bâton sur certaines unités constituent un compromis. Testez-le sur vos propres électrodes.
FAQ sur les soudeuses MIG et Stick
Le soudage à la baguette est-il plus résistant que le MIG ?
Aucun des deux processus n’est intrinsèquement plus fort ; une procédure qualifiée pour l’un ou l’autre peut dépasser la résistance du métal de base. Le bâton est plus tolérant à la contamination et permet une pénétration plus profonde sur l'acier épais et sale, tandis qu'un cordon MIG en court-circuit mal réglé sur la plaque est généralement l'endroit où un manque de fusion apparaît.
Une machine MIG peut-elle également utiliser des électrodes enrobées ?
Uniquement des machines multiprocessus avec un mode stick dédié et des caractéristiques de sortie correctes. Un ensemble MIG standard uniquement dispose d'une alimentation à tension constante qui ne convient pas aux électrodes en bâton.
Qu'est-ce qui est le plus facile à apprendre, MIG ou stick ?
Le MIG est plus facile pour la plupart des débutants car la machine alimente le mastic et l'arc reste allumé. Le bâton exige un contrôle indépendant de la longueur de l’arc, de l’angle de déplacement et de la vitesse, alors attendez-vous à plusieurs semaines de pratique avant que les billes ne soient cohérentes.
Quel procédé convient le mieux à l’acier épais ?
Les deux fonctionnent au-dessus de 10 mm, mais le parcours pratique diffère. Stick utilise de grandes électrodes et plusieurs passes avec élimination des scories entre elles ; Le MIG en transfert par pulvérisation ou en fil fourré se dépose plus rapidement avec moins d'arrêts.
Ai-je besoin d’un gaz de protection pour le MIG ?
Le fil solide nécessite du gaz, généralement un mélange d'argon et de CO2, ou du CO2 pur pour une pénétration plus profonde dans l'acier au carbone. Le fil fourré auto-blindé fonctionne sans bouteille et tolère le vent, ce qui en fait l'alternative pratique à coller en extérieur.
Qu'est-ce qui coûte moins cher à faire fonctionner ?
Le coût de fonctionnement dépend de votre combinaison de main d’œuvre, d’essence et de remplissage. Le fil solide convertit environ 95 pour cent de son poids en métal soudé, contre environ 60 à 70 pour cent pour le bâton, mais le gaz, la location de détendeurs et la manutention des bouteilles réduisent cet avantage sur les travaux à faible volume.
Choisissez le processus qui correspond aux joints que vous soudez le plus souvent, puis consacrez le budget restant au positionnement d'un équipement qui maintient ces joints plats et reproductibles. Un modeste ensemble MIG sur une pièce en rotation produira plus qu'une machine plus grande luttant contre la gravité, et un ensemble de bâtons avec un bon positionneur fera de même sur les travaux sur des navires lourds. Décidez de l'épaisseur, de l'emplacement et du cycle de service devant vous, et l'argument MIG contre stick se résout généralement en quelques minutes.