La capacité est une enveloppe de charge, pas un tonnage unique
Pour choisir la capacité du positionneur de soudage, dimensionnez la machine en fonction de l'enveloppe de charge réelle : poids de la pièce plus outillage, centre de gravité, couple à la table ou aux rouleaux, vitesse de rotation et cycle de service. Une capacité de 5 t n'est utile que si la charge se trouve près du centre de la table, si la pièce peut être serrée en toute sécurité et si l'entraînement peut démarrer et arrêter cette masse sans choc.
En pratique, la capacité est la combinaison d’une charge statique, d’une charge dynamique et d’un moment. La charge statique est la masse sur le luminaire. La charge dynamique apparaît lorsque la pièce est levée, indexée ou arrêtée. Le moment apparaît chaque fois que le centre de gravité est décalé par rapport à l'axe de rotation. Deux pièces peuvent peser le même poids et nécessiter des positionneurs très différents car l'une est compacte et l'autre est une longue soudure décentrée.
Pour les acheteurs, la règle pratique est simple : n’achetez pas uniquement sur la colonne tonnage. Demandez la charge nominale à un décalage du centre de gravité indiqué, le couple admissible, la plage de vitesse à ce couple et le cycle de service. Ces quatre chiffres vous en disent plus qu’un nom de modèle.
Commencez par la charge réelle de la pièce
Commencez par la pièce normale la plus lourde, puis ajoutez des outils, des pinces et des supports temporaires ; n’utilisez pas uniquement le poids catalogue de la pièce. Un cadre fabriqué peut gagner plusieurs centaines de kilogrammes grâce aux fixations, et une section de réservoir peut être pesée sans buses, brides ou supports internes. Le calcul de la capacité doit utiliser la masse rotative complète.
Utilisez une carte de chargement plutôt qu'un seul numéro. Enregistrez la masse, les dimensions hors tout, le décalage du centre de gravité par rapport à l'axe de rotation et la distance en porte-à-faux dans le pire des cas. Si le centre de gravité est à 300 mm du centre de la table, le moment de renversement est la charge multipliée par ce décalage. Ce moment, et pas seulement la masse, charge le roulement, la table et l'entraînement.
Un point de départ courant en matière d’approvisionnement consiste à maintenir la charge de soudage normale à ou en dessous de 70 à 80 % de la capacité nominale et à maintenir les charges d’assemblage ou d’impact dans la limite indiquée par le fabricant. Cela ne remplace pas le calcul du constructeur, mais cela laisse place à des erreurs d’ajustement, à des déformations de soudure et à des changements occasionnels d’outillage.
Vérifiez ensemble le couple, le centre de gravité et la vitesse de rotation
Le couple est la limite de capacité que les acheteurs manquent le plus souvent ; un positionneur peut contenir une charge qu'il ne peut pas faire pivoter en toute sécurité. Le couple requis augmente avec le décalage du centre de gravité, la friction, l'accélération et tout axe d'inclinaison. Pour un positionneur de table, vérifiez séparément le couple d'inclinaison et le couple de rotation. Pour un rotateur, vérifiez la charge du rouleau et le couple d'entraînement nécessaire pour faire tourner la coque.
La vitesse de rotation doit également être vérifiée au diamètre de travail. La vitesse de soudage circonférentielle est d'environ π × diamètre × tr/min. Pour une coque de 1 m de diamètre et une vitesse de soudage de 300 mm/min, la rotation requise est d'environ 0,10 tr/min. C'est très lent, le positionneur doit donc être stable et contrôlable à basse vitesse, et pas seulement capable d'un régime maximum élevé. Si le catalogue ne mentionne que la vitesse maximale, demandez la vitesse minimale contrôlée et la stabilité de la vitesse sous charge.
Utilisez cette séquence : calculez la masse en rotation, localisez le centre de gravité, calculez le moment, estimez le couple d'accélération et de friction, puis comparez le résultat avec le couple nominal du positionneur à la vitesse prévue. Si la pièce est longue, l'espacement des rouleaux et le diamètre de la coque affectent la répartition de la charge autant que la masse totale.
Faites correspondre le type de positionneur au flux de travail
Le bon type est celui qui présente le joint de soudure à une hauteur sûre et stable sans obliger l'opérateur à combattre le luminaire ; la capacité et la géométrie doivent être vérifiées ensemble. Un plateau tournant conventionnel est efficace pour les pièces compactes qui peuvent être serrées près du centre. Un positionneur à double colonne ou de type L convient aux travaux décalés ou en hauteur où la table doit atteindre la pièce. Un rotateur d'aménagement convient aux longs cylindres qui doivent tourner sur des rouleaux plutôt que d'être suspendus à une table.
| Tapez | Idéal pour | Contrôle de capacité |
|---|---|---|
| Platine vinyle conventionnelle | Constructions soudées, cadres, brides compactes | Charge de la table au centre de gravité, couple d'inclinaison, commande à basse vitesse |
| Double colonne ou type L | Pièces hautes ou décalées avec accès sur plusieurs côtés | Moment en pleine portée, rigidité de la colonne, charge au sol |
| Rotateur d'aménagement | Longues coques, tuyaux et sections de réservoir | Charge des rouleaux, diamètre de la coque, couple d'entraînement, retenue axiale |
Pour le travail sur table, consultez les platines de positionneur de soudage par charge et configuration. Une table conventionnelle de 5 t est souvent adéquate pour les cadres de petite à moyenne taille, mais pas si le centre de gravité est éloigné du centre ou si la pièce nécessite un couple d'inclinaison important.
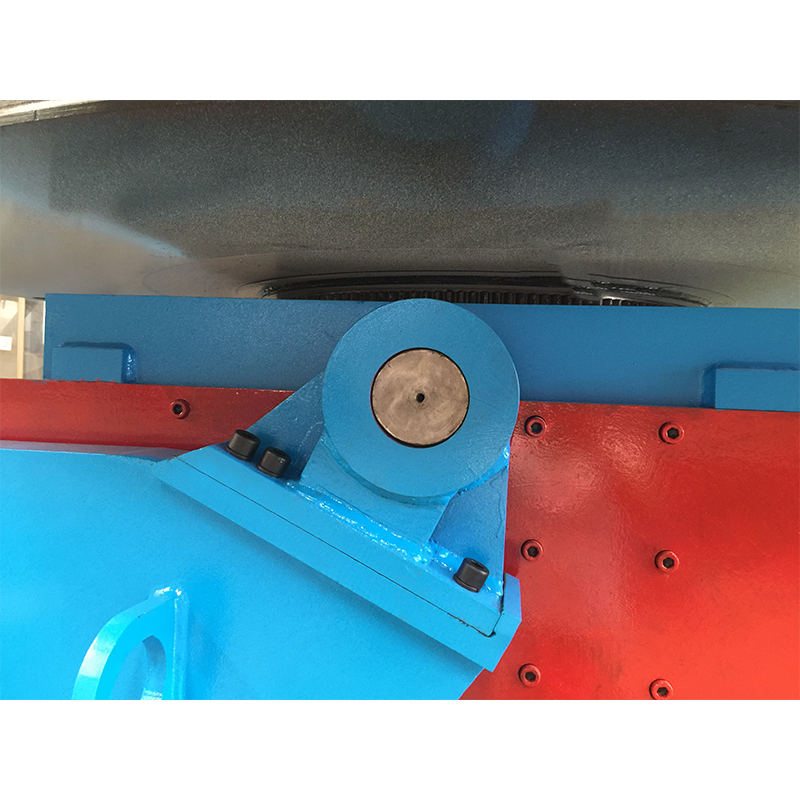 Positionneur de soudage conventionnel 5T pour pièces moyennes à lourdes Un positionneur à table inclinable et rotative de 5 tonnes avec contrôle de vitesse en continu, adapté aux châssis petits à moyens lorsque les limites de charge et de centre de gravité sont vérifiées. Voir le produit →
Utilisez des rotateurs lorsque la pièce est longue, pas seulement lourde
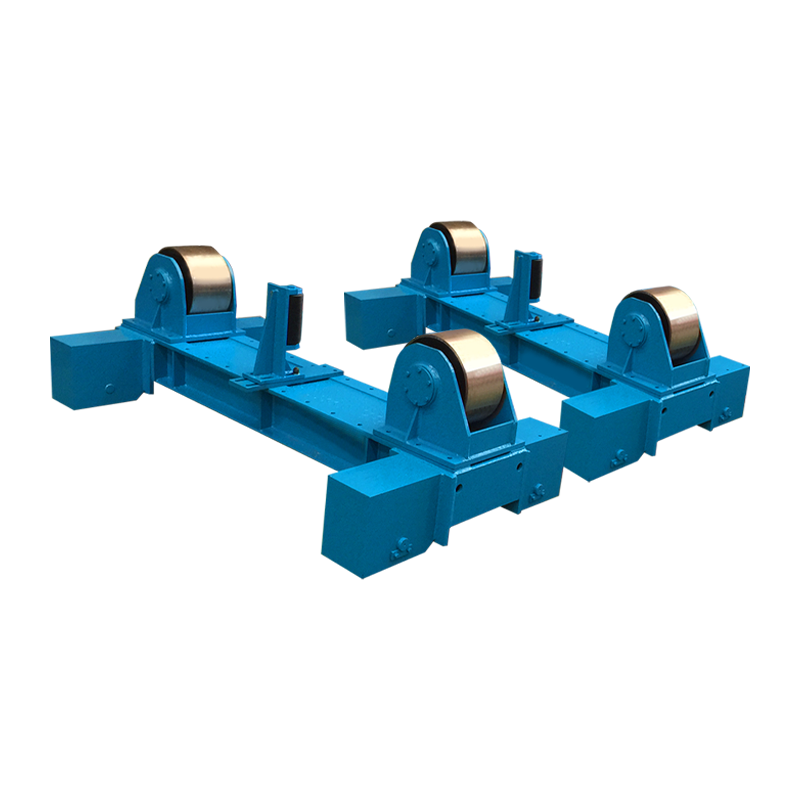
Les travaux cylindriques longs appartiennent généralement à un rotateur car la charge est partagée par les rouleaux et la soudure peut être tournée à une vitesse stable ; un positionneur de table peut devenir un problème de porte-à-faux. Le contrôle de capacité change : la charge du rouleau, le diamètre de la coque, le centre de gravité le long de l'axe et le couple d'entraînement nécessaire pour surmonter la friction et l'ovalité mineure.
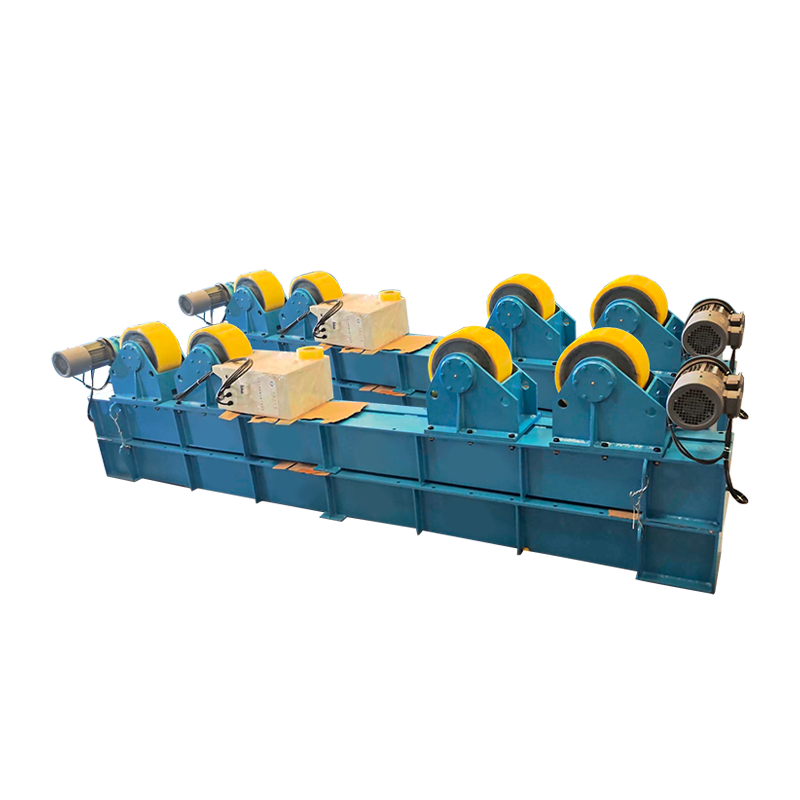
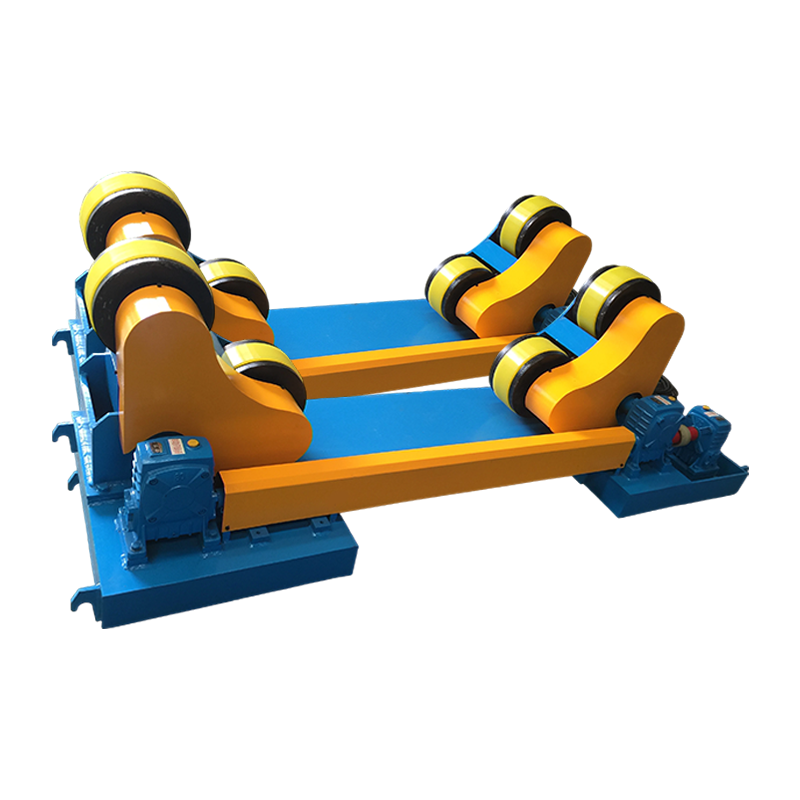
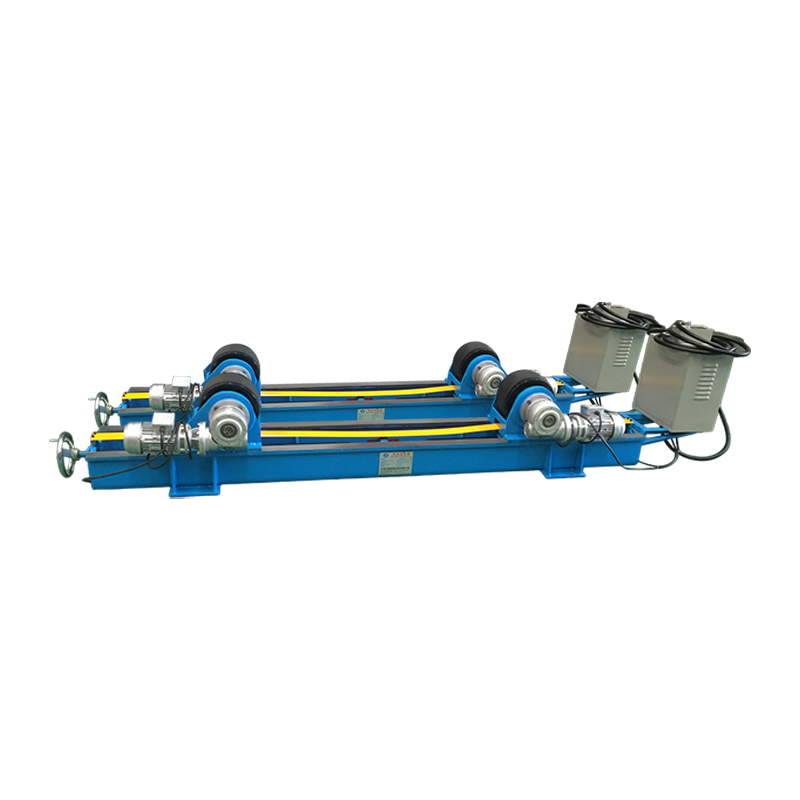
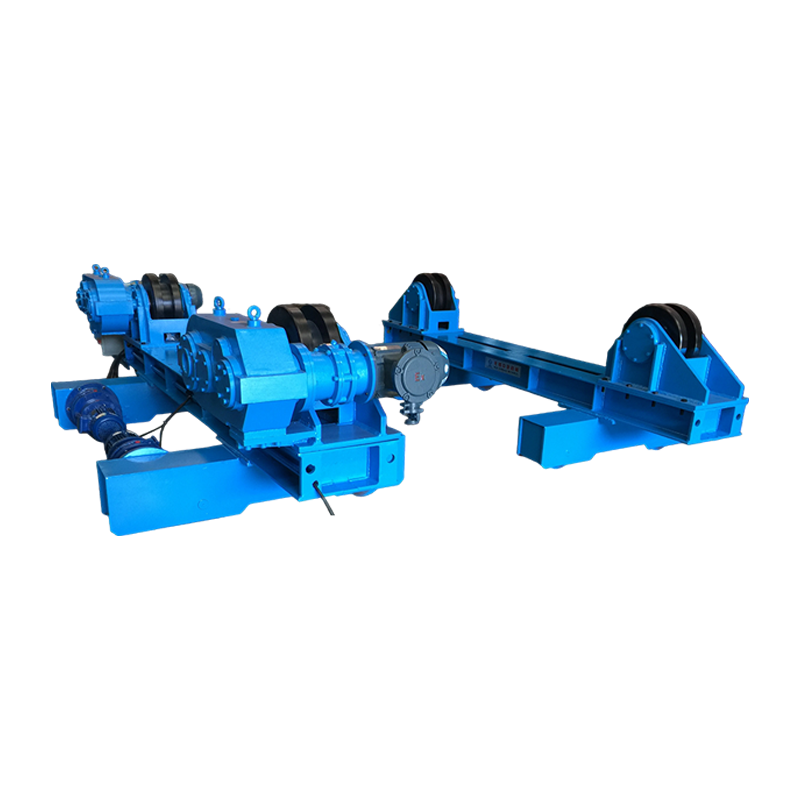
Pour une section de réservoir ou de tuyau, confirmez l’espacement des rouleaux et la longueur non supportée de la coque. Si l'œuvre est un long cylindre plutôt qu'une pièce montée sur table, comparez rotateurs de soudage et cadres de rouleaux tournants . Comparez ensuite la disposition de l'entraînement et des rouleaux avec la coque réelle.
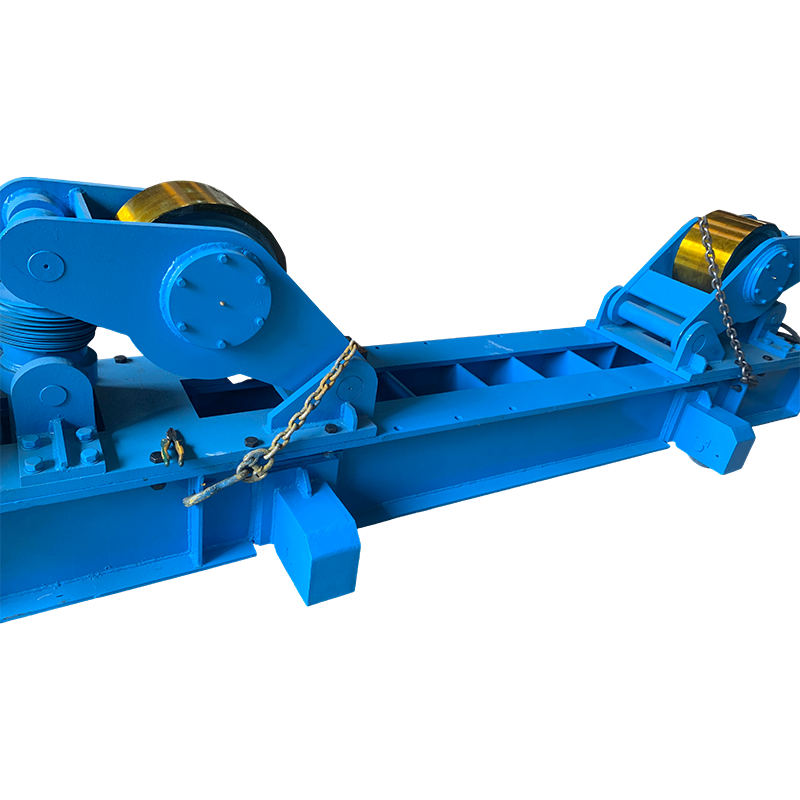 Rotateur de soudage 100T avec mouvement manuel du rail Un rotateur de 100 tonnes pour l'assemblage de cylindres de taille moyenne à grande, avec un mouvement manuel des rails et un espacement réglable des rouleaux pour permettre un soudage circonférentiel et longitudinal stable. Voir le produit →
Confirmer le cycle de service, les contrôles et les marges de sécurité
Le cycle de service détermine si un positionneur qui semble adéquat sur le papier survivra à la production ; une machine conçue pour une indexation occasionnelle n'est pas la même chose qu'une machine conçue pour une rotation continue. Demandez le cycle de service ou la valeur ED, le service du moteur et du variateur, la capacité des freins et les démarrages autorisés par heure. Une cellule de soudage qui tourne presque continuellement peut nécessiter un système d'entraînement et de refroidissement différent de celui d'une station d'aménagement qui indexe plusieurs fois par équipe.
Les commandes doivent correspondre à la tâche de l’opérateur. Les pédales, les commandes suspendues, l'interface à distance et la rotation coordonnée avec une colonne de soudage affectent le temps de cycle, la sécurité et la qualité du soudage. Le positionneur doit maintenir sa position sans dérive, démarrer et s'arrêter en douceur et permettre un arrêt d'urgence sans mouvement incontrôlé.
- Vérifiez la charge au décalage réel du centre de gravité, et pas seulement au tonnage nominal.
- Confirmez la plage de vitesse, le couple à basse vitesse et la stabilité de la vitesse sous charge.
- Vérifiez le cycle de service, le type de frein et les démarrages autorisés par heure.
- Vérifiez l'accès au serrage, à la mise à la terre, à la protection et à l'arrêt d'urgence.
- Confirmez la charge au sol, les fondations, l’alimentation électrique et l’espace de levage.
Une liste de contrôle de sélection pratique
Utilisez la liste de contrôle ci-dessous pour transformer une exigence vague en un devis pouvant être comparé équitablement ; l’objectif est d’amener chaque fournisseur à répondre aux mêmes questions techniques. Pour des travaux simples, une unité standard peut suffire. Pour les travaux mixtes ou lourds, un positionneur personnalisé est souvent moins cher que l'adaptation d'un appareil standard après livraison.
- Répertoriez chaque famille de pièces et la charge normale la plus lourde, y compris les fixations.
- Marquez le centre de gravité et le décalage maximum par rapport à l'axe de rotation.
- Définissez le processus : position de soudage, angle d'inclinaison, vitesse de rotation et cycle de service.
- Définissez le test d'acceptation : test de charge, test de rotation, contrôle de vitesse et contrôle de sécurité.
- Confirmez l'interface avec la colonne de soudage, le robot ou la cellule existante.
Pour une géométrie inhabituelle, demandez un diagramme de charge et un calcul de couple avec le devis. Dans la gamme WeldNice, les plateaux tournants conventionnels couvrent les travaux de petite et moyenne taille, tandis que les unités personnalisées s'adressent aux pièces lourdes ou décalées.
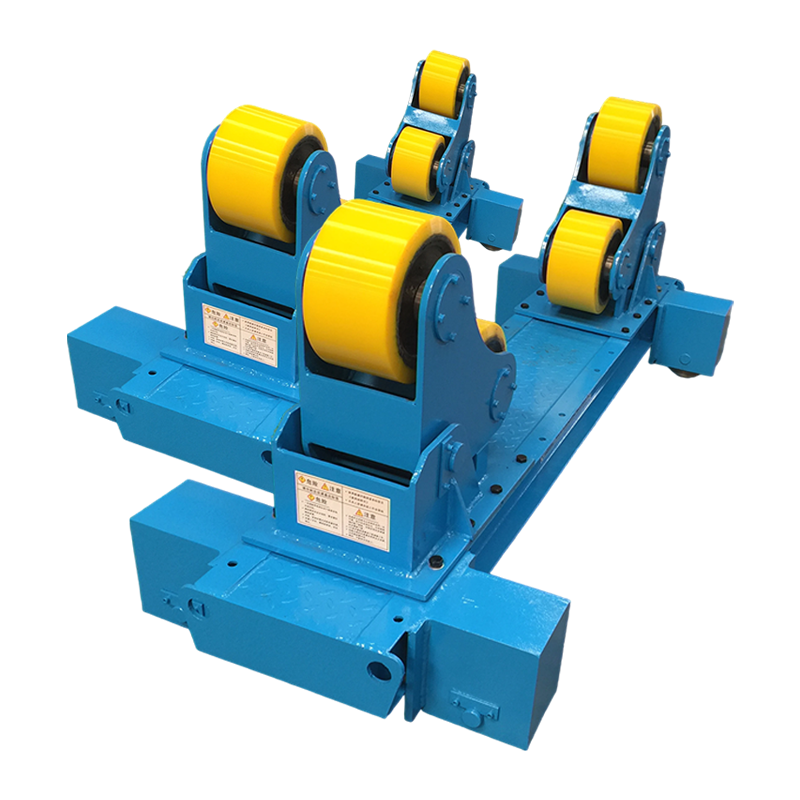
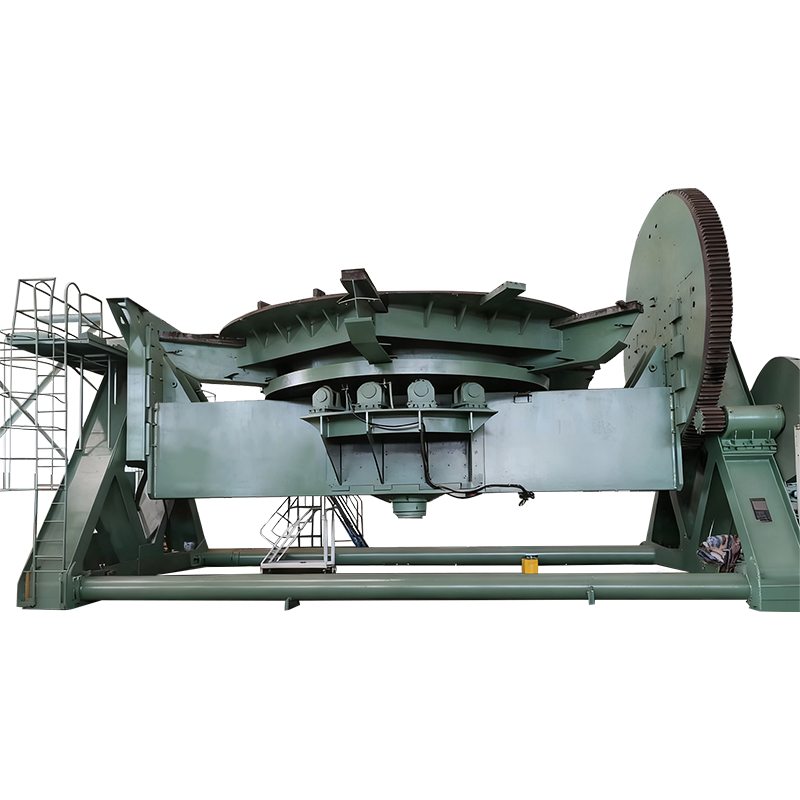 Positionneur de soudage 300T pour pièces cylindriques lourdes Un système de positionnement de 300 tonnes avec des cadres de rouleaux à alignement automatique et réglables par boulons pour cylindres de grand diamètre, utilisant des rouleaux en polyuréthane et un entraînement à fréquence variable pour une rotation stable. Voir le produit →
Risques d'approvisionnement à vérifier avant de commander
Le plus grand risque en matière d'approvisionnement réside dans la comparaison des prix sans comparer la base de capacité ; une unité moins chère peut utiliser un entraînement plus petit, une table plus courte ou un jeu de roulements plus léger. Demandez à chaque fournisseur d'indiquer la charge nominale à un décalage du centre de gravité défini, le couple autorisé, la vitesse à ce couple et le cycle de service. Si ces chiffres manquent, le devis n’est pas techniquement comparable.
Confirmez également ce qui est exclu : outillage, pinces, boulons de fondation, transport, mise en service, formation et pièces de rechange. Un positionneur livré sans le mandrin ou le dispositif de montage approprié peut effacer les économies réalisées grâce à un prix de machine inférieur. Pour les projets d'exportation, vérifiez la tension, la fréquence, la classe de protection et la langue de la documentation avant l'expédition.
Enfin, mettez-vous d’accord sur le test d’acceptation. Un test de rotation à vide n'est pas suffisant pour un positionneur lourd. L'essai doit inclure la charge nominale ou une charge d'essai convenue, une vérification de la stabilité à basse vitesse, une vérification des freins et un examen des dispositifs de sécurité.
Foire aux questions
Comment calculer la capacité requise du positionneur de soudage ?
Calculez d'abord la masse totale en rotation, puis ajoutez le décalage du centre de gravité et le couple nécessaire pour tourner, incliner ou arrêter la charge. Comparez ce résultat avec la charge et le couple nominal du positionneur à la vitesse prévue et conservez une marge pratique pour les variations d'outillage et d'ajustement.
Un tonnage plus élevé est-il toujours préférable ?
Non. Un tonnage plus élevé peut augmenter le coût, la hauteur et la charge au sol sans améliorer la soudure. Le meilleur choix est la machine qui correspond à la charge, au centre de gravité, à la vitesse et au cycle de service avec une marge sûre mais pas excessive.
Quelle est la différence entre la capacité de charge et la capacité de couple ?
La capacité de charge est la masse que la structure et les roulements peuvent supporter. La capacité de couple est l’effort de rotation que l’entraînement et la structure peuvent transmettre. Une machine peut supporter une charge mais ne parvient toujours pas à la faire tourner en douceur si le centre de gravité est trop éloigné de l'axe.
Quand dois-je choisir un rotateur au lieu d’un positionneur à plateau tournant ?
Choisissez un rotateur pour les travaux cylindriques longs tels que les réservoirs, les tuyaux et les coques, car les rouleaux soutiennent la pièce sur toute sa longueur. Choisissez un plateau tournant pour les pièces compactes nécessitant une inclinaison et une rotation autour d'un axe de table.
Que doit inclure un devis de capacité ?
Le devis doit inclure la charge nominale, le décalage admissible du centre de gravité, le couple, la plage de vitesse, le cycle de service, le type de commande, la portée de l'outillage, les exigences de fondation et le test d'acceptation. Sans ces détails, la comparaison des prix est incomplète.