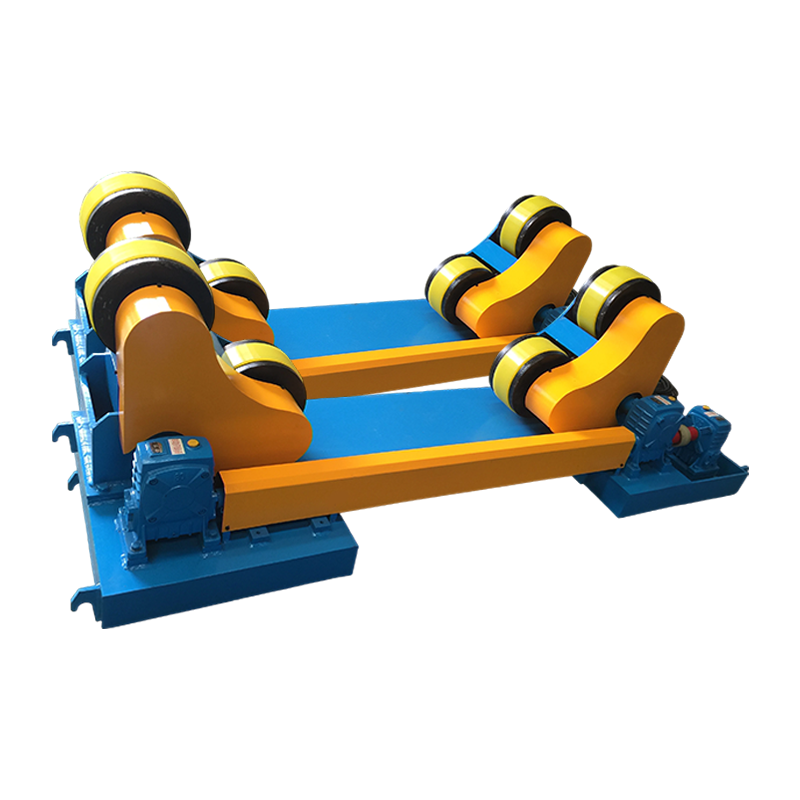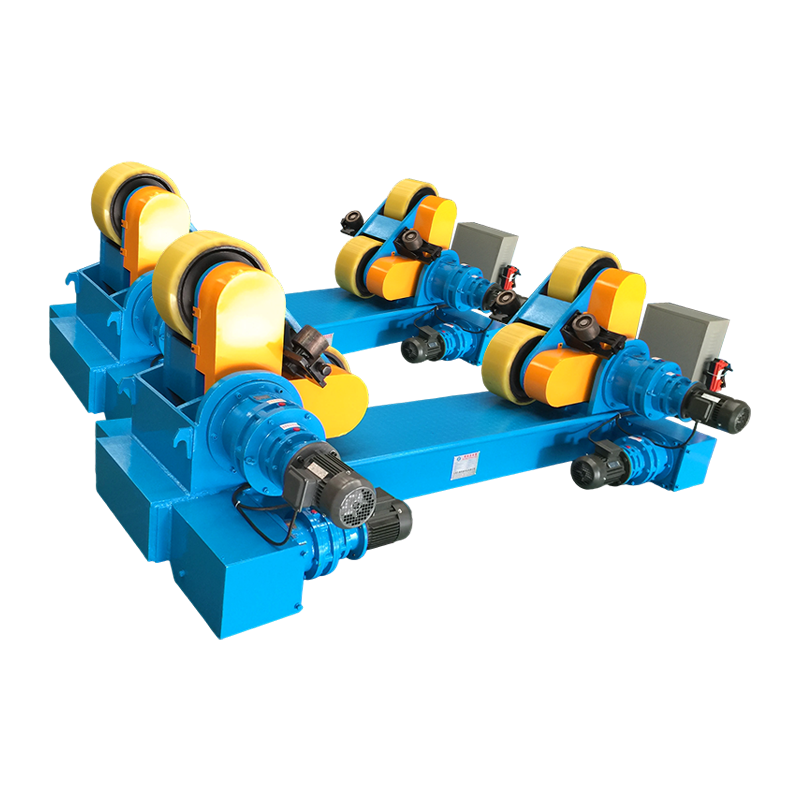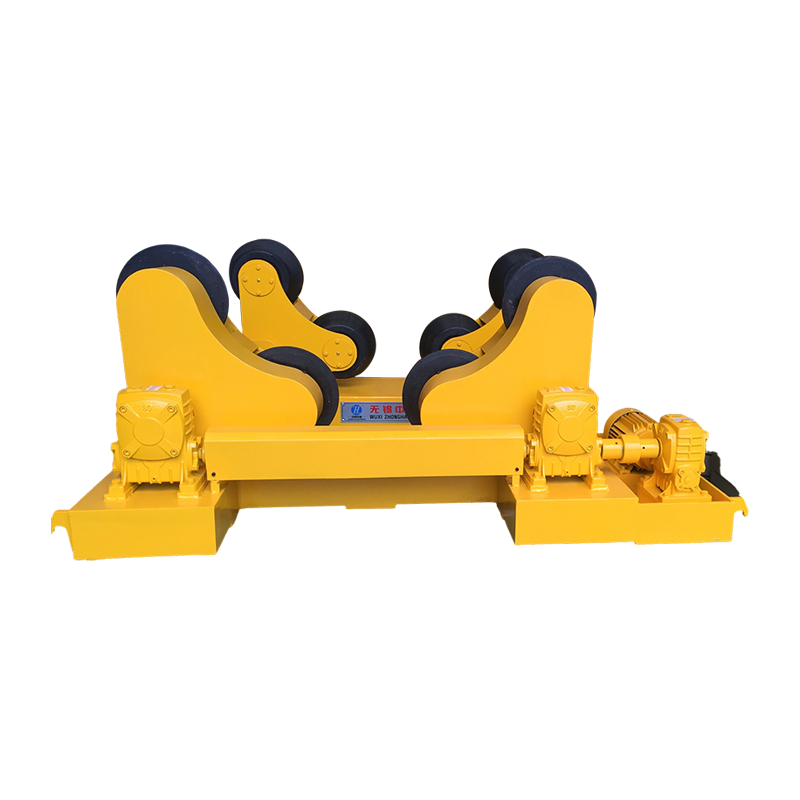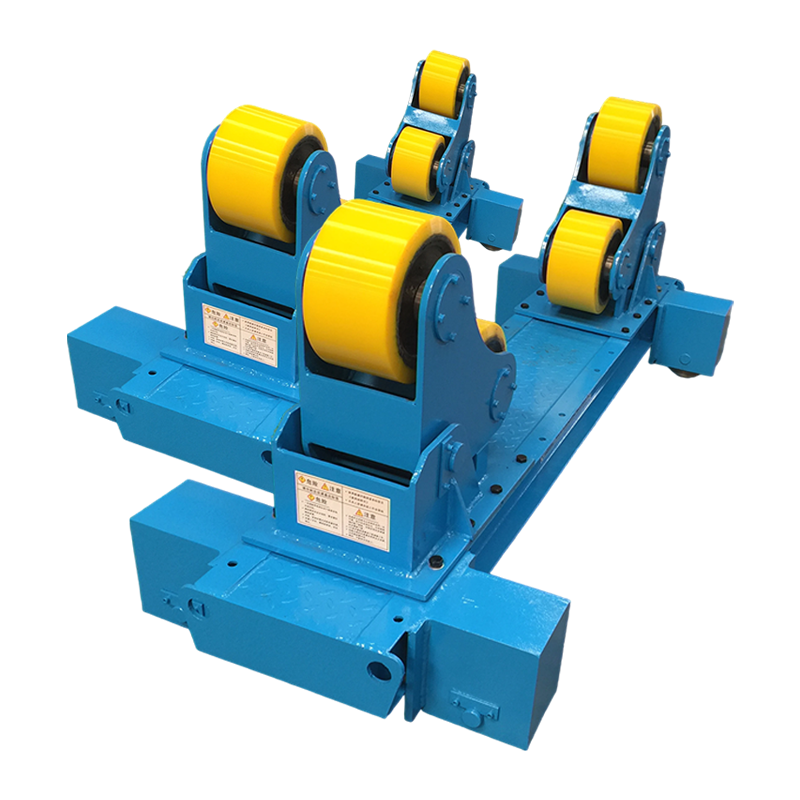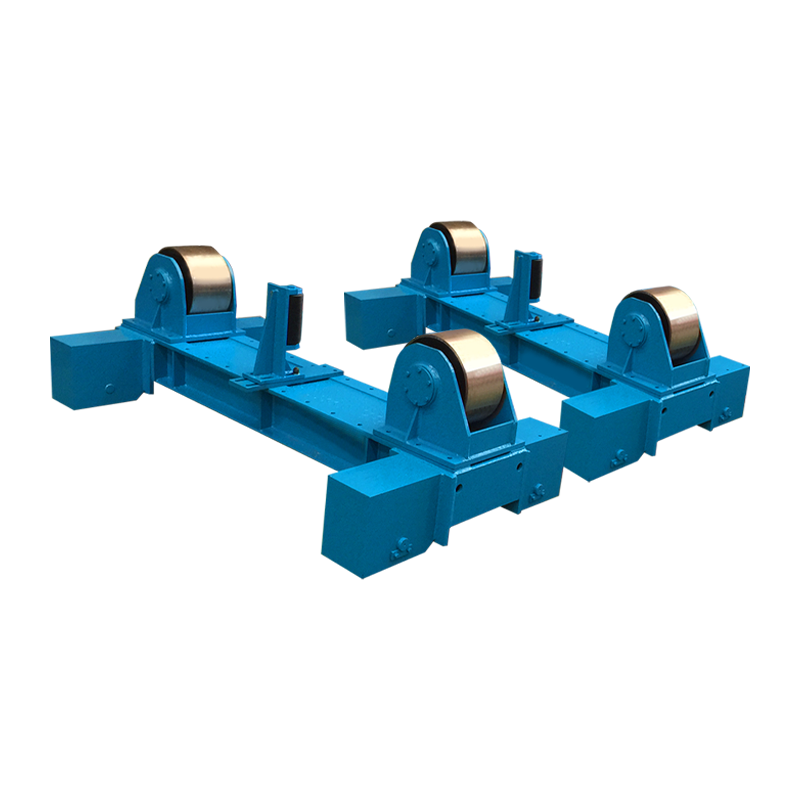
Un positionneur de soudage automatisé est un dispositif mécanique motorisé qui maintient, fait tourner et incline une pièce pendant le soudage, garantissant que le joint de soudure reste dans la position plate ou horizontale optimale. En éliminant le repositionnement manuel et en réduisant le temps sans arc, il peut augmenter globalement efficacité du soudage de 40 à 60 % par rapport aux méthodes de positionnement manuel, selon les études de productivité de fabrication.
1. Comprendre la fonction principale d'un positionneur de soudage automatisé
À son niveau le plus fondamental, un positionneur de soudage automatisé résout un défi persistant dans la fabrication métallique : la nécessité de souder des assemblages complexes sous plusieurs angles tout en maintenant la qualité des soudures et la sécurité des opérateurs. L'appareil se compose d'une table de travail motorisée montée sur une base inclinable, contrôlée via une interface programmable qui permet une rotation et un positionnement angulaire précis.
Le principe de fonctionnement est simple mais puissant. Une pièce à usiner est fixée à la plaque frontale du positionneur à l’aide de pinces ou d’un mandrin. L'opérateur utilise ensuite un boîtier de commande ou une pédale pour faire pivoter la pièce, amenant chaque zone de soudure dans la position plate idéale, généralement dans une tolérance de 15 degrés par rapport à l'horizontale. Cette orientation assistée par gravité permet au bain de soudure fondu de s'écouler uniformément, produisant des joints plus solides et plus cohérents avec moins de matériau d'apport.
Les systèmes modernes intègrent des entraînements à vitesse variable, permettant des vitesses de rotation allant de 0,1 tour par minute pour un soudage précis de sections épaisses jusqu'à 10 tr/min pour des joints circonférentiels à grande vitesse sur des composants plus petits. Le mécanisme d'inclinaison offre généralement une plage de 0 à 135 degrés, permettant d'accéder à presque tous les angles d'articulation sans que l'opérateur ait à manipuler physiquement la pièce.
2. Comment un positionneur de soudage automatisé améliore considérablement l'efficacité du soudage
2.1 Réduire le temps sans arc pour maximiser la productivité
Le plus grand contributeur à l’amélioration efficacité du soudage est la réduction drastique du temps sans arc, c'est-à-dire les périodes pendant lesquelles la torche de soudage ne dépose pas activement du matériau. Une recherche publiée par l'American Welding Society indique que dans les opérations de soudage manuel sans équipement de positionnement, le facteur de temps d'arc, souvent appelé facteur opérateur, peut être aussi faible que 15 à 25 % pour les assemblages complexes. Un fabricant qui passe huit heures à manipuler et à repositionner manuellement des composants en acier lourds ne peut réaliser que deux heures de soudage réel.
Avec un positionneur de soudage automatisé , le facteur opérateur peut monter de 45 à 65 %. Au lieu de s'arrêter pour desserrer, soulever, faire pivoter et sécuriser à nouveau un assemblage de 200 kilogrammes entre chaque passe de soudure, le soudeur appuie sur une pédale pour obtenir l'orientation souhaitée en quelques secondes. Sur une année de travail de 2 000 heures, cette différence se traduit par environ 900 heures supplémentaires de temps d'arc par station de soudage, doublant ainsi le débit sans ajouter de main d'œuvre.
2.2 Élimination de la manipulation manuelle des pièces plus lourdes
Le repositionnement manuel de fabrications lourdes introduit à la fois une inefficacité et un risque pour la sécurité. Un assemblage pesant 150 kilogrammes peut nécessiter deux ouvriers, un pont roulant et dix minutes pour effectuer une rotation de 90 degrés entre les séquences de soudage. Pendant cette période, l'arc de soudage s'éteint, la soudure refroidit et les procédures de redémarrage doivent tenir compte d'un contrôle approprié de la température entre les passes.
Un positionneur de soudage automatisé avec une capacité de 500 kilogrammes, il peut faire tourner la même pièce selon n'importe quel angle requis en moins de 30 secondes, entièrement contrôlé par un seul opérateur. L'impact économique est mesurable : en supposant un taux de main-d'œuvre de 45 $ de l'heure et six événements de repositionnement par équipe, l'approche manuelle coûte environ 45 $ en main-d'œuvre uniquement pour la manipulation, des coûts qui se répètent quotidiennement dans chaque cellule de soudage. Sur une année avec 240 jours ouvrables, un seul positionneur élimine près de 11 000 $ de coûts de main-d'œuvre directs de manutention tout en augmentant simultanément la durée de l'arc.
2.3 Améliorer la qualité des soudures grâce à un positionnement optimal des joints
Le soudage en position plate produit systématiquement des soudures de la plus haute qualité avec les taux de dépôt les plus élevés. Lorsqu'un joint est orienté à plat, la gravité aide à façonner le bain de soudure, permettant l'utilisation d'électrodes de plus grand diamètre ou de vitesses d'alimentation en fil plus élevées sans risquer de contre-dépouille, de chevauchement ou de manque de fusion. Le code de soudage structurel de l'American Welding Society reconnaît que le soudage en position plate permet des paramètres d'apport de chaleur plus élevés par rapport aux positions verticales ou aériennes, ce qui entraîne une pénétration plus profonde et des vitesses de déplacement plus rapides.
Un positionneur de soudage automatisé fait de chaque joint un joint à position plate. Considérons un assemblage tuyau-bride nécessitant une soudure circonférentielle à 360 degrés. Sans positionneur, le soudeur doit progresser dans des positions plates, verticales et aériennes tout en se déplaçant autour du tuyau. Avec un positionneur, le tuyau tourne en continu tandis que la torche reste fixe à la position 12 heures, maintenant ainsi un contrôle optimal des flaques d'eau. Les données d'essai des installations de fabrication montrent que cette approche augmente les taux de dépôt de 30 à 50 % pour les soudures circonférentielles des tuyaux tout en réduisant les défauts de soudure jusqu'à 70 %.
2.4 Améliorer la cohérence du soudage en production répétitive
Dans les environnements de production où des assemblages identiques sont soudés à plusieurs reprises, la cohérence devient une mesure de qualité primordiale. Un soudeur manuel expérimenté introduit inévitablement des variations subtiles dans la vitesse de déplacement, l'angle de la torche et le motif de tissage d'une pièce à l'autre. Même si un soudeur très expérimenté peut maintenir une cohérence remarquable, la variabilité inhérente au positionnement entièrement manuel crée des opportunités de dérive dimensionnelle.
Un positionneur de soudage automatisé combiné à un chariot de soudage mécanisé ou même à une torche à guidage manuel réduit considérablement cette variabilité. Le positionneur fournit la même vitesse de rotation et la même orientation pour chaque pièce d'un lot. Lorsqu'il est réglé pour tourner à 0,8 tr/min pour une soudure d'angle de 12 millimètres, chaque assemblage reçoit un mouvement circonférentiel identique. Les données des dossiers de contrôle qualité dans la fabrication d'équipements lourds indiquent que l'intégration du positionnement automatisé réduit les écarts de tolérance dimensionnelle des soudures de 40 à 55 %, minimisant ainsi le besoin de redressage ou de reprise après soudage.
2.5 Réduire les coûts de reprise et le gaspillage de matériaux
Les reprises représentent l'un des coûts cachés les plus importants dans les opérations de soudage. Le retrait d'une soudure défectueuse, la préparation à nouveau du joint et le resoudage peuvent nécessiter trois à cinq fois plus de main d'œuvre et de matériaux que la soudure d'origine. Les données industrielles compilées par les programmes d'extension de la fabrication de l'Institut national des normes et technologies suggèrent que les coûts de reprise et de rebut dans les ateliers de fabrication sans équipement de positionnement adéquat peuvent dépasser 8 % des coûts de production totaux.
En permettant un soudage cohérent à plat avec une manipulation appropriée de la torche, un positionneur de soudage automatisé s’attaque directement aux causes profondes des défauts courants. La porosité causée par un angle de torche inapproprié, le manque de fusion dû à un mauvais accès aux joints et les profils de cordon irréguliers dus au soudage en position sont considérablement réduits. Les ateliers qui intègrent le positionnement automatisé dans leur flux de travail signalent généralement des réductions du taux de reprise de 6 à 8 % jusqu'à moins de 2 %, permettant ainsi des économies directes en main d'œuvre, en gaz de protection, en métal d'apport et en consommables de meulage.
2.6 Améliorer la sécurité des opérateurs et réduire la fatigue
Le soudage dans des positions inconfortables (au-dessus de la tête, à la verticale ou dans des locaux exigus) exerce une pression physique importante sur les opérateurs. Les troubles musculo-squelettiques représentent une part disproportionnée des blessures avec arrêt de travail chez les soudeurs, le Bureau of Labor Statistics des États-Unis signalant des taux d'incidence 30 % supérieurs à la moyenne du secteur manufacturier pour les métiers liés au soudage. Le levage et le repositionnement manuels de soudures lourdes aggravent ce risque.
Un positionneur de soudage automatisé permet à l'opérateur de travailler dans une position confortable, assise ou debout, à hauteur de taille, avec le joint soudé présenté à plat et accessible. Cette amélioration ergonomique réduit la fatigue, diminue le risque de blessure et permet des périodes de travail efficaces plus longues. Un soudeur qui avait auparavant besoin de pauses fréquentes pour se reposer du travail en hauteur peut maintenir une production constante tout au long d'un quart de travail. Le gain de productivité qui en résulte est significatif : une réduction de 15 % des ralentissements liés à la fatigue sur un poste de huit heures ajoute environ 45 minutes de temps de soudage productif par jour.
3. Applications clés dans tous les secteurs industriels
La polyvalence de positionneur de soudage automatisés les rend indispensables dans un large éventail d’industries manufacturières et de fabrication. Le tableau suivant illustre les applications courantes et les gains d'efficacité spécifiques réalisés dans chaque secteur.
| Secteur industriel | Application typique | Gain d'efficacité primaire |
|---|---|---|
| Fabrication d'équipement lourd | Ensembles de flèche et de bras d'excavatrice | Réduction de 50 % du temps de manutention pour les soudures de 500 kg |
| Fabrication d'appareils sous pression | Coutures longitudinales et circonférentielles de la coque | Augmentation de 40 % du taux de dépôt avec SAW à position plate |
| Fabrication de bobines de tuyaux | Soudures bride-tuyau et tuyau-raccord | Réduction de 60 % des taux de défauts de soudure sur les joints circonférentiels |
| Production de composants automobiles | Carters de pont et sous-ensembles de suspension | Temps de cycle réduit de 12 minutes à 7 minutes par pièce |
| Fabrication de tours éoliennes | Soudures internes et externes des sections de tour | Facteur opérateur amélioré de 22 % à 55 % |
Tableau 1 : Améliorations d'efficacité obtenues grâce à l'intégration de positionneurs de soudage automatisés dans des secteurs industriels clés, sur la base des données d'études de cas publiées par des associations de l'industrie de la fabrication et des fabricants d'équipements.
4. Comparaison du positionnement manuel avec le positionnement automatisé : une analyse quantitative
Comprendre la différence tangible entre le positionnement manuel et automatisé nécessite un examen côte à côte des indicateurs de performance clés. La comparaison ci-dessous montre pourquoi les magasins effectuant la transition obtiennent généralement un retour sur investissement dans un délai de 12 à 18 mois.
| Mesure de performances | Positionnement manuel | Positionneur de soudage automatisé |
|---|---|---|
| Facteur de l'opérateur (durée d'activation de l'arc) | 15% à 25% | 45% à 65% |
| Temps de repositionnement par événement (pièce de 150 kg) | 8 à 15 minutes | 15 à 30 secondes |
| Taux de défauts de soudure | 6% à 8% des soudures | 1% à 2% des soudures |
| Taux de dépôt (FCAW, équivalent à position plate) | 2,5 à 3,5 kg par heure | 4,5 à 6,5 kg par heure |
| Personnel requis pour un assemblage lourd | 2 à 3 ouvriers | 1 travailleur |
| Unnual Rework Cost (per welding station) | 8 000 $ à 15 000 $ | 1 500 $ à 3 500 $ |
Tableau 2 : Unalyse comparative des mesures de performance du positionnement manuel et du positionneur de soudage automatisé. Données dérivées de références industrielles compilées par des programmes de partenariat d'extension de la fabrication et des références en ingénierie du soudage, basées sur des opérations de fabrication à moyenne échelle.
5. Types de positionneurs de soudage automatisés et leurs critères de sélection
Sélection de la configuration correcte de positionneur de soudage automatisé a un impact direct sur les gains d’efficacité réalisables dans une application spécifique. Le marché propose plusieurs catégories distinctes, chacune optimisée pour des géométries de pièces et des exigences de production particulières.
5.1 Positionneurs rotatifs à axe unique
Les unités à axe unique assurent une rotation autour d'un axe vertical ou horizontal et représentent le point d'entrée le plus courant et le plus économique dans le positionnement automatisé. Un plateau tournant à axe horizontal d'une capacité de 300 kilogrammes et d'un diamètre de plaque frontale de 600 millimètres est typique pour les travaux de fabrication générale. Ces systèmes excellent dans le soudage circonférentiel de tuyaux, la fabrication de récipients cylindriques et toute application nécessitant une rotation continue à des vitesses contrôlées. Les prix des positionneurs mono-axes de qualité industrielle adaptés aux environnements de production varient généralement entre 6 000 $ et 25 000 $ en fonction de la capacité de charge et de la sophistication du contrôle.
5.2 Positionneurs d'inclinaison et de rotation à deux axes
Les systèmes à deux axes ajoutent un mécanisme d'inclinaison à la table rotative, permettant un positionnement angulaire composé. Un opérateur peut incliner une pièce de 45 degrés, puis la faire pivoter, présentant ainsi les joints de soudure d'angle dans une position plate, quelle que soit la géométrie de la pièce. Ces positionneurs gèrent des fabrications structurelles complexes (supports, cadres et assemblages à multiples facettes) pour lesquelles un seul axe de rotation ne peut pas obtenir une orientation optimale des joints pour chaque soudure. Les capacités de charge vont de 100 kilogrammes pour les unités de table à plus de 10 000 kilogrammes pour les cellules de fabrication lourde. L'axe supplémentaire ajoute généralement 40 à 60 % au coût de l'équipement par rapport aux modèles à axe unique avec des capacités de charge équivalentes.
5.3 Configurations poupée-poupée
Pour les pièces longues et lourdes telles que les arbres de turbine, les bobines de tuyaux de grand diamètre et les colonnes structurelles, les agencements poupée mobile-contrepointe fournissent un support aux deux extrémités lors de la rotation de l'ensemble. La poupée contient le moteur d'entraînement et les commandes, tandis que la poupée mobile fournit un support réglable à rotation libre. Une configuration typique pour la fabrication structurelle peut gérer des pièces mesurant jusqu'à 4 mètres de longueur et pesant 2 000 kilogrammes, tournant à des vitesses de 0,05 à 5 tr/min. Ces systèmes sont particulièrement efficaces pour le soudage de raidisseurs longitudinaux et les applications à joints longs où une vitesse de rotation constante est essentielle pour une qualité de soudure uniforme.
6. Intégration avec les systèmes de soudage robotisés et mécanisés
Un positionneur de soudage automatisé constitue une technologie habilitante essentielle pour les cellules de soudage robotisées. Un bras robotique, malgré sa flexibilité, ne peut souder ce qu’il ne peut atteindre. En montant le positionneur comme axe externe sous contrôle coordonné, le robot acquiert la capacité de maintenir une orientation optimale de la torche pendant que la pièce tourne, multipliant ainsi efficacement l'enveloppe de travail et les configurations de joints accessibles.
Dans une cellule robotique coordonnée, le positionneur et le robot communiquent via un contrôleur partagé. Le programme du robot spécifie les angles du positionneur et les vitesses de rotation en synchronisation avec les mouvements de la torche. Pour une soudure circonférentielle sur un coude de tuyau, le positionneur fait tourner la pièce tandis que le robot exécute un motif de tissage minimal, atteignant des taux de dépôt de 6 à 8 kilogrammes par heure avec des profils de cordon cohérents. Les données de fabrication des intégrateurs d'automatisation industrielle indiquent que les systèmes positionneurs-robots coordonnés atteignent des taux d'efficacité globale des équipements de 25 à 35 % supérieurs à ceux des cellules robotiques à table fixe, principalement en raison d'un temps d'inactivité réduit lors du repositionnement des pièces.
Les configurations semi-automatiques en bénéficient également. Un tracteur mécanisé de soudage à l'arc submergé monté sur un positionneur rotatif peut déposer du métal fondu à des vitesses supérieures à 15 kilogrammes par heure pour la fabrication de récipients sous pression à parois épaisses. La combinaison d'une rotation continue et d'une distance de sécurité constante produit des soudures de qualité radiographique en un seul passage sur des matériaux jusqu'à 50 millimètres d'épaisseur.
7. Questions fréquemment posées sur les positionneurs de soudage automatisés
7.1 De quelle taille de positionneur de soudage automatisé ai-je besoin pour mon atelier ?
La taille appropriée dépend principalement du poids maximum de la pièce et des dimensions que vous manipulez régulièrement. Sélectionnez un positionneur avec une capacité de charge d'au moins 25 % supérieure à votre pièce à usiner la plus lourde prévue pour tenir compte des charges dynamiques imposées lors de l'accélération et de la décélération. Pour un atelier de fabrication soudant des assemblages structurels pesant en moyenne 200 kilogrammes avec des composants occasionnels de 350 kilogrammes, un positionneur à deux axes d'une capacité de 500 kilogrammes offre une marge de sécurité suffisante. Tenez également compte de la distance du centre de gravité par rapport à la plaque frontale : une valeur de 500 kilogrammes à 150 millimètres de la plaque frontale peut être réduite à 250 kilogrammes à 300 millimètres en raison de l'augmentation du moment de flexion.
7.2 Combien de temps faut-il pour obtenir un retour sur investissement ?
La plupart des ateliers de fabrication obtiennent un retour sur investissement dans un délai de 12 à 18 mois sur la seule base des améliorations de l'efficacité du travail. Un positionneur de 20 000 $ qui élimine 10 heures de temps de manipulation non productif par semaine à un taux horaire de main-d'œuvre de 45 $ permet d'économiser environ 23 400 $ par an en main d'œuvre directe. En prenant en compte la réduction des coûts de reprise, la diminution de l'utilisation des consommables grâce à une meilleure efficacité de dépôt et la diminution des demandes d'indemnisation des accidents du travail grâce aux améliorations ergonomiques, le retour financier s'accélère souvent jusqu'à moins de 10 mois. Les ateliers produisant un travail diversifié et à faible volume obtiennent généralement un retour sur investissement plus rapide que ceux dont les assemblages sont simples et répétitifs nécessitant un repositionnement minimal.
7.3 Un positionneur de soudage peut-il être utilisé avec tous les procédés de soudage ?
Les positionneurs de soudage automatisés sont compatibles avec tous les principaux procédés de soudage à l'arc, notamment le soudage à l'arc sous gaz métallique, le soudage à l'arc avec fil fourré, le soudage à l'arc sous gaz tungstène, le soudage à l'arc submergé et le soudage à l'arc plasma. La considération clé est de s’assurer que le système de mise à la terre du positionneur gère le courant de soudage sans endommager les roulements. Les positionneurs de haute qualité intègrent une brosse de mise à la terre ou une bague collectrice conçue pour le courant de soudage maximum prévu, généralement de 400 à 600 ampères pour les applications de fabrication lourde. Pour le soudage à l'arc submergé à des courants supérieurs à 800 ampères, vérifiez que le fabricant spécifie la capacité de transport de courant appropriée pour la masse rotative.
7.4 Un positionneur automatisé est-il adapté aux petits ateliers de fabrication ?
Les petits ateliers comptant seulement trois à cinq soudeurs peuvent justifier cet investissement lorsqu'ils manipulent régulièrement des assemblages nécessitant de multiples changements de positionnement. Les positionneurs mono-axe de table d'une capacité de 100 kilogrammes commencent à environ 3 500 $, ce qui représente un point d'entrée accessible. Un petit atelier de fabrication de structures soudant des composants d’équipement agricole peut généralement amortir ce coût au cours de la première année grâce à un débit amélioré. Les gains d'efficacité sont plus prononcés lorsque le positionneur est dédié à une famille de produits spécifique plutôt que utilisé de manière intermittente pour des travaux très variés.
7.5 Comment un positionneur de soudage automatisé se compare-t-il à l'utilisation d'un cobot pour le soudage en petits lots ?
A positionneur de soudage et un robot collaboratif remplissent des rôles complémentaires mais distincts. Un positionneur améliore la productivité d’un soudeur humain en présentant la pièce de manière optimale ; le soudeur conserve un contrôle total sur la manipulation de la torche et les décisions relatives à la qualité de la soudure. Un cobot automatise la manipulation de la torche elle-même, en suivant des parcours programmés. Pour les travaux en petits lots et à grande variabilité où les paramètres de soudage changent fréquemment, un soudeur qualifié utilisant un positionneur surpasse souvent un cobot en termes de vitesse et de qualité, car le jugement humain s'adapte instantanément aux variations d'ajustement. Pour la production répétitive d’assemblages cohérents, la combinaison positionneur-cobot offre le débit le plus élevé. Le profil d'investissement diffère considérablement : un positionneur de qualité coûte entre 5 000 et 30 000 $, tandis qu'un système de soudage cobot complet démarre généralement au-dessus de 50 000 $.
8. La valeur stratégique au-delà des gains d’efficacité directs
Au-delà des améliorations mesurables du temps d'arc et des taux de dépôt, un positionneur de soudage automatisé offre des avantages stratégiques qui renforcent la position concurrentielle d’une entreprise de fabrication. Les ateliers équipés d'une capacité de positionnement adéquate peuvent proposer des offres plus compétitives sur des assemblages complexes car leurs coûts de production réels correspondent au soudage efficace à plat que permet le positionneur. Un fabricant soumissionnant pour un contrat de charpente structurelle avec une main-d'œuvre estimée de 4 000 $ sur la base d'hypothèses de positionnement manuel peut découvrir des coûts réels atteignant 5 200 $ en raison d'inefficacités de manipulation. Le même contrat, estimé avec des hypothèses de positionnement automatisé à 3 200 $ de main-d'œuvre, reflète plus précisément les coûts de production réalisables tout en proposant une offre plus élevée.
Le développement de la main-d’œuvre en profite également. Les soudeurs qualifiés recherchent de plus en plus d'employeurs qui investissent dans des équipements réduisant l'effort physique et améliorant la productivité. Une cellule de soudage équipée d'un positionneur signale une opération professionnelle et soucieuse de la sécurité, facilitant à la fois le recrutement et la rétention sur un marché du travail où les professionnels du soudage qualifiés restent extrêmement rares.
La qualité de la documentation et la traçabilité s’améliorent également. De nombreux contrôleurs de positionneur modernes enregistrent les vitesses de rotation, les nombres de cycles et les entrées de l'opérateur, fournissant ainsi des données pour la vérification des processus et les initiatives d'amélioration continue. Dans les secteurs exigeant une documentation de qualité stricte (fabrication d'appareils sous pression selon le code ASME, soudage structurel selon AWS D1.1 ou spécifications militaires), cette capture automatisée des données réduit la charge administrative liée à la tenue manuelle des dossiers tout en améliorant la préparation aux audits.
9. Conclusion : positionnement pour un soudage productif
Un positionneur de soudage automatisé représente l'un des investissements les plus rentables qu'une opération de fabrication puisse faire pour améliorer efficacité du soudage . En transformant chaque soudure en un joint positionné de manière optimale, ces dispositifs augmentent le temps d'arc d'aussi peu que 15 % à plus de 50 %, réduisent les coûts de reprise de 60 % ou plus et créent un environnement de travail plus sûr et plus ergonomique. La technologie s'étend des unités de table compactes pour les petits ateliers aux systèmes multi-axes et multi-tonnes pour la fabrication industrielle lourde, garantissant ainsi une applicabilité sur l'ensemble du spectre de fabrication à forte intensité de soudage.
Les données étayant ces affirmations en matière d'efficacité sont cohérentes et convaincantes : des améliorations de 40 à 60 % du facteur opérateur, des augmentations de 30 à 50 % des taux de dépôt et des réductions des taux de défauts qui permettent de payer l'équipement en quelques mois grâce aux seules économies de retouche. Pour tout responsable de fabrication évaluant des investissements en biens d'équipement, la question n'est pas de savoir si un positionneur de soudage automatisé peut améliorer l'efficacité, mais plutôt la rapidité avec laquelle l'amélioration se matérialisera dans leur environnement de production spécifique.