A positionneur de soudage de tuyaux est un dispositif rotatif motorisé qui maintient et fait tourner une pièce de tuyau à une vitesse et un angle contrôlés afin que le soudeur puisse maintenir la position de soudage optimale à plat ou horizontale tout au long du joint, plutôt que de repositionner lui-même ou le tuyau manuellement. Au lieu de souder au-dessus, verticalement ou autour d'un tuyau fixe (positions qui réduisent le temps d'arc, augmentent les taux de défauts et provoquent la fatigue du soudeur), le positionneur fait tourner le tuyau en continu afin que le bain de fusion actif se trouve toujours dans la position la plus contrôlable : la position plate de 12 heures ou de 1 à 2 heures.
Selon une étude de productivité réalisée en 2024 par le Société américaine de soudage (AWS) , les soudeurs utilisant un positionneur de soudage de tuyaux obtiennent Taux de dépôt 40 à 65 % plus élevés par rapport au soudage manuel de tuyaux toutes positions, tout en réduisant les taux de défauts de soudure jusqu'à 55% . Le marché mondial des positionneurs de soudage était évalué à 620 millions de dollars en 2024 et devrait atteindre 1,1 milliard de dollars d’ici 2031 à un TCAC de 8,6 % (Source : MarketsandMarkets, 2025), stimulé par la croissance des infrastructures de pipelines, de la fabrication d'appareils sous pression et des systèmes de soudage automatisés.
Comment fonctionne un positionneur de soudage de tuyaux
Un positionneur de soudage de tuyaux fonctionne en fixant le tuyau sur une poupée rotative entraînée par un moteur à vitesse variable, permettant au soudeur de maintenir la torche immobile pendant que le tuyau tourne en dessous à une vitesse de déplacement précisément adaptée. Cela modifie fondamentalement la géométrie de soudage d’un problème spatial 3D complexe à une simple soudure 2D à plat.
Composants mécaniques de base
- Poupée (unité d'entraînement) — Le côté motorisé qui saisit et fait tourner le tuyau. Contient la boîte de vitesses, le moteur (généralement un servo AC ou une vitesse variable DC) et le mandrin ou la plaque frontale. La poupée détermine le couple maximum, la plage de régime et la capacité d'inclinaison du positionneur.
- Contre-pointe (unité de support) — L'extrémité de support passive qui maintient l'extrémité opposée du tuyau, empêchant l'affaissement et les vibrations sur les tuyaux plus longs ou plus lourds. La contre-pointe glisse le long d'un rail ou d'un lit pour s'adapter à différentes longueurs de tuyaux.
- Mandrin ou plaque frontale — L'interface de préhension entre le positionneur et le tuyau. Les mandrins à trois mors sont utilisés pour les tuyaux ronds ; les plaques frontales avec bras de serrage réglables manipulent des extrémités à brides, des formes irrégulières ou de très grands diamètres.
- Contrôleur de vitesse — Un variateur de fréquence (VFD) ou un contrôleur à thyristors qui règle la vitesse de rotation en tours par minute. Le soudeur sélectionne une vitesse de rotation qui correspond à la vitesse de déplacement de soudage requise pour le processus sélectionné et la vitesse d'alimentation du fil.
- Mécanisme d'inclinaison — Sur les modèles de positionneur inclinable, un moteur secondaire ou un mécanisme à vis sans fin incline tout l'axe de rotation, permettant aux soudures d'angle sur les brides de tuyaux et les joints en T d'être positionnées à l'angle optimal de 45 degrés.
Le calcul de la vitesse de rotation
Le réglage de la vitesse de rotation correcte est le paramètre de fonctionnement le plus critique pour un positionneur de soudage de tuyaux. Le régime requis est calculé à partir de la vitesse de déplacement de soudage cible et de la circonférence du tuyau :
RPM = Vitesse de déplacement (mm/min) / (Pi x Diamètre extérieur du tuyau (mm))
Par exemple, le soudage d'un tuyau de 168 mm (6 pouces) de diamètre extérieur avec un procédé GMAW à une vitesse de déplacement cible de 400 mm/min nécessite : 400 / (3,14159 x 168) = environ 0,76 tr/min . La plupart des positionneurs de soudage de tuyaux couvrent une plage de vitesses de 0,1 à 5 tr/min, avec des modèles CNC haut de gamme offrant 0,01 à 10 tr/min pour le micro-soudage dans les applications à arc submergé à dépôt élevé.
Quels types de positionneurs de soudage de tuyaux sont disponibles ?
Les positionneurs de soudage de tuyaux sont disponibles dans cinq configurations principales, chacune adaptée à une combinaison différente de taille de tuyau, de type de joint, de volume de production et de budget. La sélection du mauvais type est l’erreur la plus courante et la plus coûteuse lors de l’achat de positionneurs.
1. Positionneur de poupée-poupée (H-T)
La configuration poupée-poupée est le type de positionneur de soudage de tuyaux le plus courant pour les ateliers de fabrication, manipulant des tuyaux de 50 mm à plus de 1 200 mm de diamètre extérieur et des longueurs allant jusqu'à 12 mètres ou plus. Le tuyau est supporté entre la poupée entraînée et la poupée mobile coulissante, qui se monte sur un rail de base commun. Cette disposition élimine l'affaissement du tuyau et permet une rotation stable à très bas régime avec des tuyaux lourds. La capacité de charge typique varie de 500 kg à 20 000 kg selon le modèle.
2. Positionneur de plateau tournant (table rotative)
Un positionneur à plateau tournant fait tourner l'assemblage de tuyaux sur une surface de table horizontale ou inclinable, ce qui le rend idéal pour les bobines de tuyaux courtes, les assemblages à brides et les soudures tuyau-bride. La table s'incline généralement de 0 à 135 degrés, permettant au joint d'être présenté en position plate ou roulée horizontalement, quelle que soit l'orientation d'origine. Des capacités de charge de 50 à 5 000 kg sont courantes, ce qui rend le plateau tournant polyvalent pour les diamètres de tuyaux petits à moyens jusqu'à environ 600 mm.
3. Rotateur de tuyaux (ensemble de rouleaux/positionneur de rouleaux)
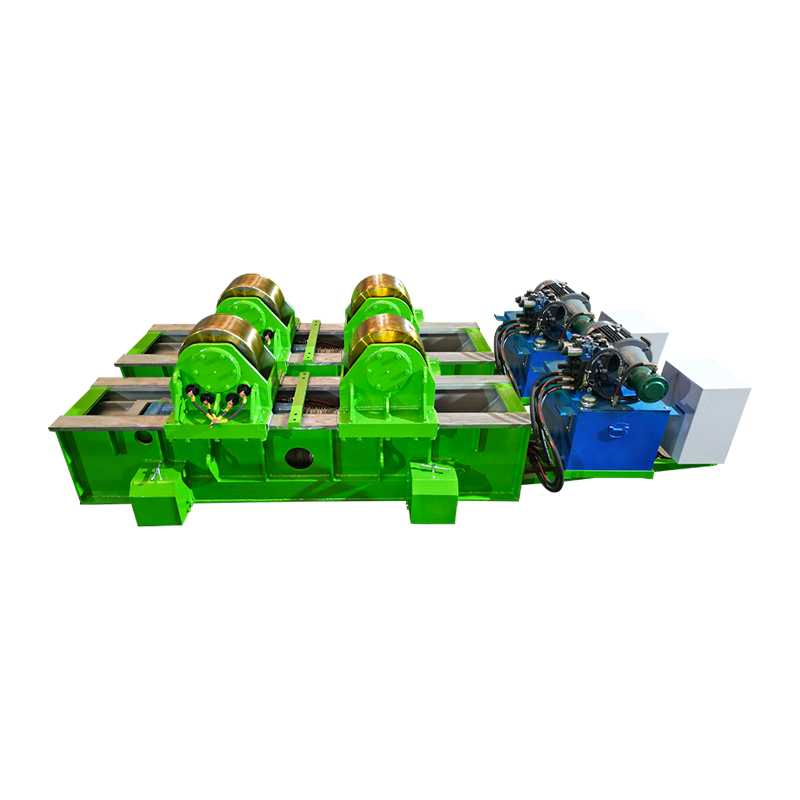
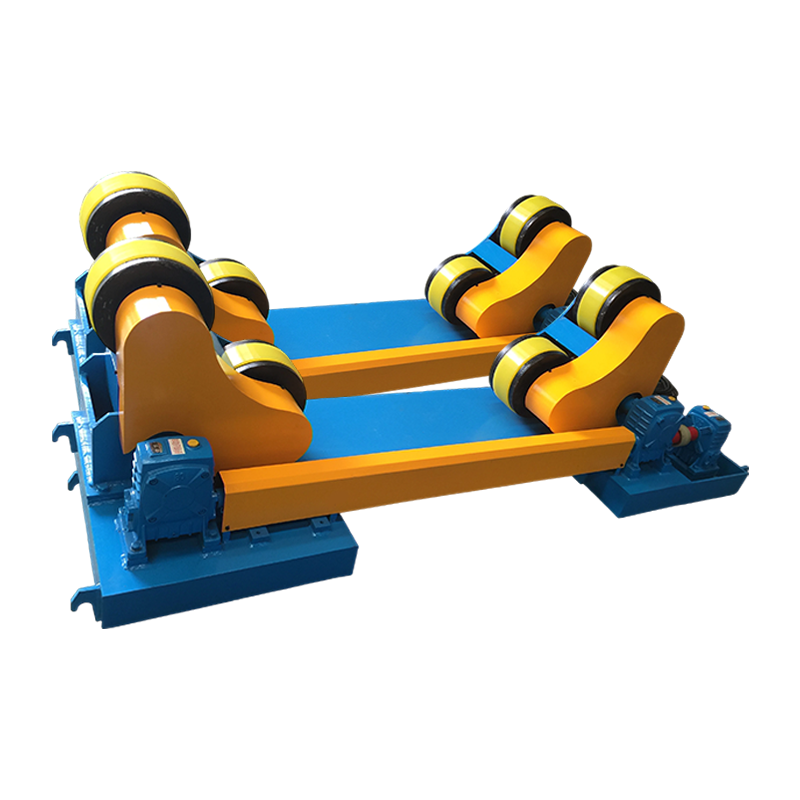
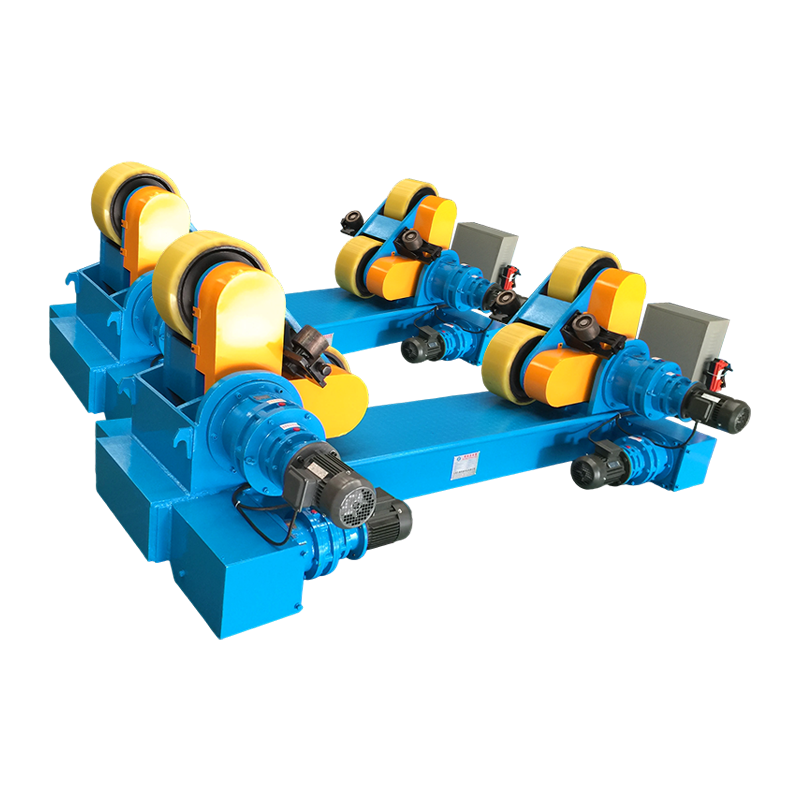
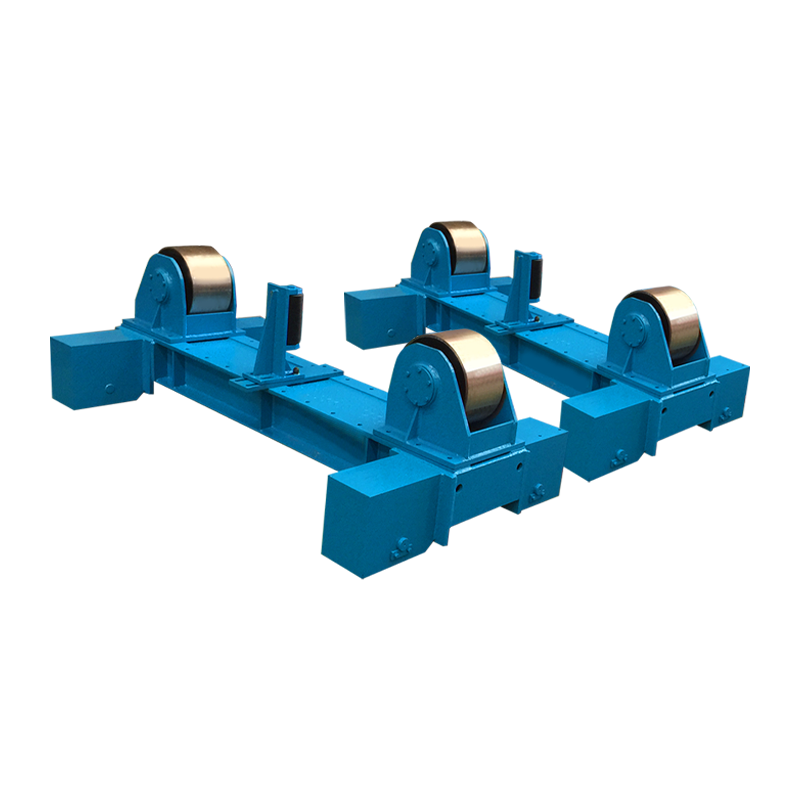
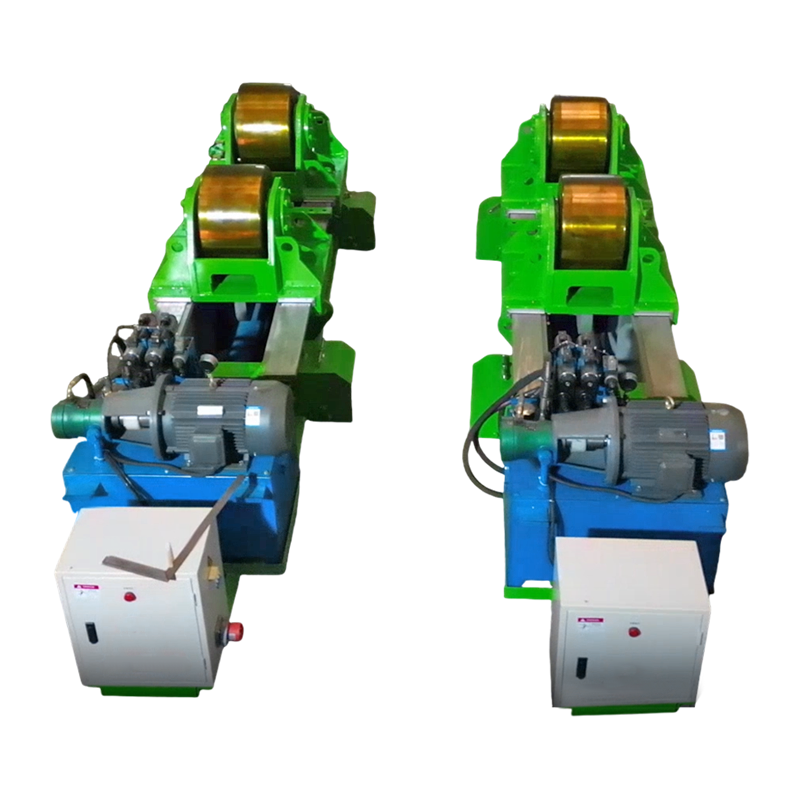
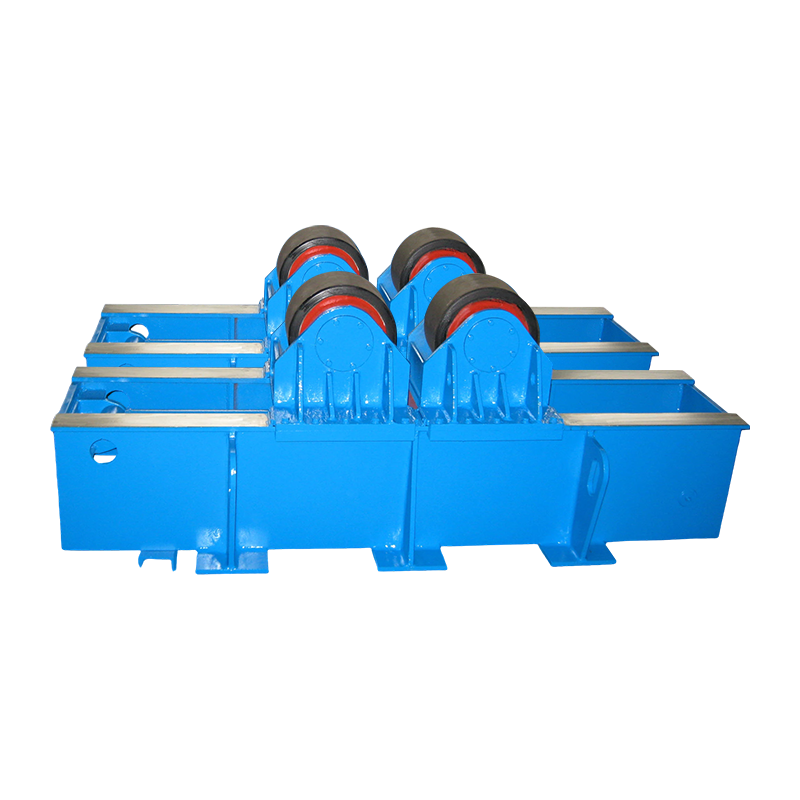
Les rotateurs de tuyaux, également appelés positionneurs à rouleaux ou ensembles de rouleaux de tuyaux, soutiennent et font tourner des tuyaux et des récipients sous pression de grand diamètre sur des rouleaux entraînés en caoutchouc ou en acier, manipulant des diamètres de 150 mm à 3 000 mm ou plus. Contrairement aux positionneurs à mandrin qui saisissent l'extrémité du tuyau, les positionneurs à rouleaux soutiennent le tuyau le long de sa surface extérieure, ce qui les rend adaptés aux sections de tuyau très longues ou très lourdes qui ne peuvent pas être en porte-à-faux depuis une poupée. Les positionneurs à rouleaux sont l'outil standard pour la fabrication de bobines de pipeline et le soudage des joints circonférentiels des récipients sous pression.
4. Positionneur de soudage de tuyaux orbitaux
Un positionneur de soudage orbital se fixe à l'extérieur d'un tuyau fixe et fait tourner la torche de soudage autour de la circonférence du tuyau, ce qui en fait la solution correcte lorsque le tuyau lui-même ne peut pas être déplacé. Les positionneurs orbitaux sont largement utilisés dans les tuyauteries en acier inoxydable de qualité pharmaceutique, semi-conductrice et alimentaire, où les tuyaux sont déjà installés dans les systèmes de traitement. Ils réalisent des soudures hautement répétables et de qualité code avec une intervention humaine minimale, avec une répétabilité soudure à soudure meilleure qu'un écart de position de la torche de 0,1 mm.
5. Positionneur intégré au manipulateur
Un positionneur de soudage de tuyaux intégré au manipulateur combine un manipulateur de colonne et de flèche de soudage avec un positionneur de poupée mobile synchronisé pour créer une cellule de soudage entièrement automatisée à opérateur unique. Le manipulateur positionne la torche de soudage à la bonne hauteur et à la bonne distance pendant que le positionneur fait tourner le tuyau. Les deux axes sont synchronisés via un contrôleur CNC, de sorte que la vitesse de déplacement sur la surface de la pièce est constante quel que soit le diamètre du tuyau. Cette configuration est standard dans les ateliers de fabrication de bobines de tuyaux à grand volume et dans la construction de modules de plates-formes offshore.
Comparaison des types de positionneurs de soudage de tuyaux : lequel correspond à votre application ?
Faire correspondre le type de positionneur à l’application est la décision de sélection la plus importante — un positionneur sous-alimenté ou mal configuré provoque un glissement de la pièce, une rotation inégale et des défauts de qualité de soudure qui annulent tout l'avantage en termes d'efficacité.
| Tapez | Plage de diamètre extérieur du tuyau | Charge maximale | Capacité d'inclinaison | Le tuyau doit-il être mobile ? | Meilleure application |
| Poupée-pointe | 50 à 1 200 millimètres | 500 à 20 000 kg | Facultatif (0 à 90 degrés) | Oui | Atelier de fabrication ; bobines de tuyaux longs |
| Platine vinyle | 50-600 mm | 50 à 5 000 kg | Oui (0–135 deg) | Oui | Bobines courtes ; soudures tuyau-bride |
| Rotateur de tuyaux (rouleaux) | 150 à 3 000 millimètres | 1 000 à 200 000 kg | Non | Oui | Navires de grand diamètre ; longues courses |
| Positionneur orbital | 6 à 300 mm (typique) | N/D (la torche tourne) | N/A | Non (pipe is fixed) | Tuyauterie installée ; tube hygiénique |
| Manipulateur intégré | 100 à 1 500 millimètres | 500 à 30 000 kg | Oui (CNC-controlled) | Oui | Cellules automatisées à grand volume |
Tableau 1 : Comparaison des types de positionneurs de soudage de tuyaux par application appropriée. Sources : Code de soudage structurel AWS D1.1 ; spécifications techniques du fabricant ; Association internationale des fabricants et fabricants.
Pourquoi un positionneur de soudage de tuyaux améliore considérablement la qualité et la productivité du soudage
Le principal avantage d'un positionneur de soudage de tuyaux est de convertir les positions de soudage les plus difficiles (en hauteur 6G, vertical 5G) en la position la plus simple et la plus productive (à plat 1G/roulé) pour chaque centimètre de la circonférence du joint. Ce changement unique se traduit par des améliorations mesurables dans chaque mesure clé de fabrication.
Taux de dépôt et vitesse de déplacement
Le soudage en position plate permet des débits de fil et des réglages d'intensité nettement plus élevés que les positions aériennes ou verticales, augmentant directement le taux de dépôt de métal. En soudage GMAW (MIG), les taux de dépôt en position plate peuvent atteindre 6 à 9 kg/h, contre 2 à 4 kg/h en position verticale et 1,5 à 3 kg/h en position aérienne (Source : Lincoln Electric Welding Procedure Guide, 2024). L'utilisation d'un positionneur de soudage de tuyaux pour rouler toutes les soudures à plat peut donc plus que doubler le débit par heure de soudage sur les travaux de fabrication de tuyaux.
Réduction des défauts de soudure
Les soudures de tuyaux laminées par positionneur présentent systématiquement des taux de porosité, d'absence de fusion et de défauts de contre-dépouille inférieurs à ceux des soudures manuelles toutes positions sur le même joint. Une étude publiée dans le Journal des procédés de fabrication (2023) comparant le soudage à position fixe 5G au soudage 1G laminé par positionneur sur des tuyaux API 5L Grade X65 trouvé :
- Taux de porosité : 5G fixe = 2,4% ; positionneur-laminé = 0,4% (réduction de 83%)
- Incidents de manque de fusion : 5G fixe = 1 pour 4 articulations ; positionneur-roulé = 1 pour 22 joints
- Taux d'acceptation radiographique (selon ASME B31.3) : 5G fixe = 88 % ; positionneur-laminé = 98,5 %
- Coût de reprise par joint : 5G fixe = 340 USD en moyenne ; positionneur laminé = 48 USD en moyenne
Ergonomie du soudeur et réduction de la fatigue
L'élimination du soudage au-dessus de la tête et dans des positions difficiles réduit considérablement les tensions musculo-squelettiques et la fatigue du soudeur, prolongeant directement le temps de soudage productif par équipe. Le soudage à l'arc aérien génère une exposition aux UV sur le visage et le cou du soudeur, nécessite une élévation soutenue du bras au-dessus de la hauteur des épaules et produit des éclaboussures qui tombent vers le soudeur. Les directives ergonomiques de l'OSHA les identifient comme des facteurs de risque de blessures importants. Un soudeur équipé d'un positionneur maintient généralement une posture assise ou debout confortable avec la torche à hauteur de coude tout au long du quart de travail, permettant une technique plus cohérente et des taux d'erreur inférieurs au cours des dernières heures de travail.
Spécifications clés à évaluer lors de la sélection d'un positionneur de soudage de tuyaux
Sept spécifications techniques déterminent si un positionneur de soudage de tuyaux fonctionnera de manière fiable dans votre application spécifique. La sous-spécification de l'une d'entre elles entraîne des problèmes difficiles et coûteux à corriger après l'achat.
| Spécification | Ce que cela signifie | Risque de sous-dimensionnement | Marge de sécurité recommandée |
| Capacité de charge (kg) | Poids maximum de la pièce, fixations comprises | Surcharge du moteur, glissement du mandrin, panne de la boîte de vitesses | Tarif à 150 % de la charge maximale prévue |
| Diamètre du mandrin / plaque frontale (mm) | Diamètre extérieur maximal du tuyau pouvant être saisi | Incapacité à saisir le tuyau ; chargement excentrique | Sélectionnez 20 % plus grand que le diamètre extérieur maximal du tuyau. |
| Plage de vitesse (RPM) | Vitesse de rotation min à max | Ne peut pas correspondre à la vitesse de déplacement requise | Vérifier par rapport au régime calculé pour toutes les tailles de tuyaux |
| Couple de broche (N-m) | Force de rotation que le moteur peut supporter | Caler sous des charges excentriques ou lourdes | Inclure l'excentricité dans le calcul du couple |
| Plage d'inclinaison (degrés) | Angle de l'axe de rotation par rapport à l'horizontale | Impossible d'accéder aux positions de congé de bride | Minimum 90 degrés pour une flexibilité totale |
| Stabilité de la vitesse (%) | Variation de la vitesse de rotation sous charge | Largeur et pénétration inégales du cordon de soudure | Nécessite moins de 1 % de variation de vitesse |
| Trou traversant (broche creuse) | Alésage au centre de la broche | Impossible de faire passer le gaz de purge ou le câblage | Indispensable pour les métaux inoxydables/réactifs |
Tableau 2 : Spécifications critiques du positionneur de soudage de tuyaux et conseils de sélection. Sources : norme AWS C4.1 sur les positionneurs de soudage ; ASME BPVC Section IX ; directives d'ingénierie d'application du fabricant.
Comment différents processus de soudage bénéficient d'un positionneur de soudage de tuyaux
Chaque procédé de soudage à l'arc bénéficie de l'utilisation d'un positionneur, mais l'ampleur de l'amélioration varie considérablement selon le procédé : le soudage à l'arc submergé (SAW) en bénéficie le plus, car il est physiquement impossible d'effectuer le SAW dans une position autre qu'à plat.
- Soudage à l'arc submergé (SAW) — SAW impose la position à plat comme contrainte absolue ; le flux granulaire ne peut pas rester en place sur des surfaces inclinées ou verticales. Un positionneur de soudage de tuyaux n'est donc pas une option pour le SAW sur des tuyaux, c'est une condition technique préalable. SAW sur des tubes laminés par positionneur atteint des taux de dépôt de 10 à 20 kg/h, ce qui en fait la méthode de soudage de tubes la plus productive disponible pour les épaisseurs de paroi supérieures à 12 mm.
- Soudage GMAW/MIG — Le procédé le plus couramment utilisé avec les positionneurs de soudage de tuyaux dans les ateliers de fabrication. Le mode de transfert par pulvérisation (la variante GMAW la plus productive) n'est utilisable qu'en positions plates et horizontales ; un positionneur permet le transfert de pulvérisation sur toute la circonférence d'un joint de tuyau. Amélioration de la productivité par rapport au GMAW en court-circuit à position fixe : généralement 60 à 120 %.
- Soudage GTAW/TIG — Utilisé pour les passes de racine sur des tuyaux en acier inoxydable, en chrome-molybdène et en alliage exotique où la qualité radiographique est obligatoire. Un positionneur permet au soudeur de maintenir un angle de flaque et de torche constant en haut du tuyau (position 12 heures), là où la traction gravitationnelle sur le bain de soudure est la plus favorable, améliorant ainsi la qualité des cordons de racine et réduisant le risque de brûlure.
- FCAW (soudage à l'arc avec fil fourré) — L'utilisation d'un positionneur élimine le besoin d'électrodes FCAW sans gaz (auto-blindées) sur les joints de tuyaux, ce qui permet d'utiliser les variantes FCAW de qualité supérieure avec protection contre le gaz sur toute la circonférence du joint. Le FCAW à protection gazeuse produit moins de projections et présente de meilleures propriétés mécaniques que les alternatives auto-blingées.
- SMAW (Bâton / Arc Métallique Manuel) — Même le soudage à la baguette bénéficie considérablement de l'utilisation d'un positionneur. La technique de tissage de perles en position plate surpasse systématiquement les perles aériennes en termes d'uniformité de dépôt, et la perte de bout d'électrode (généralement 15 à 20 % en tête) est réduite à moins de 5 % en position plate.
Positionneur de soudage de tuyaux et soudage manuel toutes positions : une comparaison détaillée
L'écart de productivité et de qualité entre le soudage de tubes toutes positions assisté par positionneur et manuel est suffisamment important pour générer un retour sur investissement complet sur un investissement dans un positionneur en 3 à 9 mois dans la plupart des environnements de fabrication.
| Métrique | Positionneur de soudage de tuyaux | Soudage manuel toutes positions |
| Exigence de positionnement du soudeur | Stationnaire ; torche tenue dans une position | Le soudeur doit se déplacer continuellement autour du joint |
| Positions de soudure rencontrées | Plat uniquement (1G/PA) | Toutes les positions (1G à 6G) |
| Taux de dépôt GMAW | 6 à 9 kg/h | 1,5 à 4 kg/h |
| Efficacité du temps d'activation de l'arc | 65 à 80 % | 25 à 45 % |
| Taux d'acceptation radiographique | 97 à 99 % | 82 à 92 % |
| Certification de soudeur requise | 1G / position plate uniquement | Certification 6G (toutes positions) |
| Risque de blessure ergonomique | Faible (confortable debout/assis) | Élevé (positions au-dessus de la tête, à genoux, exiguës) |
| Évolutivité avec automatisation | S'intègre directement au bras/manipulateur du robot | Nont scalable without full re-engineering |
| Coût en capital | 3 000 à 150 000 USD selon la capacité | Coût d'équipement nul ; coût du travail plus élevé |
Tableau 3 : Comparaison entre le positionneur de soudage de tuyaux et le soudage manuel toutes positions. Sources : Manuel de soudage AWS Vol. 2 ; Études de productivité Miller Electric 2024 ; Données d’ingénierie d’application ESAB.
Quelles industries utilisent le plus largement les positionneurs de soudage de tuyaux ?
Les positionneurs de soudage de tuyaux sont indispensables dans toute industrie où la qualité des joints de tuyaux, la productivité et la conformité aux codes sont des exigences essentielles. Les secteurs suivants représentent les principaux marchés :
- Pétrole et gaz (amont et intermédiaire) — Fabrication de bobines de pipeline pour les systèmes de collecte, les pipelines de transmission et les plates-formes offshore. Les exigences des codes API 1104 et ASME B31.4/B31.8 signifient que chaque soudure doit passer une inspection radiographique ou AUT. L’utilisation d’un positionneur est une pratique courante dans tous les grands chantiers de fabrication de tuyaux. Le marché mondial de la construction de pipelines était évalué à 9,2 milliards USD en 2024 (Source : GlobalData, 2025).
- Construction pétrochimique et de raffinerie — La tuyauterie de procédé en chrome-molybdène (P91, P22) et en acier inoxydable austénitique nécessite des passes de racine GTAW et des passes de remplissage GTAW ou GMAW selon ASME B31.3. Le soudage au rouleau positionneur avec secours de gaz de purge (activé par les positionneurs à broche creuse) est la technique requise pour les racines en acier inoxydable de qualité radiographique.
- Production d'énergie — Tubes de chaudière, collecteurs de vapeur et tuyauterie d'entrée de turbine en alliages de chrome-molybdène et de nickel. Les exigences de la section I de l'ASME Boiler and Pressure Vessel Code (BPVC) signifient une tolérance zéro pour les défauts de soudure ; L'utilisation d'un positionneur est une condition préalable à l'assurance qualité dans la plupart des spécifications de construction de centrales électriques.
- Construction navale et fabrication offshore — Systèmes de canalisations pour la propulsion, la lutte contre les incendies, le ballast et l'hydraulique. Les plates-formes offshore nécessitent de grands volumes de fabrication de bobines de tuyaux en alliage selon les codes DNVGL-ST-F101 et AWS D1.1. Les positionneurs à rouleaux gèrent les sections de tuyaux de grand diamètre courantes dans les modules supérieurs.
- Alimentation, boissons et produits pharmaceutiques — Tuyauterie de procédé hygiénique en acier inoxydable (316L, 316Ti) pour les systèmes CIP/SIP. Les positionneurs de soudage de tuyaux orbitaux sont obligatoires pour les joints qui doivent répondre aux normes sanitaires 3-A ou aux exigences de finition de surface ASME BPE (Bioprocessing Equipment), où les profils de cordons de soudure internes sont aussi étroitement contrôlés que les dimensions externes.
Foire aux questions sur les positionneurs de soudage de tuyaux
Q1 : De quelle taille de positionneur de soudage de tuyaux ai-je besoin ?
Sélectionnez un positionneur avec une capacité de charge nominale d'au moins 150 % du poids de votre pièce à usiner la plus lourde prévue, et un diamètre de mandrin ou de rouleau qui s'adapte confortablement au diamètre extérieur maximal de votre tuyau. Incluez toujours le poids de tous les accessoires, outils d'alignement ou anneaux de soudure fixés au tuyau lors du calcul de la charge. Pour les charges excentriques (telles qu'un ensemble de tuyaux avec une grande buse ou un raccord de dérivation d'un côté), calculez le moment excentrique et comparez-le à la capacité de moment nominal du positionneur, qui est généralement publiée séparément de la charge nominale de base. En cas de doute, dimensionnez-vous : un positionneur surdimensionné fonctionne sous moins de contraintes et a une durée de vie plus longue.
Q2 : Un positionneur de soudage de tuyaux peut-il être utilisé avec un soudage automatisé ou robotisé ?
Oui, les positionneurs de soudage de tuyaux sont un composant essentiel des cellules de soudage robotisées et sont spécifiquement conçus pour accepter les signaux de synchronisation des contrôleurs de robots et des systèmes de soudage CNC. Dans une cellule de soudage robotisée synchronisée, le contrôleur du robot envoie une commande de vitesse au servomoteur du positionneur, qui ajuste la vitesse de rotation en temps réel pour maintenir une vitesse de déplacement de l'arc constante à mesure que la soudure progresse. Les interfaces de communication incluent analogique 0-10 V, RS-485 Modbus, PROFIBUS, EtherCAT et DeviceNet, en fonction de la génération du positionneur et du robot. Cette intégration élimine le besoin pour le robot de suivre des trajectoires d'arc complexes autour de la circonférence du tuyau, ce qui simplifie considérablement le programme du robot et améliore la précision de la trajectoire.
Q3 : Comment un positionneur de soudage de tuyaux affecte-t-il les exigences de qualification des soudeurs ?
L'utilisation d'un positionneur de soudage de tuyaux réduit la qualification de soudeur requise de toutes positions (6G ou 6GR) à position plate (1G), ce qui élargit considérablement le bassin de soudeurs qualifiés disponibles pour le travail. Selon AWS D1.1 et ASME Section IX, une qualification de soudeur de tuyaux 6G est la certification la plus élevée, couvrant tous les postes et qualifiant le soudeur pour pratiquement toutes les géométries de soudure sur rainure. Cela nécessite une pratique substantielle et exige un salaire élevé. Une qualification 1G, réalisable par un soudeur moins expérimenté, est suffisante pour les travaux de laminage positionneur. Sur les marchés du travail où les soudeurs certifiés 6G sont rares, l'adoption du positionneur résout directement un goulot d'étranglement de main d'œuvre.
Q4 : Quelle est la différence entre un positionneur de soudage de tuyaux et un rotateur de tuyaux ?
Un positionneur de soudage de tuyaux saisit le tuyau à une ou aux deux extrémités et le fait tourner à partir d'une poupée, tandis qu'un rotateur de tuyau soutient le tuyau à l'extérieur sur des rouleaux entraînés le long de sa surface extérieure. La principale différence fonctionnelle réside dans la méthode de préhension : un positionneur nécessite un accès à l'extrémité du tuyau pour monter le mandrin, tandis qu'un rotateur à rouleaux peut supporter et faire tourner des sections de tuyau de n'importe quelle longueur sans accès à l'extrémité. Les rotateurs à rouleaux sont préférés pour les conduites très grandes ou lourdes (au-dessus de 500 mm de diamètre extérieur), les longues sections (au-dessus de 6 mètres) et les récipients sous pression où l'accès aux extrémités est limité par la géométrie du récipient. Les positionneurs de poupée mobile offrent un contrôle de rotation plus précis et peuvent s'adapter à l'inclinaison, ce qui les rend mieux adaptés aux travaux de précision sur des diamètres plus petits.
Q5 : Comment entretenir un positionneur de soudage de tuyaux ?
Les tâches de maintenance critiques d'un positionneur de soudage de tuyaux sont la lubrification de la boîte de vitesses, l'inspection et le nettoyage des mâchoires du mandrin, la vérification de l'électronique du moteur et de l'entraînement et l'inspection du câble de mise à la terre. L'huile de boîte de vitesses doit être changée toutes les 2 000 heures de fonctionnement ou une fois par an, selon la première éventualité, en utilisant la viscosité d'huile spécifiée par le fabricant (généralement de l'huile pour engrenages ISO VG 220). Les mâchoires du mandrin accumulent des éclaboussures et du tartre qui réduisent la force de préhension. Elles doivent être nettoyées et les dentelures des mâchoires inspectées toutes les 500 heures. Le câble de retour à la terre (qui transporte le courant de soudage à travers le positionneur jusqu'à la source d'alimentation de soudage) doit être inspecté chaque semaine pour déceler tout dommage à l'isolation ; un retour de terre brisé force le courant de soudage à travers les roulements de la boîte de vitesses, provoquant une défaillance rapide des roulements.
Q6 : Qu’est-ce qu’un positionneur de soudage de tuyaux à broche creuse et quand est-il nécessaire ?
Un positionneur à broche creuse comporte un alésage traversant le centre de la broche de poupée rotative, permettant aux tuyaux de gaz de purge, aux câbles électriques ou aux lignes de données de passer à travers l'axe de rotation sans s'emmêler. Cette caractéristique est essentielle lors du soudage de tuyaux en acier inoxydable, en titane, en acier inoxydable duplex ou de tout autre tuyau en métal réactif où la face arrière de la soudure de racine doit être protégée de la contamination par l'oxygène atmosphérique à l'aide d'argon ou de gaz de rétro-purge à l'azote. Sans broche creuse, le tuyau de gaz de purge s'enroule autour de l'extérieur du mandrin rotatif et s'emmêle en quelques rotations, limitant le positionneur à des soudures de circonférence partielle ou nécessitant une gestion manuelle du tuyau, ce qui va à l'encontre de l'objectif de l'utilisation d'un positionneur. Pour le soudage de tuyaux en acier au carbone sans exigences de rétro-purge, une broche solide est adéquate et moins coûteuse.
Conclusion : le bon positionneur de soudage de tuyaux transforme l'économie de la fabrication
Un positionneur de soudage de tuyaux n'est pas un accessoire pratique : c'est un multiplicateur de productivité et de qualité qui modifie les fondamentaux économiques de la fabrication de tuyaux. En convertissant chaque soudure sur un joint de tuyau en soudure à plat, quelle que soit l'orientation du joint, un positionneur permet des taux de dépôt plus élevés, des taux de défauts plus faibles, des exigences de qualification de soudeur moins spécialisées et une intégration directe avec des systèmes de soudage automatisés. Le choix entre un positionneur de poupée mobile, un plateau tournant, un rotateur à rouleaux, un système orbital ou une cellule intégrée au manipulateur dépend entièrement de votre gamme spécifique de diamètres de tuyaux, des types de joints, du volume de production et de vos ambitions en matière d'automatisation.
Les données sont sans ambiguïté : les ateliers de fabrication qui utilisent systématiquement des positionneurs de soudage de tubes atteignent une productivité des soudeurs 40 à 65 % plus élevée, 55 à 83 % de défauts de soudure en moins et des taux d'acceptation radiographiques supérieurs à 97 % – des résultats que le soudage manuel toutes positions ne peut pas égaler de manière fiable. Pour toute opération de soudage de plus de quelques joints de tuyaux par jour, le retour sur investissement d'un positionneur de soudage de tuyaux figure parmi les décisions d'investissement en capital les plus claires de l'industrie de la fabrication.