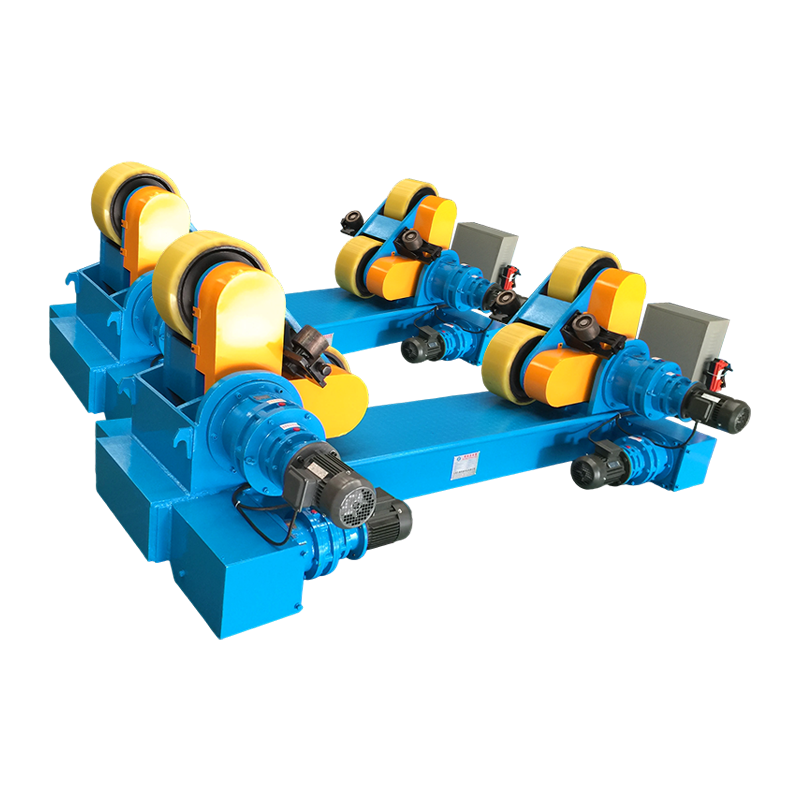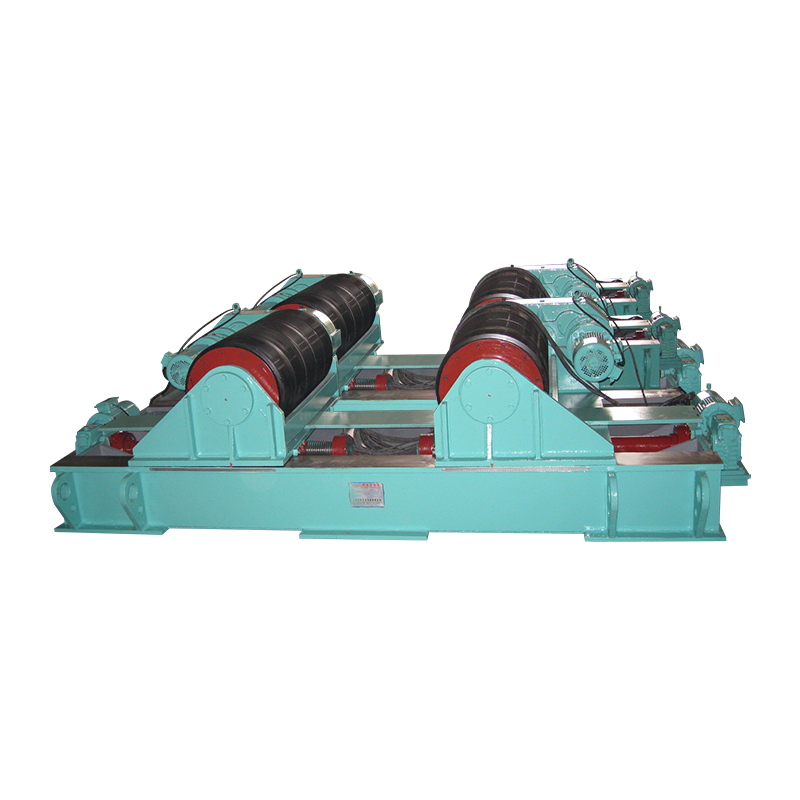
Appareils pour le soudage sont des dispositifs mécaniques spécialement conçus qui localisent, serrent et soutiennent les pièces métalliques dans un alignement exact pendant le processus de soudage, garantissant que chaque assemblage terminé répond aux spécifications dimensionnelles avec une distorsion minimale et une répétabilité maximale. Dans une station de soudage manuelle, un opérateur qualifié peut passer beaucoup de temps à mesurer, pointer et ajuster les pièces ; avec un bien conçu appareil de soudage , la pièce est correctement positionnée dès sa mise en place dans l'outillage. Selon l'American Welding Society (AWS), le déploiement d'accessoires de soudage rigides peut réduire le temps de fabrication global de 30% à 60% et réduire les taux de reprise liés aux soudures à moins 3% . Comprendre exactement ce que sont ces luminaires et comment les mettre en œuvre efficacement comble le fossé entre un prototype et une ligne de production rentable à grand volume. Ce guide complet explore les principes d'ingénierie, les méthodologies de conception, les justifications économiques et les technologies émergentes qui définissent les appareils de soudage modernes.
Que sont les appareils de soudage et pourquoi sont-ils essentiels à la précision ?
Un dispositif de soudage est un outil de fabrication conçu sur mesure qui sécurise physiquement tous les composants d'un assemblage contre les forces de dilatation et de contraction thermiques, garantissant ainsi que la répétabilité dimensionnelle de la soudure finale correspond au plan d'ingénierie. La physique du soudage par fusion présente un défi fondamental : l’acier en fusion rétrécit à mesure qu’il se solidifie, déformant ainsi le métal. Un appareil pour le soudage contrecarre cela en maintenant les pièces de manière rigide en place. Cela n’empêche pas simplement le mouvement ; il précontraint souvent le matériau ou s'adapte au retrait calculé. En intégrant une approche systématique du référencement des pièces, à l'aide de localisateurs et de supports dédiés, le luminaire élimine les incertitudes humaines. Cela garantit que même un soudeur novice peut produire des assemblages qui respectent les tolérances strictes de la norme ISO 13920 en matière de dimensions linéaires et de rectitude. L'impact économique est substantiel : une étude menée par l'Edison Welding Institute (EWI) a révélé qu'un montage approprié peut améliorer le rendement au premier passage en 40% et réduisez le besoin de redressage après soudage jusqu'à 70% . Dans un atelier de fabrication lourde typique, le redressage après soudage d'assemblages déformés peut consommer jusqu'à 30 % du total des heures de travail de production , un coût qui est largement éliminé lorsque la pièce est correctement tenue dès le départ. De plus, un dispositif bien conçu permet d'utiliser des courants de soudage plus élevés et des vitesses de déplacement plus rapides car l'opérateur ou le robot n'a pas besoin de s'arrêter pour vérifier l'alignement. Le résultat est non seulement un meilleur produit, mais aussi un produit plus rapide.
Les trois fonctions principales : localisation, serrage et support
Chaque appareil de soudage efficace remplit trois fonctions mécaniques non négociables : il localise la pièce avec précision en faisant référence à des références connues, serre les pièces avec suffisamment de force pour résister au retrait de la soudure et soutient l'assemblage pour éviter l'affaissement sous l'effet de la gravité et de la chaleur. Le principe de localisation 3-2-1 est la norme industrielle pour la plupart des pièces prismatiques. Six points de contact restreignent les six degrés de liberté : trois points définissent un plan principal, deux points définissent une arête secondaire et un point définit une butée tertiaire. Lors de la conception accessoires pour le soudage , la force de serrage doit être dirigée vers ces localisateurs fixes. Les éléments de support, souvent des broches réglables ou des vérins à vis, empêchent les lourdes plaques d'acier de se déformer lorsqu'elles sont chauffées. Cette conception trifonctionnelle garantit que lorsque le métal soudé se contracte, il tire contre le luminaire plutôt que de déformer la pièce. Par exemple, lors de la fabrication d'un châssis d'équipement lourd, des dispositifs de positionnement en acier à outils trempé peuvent maintenir les éléments du châssis à l'intérieur. ±0,3 mm , tandis que les pinces appliquent une force de plusieurs kilonewtons pour empêcher tout mouvement lors du soudage multi-passes. La force de serrage requise n’est pas arbitraire ; elle doit être calculée en fonction de la force de retrait attendue de la soudure. Une soudure d'angle d'une longueur de jambe de 8 mm peut générer une force de retrait transversal dépassant 10 000 Newtons , et le luminaire doit contrecarrer cela sans se déformer.
Comparaison des outils manuels, des systèmes modulaires et des cellules automatisées
Le choix d'un système de montage de soudage dépend du volume de production, de la complexité de la pièce et de la flexibilité requise ; le tableau ci-dessous compare les approches manuelles, modulaires et automatisées.
| Caractéristique | Appareils dédiés manuels | Luminaire modulaire (3D) | Automatisé (hydraulique/pneumatique) |
|---|---|---|---|
| Temps de changement | Élevé (heures) | Très faible (minutes) | Faible (changement de programme) |
| Adéquation du volume | Grand volume, pièce unique | Faible à moyen, prototypage | Production de masse |
| Coût initial | Modéré à élevé | Très faible | Très élevé |
| Contrôle de la distorsion | Excellent (rigide) | Bien | Excellent (contrôle actif) |
Les luminaires manuels dédiés sont généralement construits à partir de tôles d’acier et sont boulonnés à une base. Ils offrent une rigidité extrême et constituent la norme pour la fabrication lourde. Les systèmes modulaires utilisent des plaques grillagées et des goujons de précision pour permettre une reconfiguration rapide, ce qui les rend idéaux pour les ateliers de travail. Les montages automatisés sont souvent intégrés dans des cellules de soudage robotisées, où les pinces pneumatiques ou hydrauliques s'activent en séquence et où les capteurs vérifient la présence des pièces. Chaque type a une place distincte dans la fabrication moderne, et de nombreuses grandes installations utilisent une combinaison des trois approches.
Concevoir pour la dynamique thermique : comment les luminaires compensent le retrait
Un joint soudé rétrécira en refroidissant, et l'un des aspects les plus sophistiqués de la conception des luminaires consiste à calculer et à contrecarrer ce mouvement afin que la pièce finie réponde aux spécifications sans avoir besoin de redressage après soudage. L'acier au carbone rétrécit environ 1,0 à 1,5 millimètres par mètre de longueur de soudure dans le sens transversal. Avancé accessoires pour le soudage ne verrouillez pas toujours parfaitement la pièce ; ils utilisent parfois des blocs « flottants » ou « à contraction ». Ceux-ci permettent au métal de tirer de manière prévisible dans une direction tout en le limitant dans une autre. Grâce à l'analyse par éléments finis (FEA), les ingénieurs peuvent simuler le profil de température d'une soudure multi-passes et positionner les pinces avec précision dans les zones de forte concentration de contraintes. Cette approche technique permet d'éviter l'effet redouté de « chips » dans les grands cadres fabriqués. La dynamique thermique du luminaire lui-même mérite également d’être prise en compte. Un accessoire en acier chauffé par des cycles de soudage répétés se dilatera et, si cette dilatation n'est pas prise en compte, les positions des localisateurs changeront tout au long d'un quart de production. Les luminaires refroidis à l'eau sont parfois utilisés dans des cellules automatisées à cycle de service élevé pour maintenir une température stable des luminaires, garantissant ainsi que les positions des localisateurs restent constantes de la première partie de la matinée à la fin de l'après-midi.
Conception pour des processus de soudage spécifiques : soudage MIG, TIG, laser et par points
Le processus de soudage lui-même dicte les paramètres critiques de conception des luminaires, car l'apport de chaleur, le temps de cycle, la génération de projections et les exigences d'accessibilité diffèrent considérablement entre le soudage MIG, TIG, laser et par points par résistance. Pour le soudage MIG à apport thermique élevé, le appareil de soudage doit être massif et incorporer un refroidissement par eau ou des barres de support en cuivre pour évacuer la chaleur et éviter la déformation. Le soudage TIG, ne produisant aucune éclaboussure, permet aux concepteurs de placer les pinces et les localisateurs beaucoup plus près du joint sans craindre qu'ils ne se soudent à la pièce. Les appareils de soudage au laser exigent des tolérances extrêmement strictes, souvent ± 0,05 mm, car le faisceau laser focalisé nécessite un ajustement précis des joints, pratiquement sans espace. Dans le soudage par points par résistance, le luminaire fait partie intégrante du circuit électrique ; ses bras et ses électrodes doivent être constitués d'alliages de cuivre à conductivité spécifique et doivent être isolés de la base pour éviter les courants vagabonds. Comprendre ces contraintes spécifiques au processus est essentiel lors de la sélection des matériaux et de la détermination du placement des pinces pour une réussite appareil pour le soudage .
Intégration de Poka-Yoke et de la protection contre les erreurs dans la conception des luminaires
Un appareil de soudage bien conçu intègre des fonctionnalités poka-yoke, ou anti-erreur, qui empêchent physiquement l'opérateur de charger une pièce de manière incorrecte, éliminant ainsi une source majeure de défauts avant même que l'arc de soudure ne soit amorcé. Ces fonctionnalités peuvent être aussi simples que des configurations de broches asymétriques qui permettent à la pièce de s'adapter uniquement dans une seule orientation, ou aussi sophistiquées que des capteurs de proximité qui détectent si un composant est manquant et interrompent le cycle de soudage. Chez un équipementier automobile de premier rang, la mise en œuvre de systèmes anti-erreurs accessoires pour le soudage a réduit le taux de défauts de 1 200 parties par million à moins de 50 parties par million en six mois. La conception Poka-Yoke réduit le recours à la vigilance et à la formation des opérateurs, faisant de la qualité une fonction de l'outillage lui-même. Cette approche est désormais exigée par de nombreux constructeurs OEM dans les manuels qualité de leurs fournisseurs, reflétant son efficacité prouvée dans la production en grand volume.
Justification économique : calcul du retour sur investissement pour les appareils de soudage
La dépense d'investissement pour un appareil de soudage personnalisé doit être justifiée par un calcul clair de retour sur investissement (ROI) qui prend en compte les économies de main-d'œuvre directes, la réduction des reprises, la diminution des taux de rebut et l'augmentation du débit résultant de temps de cycle plus rapides. Un montage dédié typique pour une construction soudée de taille moyenne peut coûter entre 5 000 $ et 50 000 $ concevoir et construire. Si ce dispositif réduit le temps de soudage et d'installation d'un seul assemblage de 15 minutes et que l'atelier produit 5 000 assemblages par an à un taux de main-d'œuvre entièrement chargé de 45 $ l'heure, l'économie annuelle directe de main-d'œuvre est de 56 250 $ . Si l'on ajoute les économies réalisées grâce à l'élimination du redressage et à la réduction des consommables de soudage, le délai d'amortissement est souvent ramené à moins d'un an. Même pour les opérations à faible volume, l'amélioration de la qualité et la capacité à remporter des contrats qui nécessitent un contrôle documenté des processus peuvent rendre l'investissement dans un appareil de soudage stratégiquement nécessaire. Le coût initial est ainsi amorti non seulement sur les pièces produites mais également sur les opportunités commerciales qu’il permet.
Matériaux, traitement thermique et ingénierie de surface pour la longévité
Étant donné que les luminaires sont soumis à de lourdes charges, aux éclaboussures et à une abrasion constante, leur durée de vie dépend directement de la qualité de l'acier, du traitement thermique et du durcissement superficiel des points de contact. Les plaques de base courantes sont fabriquées en acier A36 laminé à chaud ou en acier S355 normalisé. Pour localiser les broches et les patins de serrage qui résistent à l'usure, des matériaux comme l'acier à outils D2 ou l'acier allié 4140, trempés à 55-60 HRC , sont standards. Dans les cellules robotiques où la conductivité électrique est cruciale pour l'arc, les barres de support en cuivre intégrées dans le appareil de soudage ont un double objectif : ils évacuent la chaleur de la zone de soudure et protègent l'outillage en acier du rayonnement direct de l'arc. La finition de surface des plots de localisation est également importante : une surface rectifiée avec une rugosité de Ra 0,8 à 1,6 microns fournit un contact fiable sans user les surfaces des pièces de contact. Pour les environnements extrêmes tels que la fabrication en acier inoxydable, où le luminaire lui-même doit résister à la corrosion, des qualités telles que l'acier inoxydable 316L sont spécifiées pour le corps du luminaire et toutes les surfaces de contact.
Intégration de luminaires avec des systèmes de soudage robotisés et automatisés
La véritable puissance d'un appareil de soudage est réalisée lorsqu'il est associé à un bras robotique ou à une soudeuse automatique dédiée, permettant une fabrication sans problème et une qualité constante 24 heures sur 24. Dans de telles cellules, le appareil de soudage devient plus qu'un dispositif de maintien statique ; c'est un participant actif dans la séquence de production. Des capteurs confirment que la pièce est correctement chargée, les pinces pneumatiques s'enclenchent dans un ordre programmé et le robot reçoit un signal pour démarrer le cycle de soudage. Les positionneurs de poupée mobile sont des dispositifs courants pour les pièces cylindriques, permettant au robot de souder en position plate pendant que le dispositif fait tourner la pièce. Pour les pièces moulées complexes, le dispositif peut inclure plusieurs axes de rotation pour permettre au robot d'accéder à chaque joint. Selon la Fédération Internationale de Robotique, le nombre de robots industriels déployés pour le soudage a augmenté de plus de 50 % au cours des cinq dernières années , les luminaires étant un complément nécessaire à ce matériel. L'interface entre le contrôleur du robot et le montage est de plus en plus sophistiquée : le robot peut vérifier l'état des pinces, ajuster les paramètres de soudage en fonction des variations détectées des pièces et même signaler à un opérateur lorsqu'un composant du montage approche de sa limite d'usure.
Le rôle de la fabrication additive et de l’impression 3D dans la production de luminaires
La fabrication additive change rapidement la façon dont les accessoires de soudage sont produits, permettant aux ingénieurs de créer des canaux de refroidissement complexes et conformes, des structures légères et des géométries de positionnement personnalisées impossibles à réaliser avec l'usinage traditionnel. L'impression 3D métallique, utilisant des matériaux tels que l'acier maraging ou l'Inconel, permet la fabrication de composants de fixation avec des passages de refroidissement intégrés qui suivent le contour du joint de soudure. Ce refroidissement ciblé réduit considérablement le temps de cycle dans les opérations à volume élevé. Le plus souvent, l'impression 3D polymère est utilisée pour produire des localisateurs de prototypes, des gabarits de manipulation et des mâchoires souples pour les pinces robotiques en quelques heures, plutôt que les jours ou les semaines requis pour les pièces métalliques usinées. Bien que ces composants polymères ne soient pas adaptés à une exposition directe à l’arc, ils sont excellents pour maintenir les pièces éloignées de la zone de soudure. La possibilité d'itérer rapidement les conceptions de luminaires à l'aide de prototypes imprimés en 3D réduit le délai de développement et réduit le coût de l'expérimentation, ce qui permet d'optimiser accessoires pour le soudage accessible aux petites et moyennes entreprises.
Métrologie et validation : garantir que le luminaire répond à sa précision prévue
Avant qu'un nouveau dispositif de soudage n'entre en production, il doit être validé à l'aide de machines à mesurer tridimensionnelles (MMT), de laser trackers ou de photogrammétrie pour garantir que tous les points de localisation, faces de serrage et surfaces de référence se situent dans la tolérance de position spécifiée, qui est généralement de ± 0,1 mm ou plus. Cette validation n'est pas un événement ponctuel. Un programme d'étalonnage documenté, utilisant une pièce maîtresse calibrée ou une mesure directe, est essentiel pour une assurance qualité continue. Dans l'industrie aérospatiale, les exigences AS9100 exigent que tous les outils de production soient inspectés à des intervalles définis. Lorsqu'un luminaire s'écarte des tolérances, il est réusiné ou ses composants usés sont remplacés. Cette approche disciplinée de la métrologie garantit que le appareil de soudage continue de produire des pièces conformes tout au long de sa durée de vie.
Pratiques courantes de maintenance, d'étalonnage et de soins de longue durée
Même le dispositif de soudage le plus robuste perdra progressivement en précision s'il n'est pas régulièrement nettoyé et calibré, en particulier dans les environnements de production élevée où l'accumulation de projections et l'usure des colliers sont des problèmes constants. Un programme d'entretien préventif doit inclure un nettoyage quotidien des surfaces du localisateur pour éliminer les éclaboussures et les débris, à l'aide de grattoirs en laiton et de sprays anti-éclaboussures. Une inspection hebdomadaire des forces de serrage avec une clé dynamométrique ou un manomètre est nécessaire pour garantir qu'elles répondent aux spécifications. Une vérification dimensionnelle mensuelle avec une MMT ou un laser tracker confirme que les points de localisation du luminaire sont toujours dans leurs positions prévues. La reconstruction ou le remplacement annuel des pièces d'usure telles que les goupilles de positionnement, les bagues et les patins de serrage sont une pratique courante. Négliger ces tâches de maintenance peut conduire à une dérive progressive des dimensions des pièces, provoquant finalement des pannes sur le terrain ou des arrêts de la chaîne d'assemblage. Le coût du rejet d'un seul client en raison de soudures hors tolérances peut dépasser le budget de maintenance annuel total de l'atelier de montage.
Foire aux questions sur les appareils de soudage
Puis-je utiliser un seul appareil pour le pointage et le soudage complet ?
Cela dépend de l'apport de chaleur. Pour les processus robotisés ou à haute température, il est parfois préférable d'avoir un dispositif de pointage dédié, plus léger et plus rapide, suivi d'un dispositif de pointage plus lourd. appareil de soudage pour les passes finales. Si le même dispositif est utilisé pour les deux, les points de soudure peuvent déformer localement les points de serrage, provoquant un mauvais alignement de la soudure complète. La contrainte thermique supplémentaire de la soudure finale peut également faire perdre au luminaire son étalonnage au fil du temps.
Comment puis-je protéger les localisateurs de luminaires des projections de soudure ?
Les projections n'adhèrent pas bien au laiton ou au cuivre, c'est pourquoi les localisateurs proches de l'arc sont souvent fabriqués à partir de ces matériaux ou recouverts d'un spray anti-projections en céramique. Des cycles de nettoyage réguliers sont également essentiels ; même le meilleur accessoires pour le soudage perdra en précision si les éclaboussures s'accumulent sur les surfaces de référence. Certains systèmes haut de gamme intègrent des jets d’air automatiques qui nettoient les localisateurs entre les cycles.
Quelle est la précision typique qu’un appareil de soudage doit avoir ?
Pour la fabrication d'équipements lourds, les tolérances linéaires de ±0,5mm sont courants. Pour les assemblages de tôlerie automobile, le montage lui-même est souvent usiné selon des tolérances de ±0,05 mm à ±0,1 mm de sorte que la pièce finale, après prise en compte du retour élastique, s'intègre parfaitement dans la carrosserie du véhicule. La précision de montage requise est toujours plus stricte que la tolérance souhaitée de la pièce, généralement d'un facteur deux ou plus.
Comment choisir entre un luminaire dédié permanent et un système modulaire ?
La décision dépend du volume de production et de la variété des pièces. Si vous produisez des milliers de pièces identiques par an, une équipe permanente dédiée appareil de soudage est la plus rentable à long terme. Si votre atelier gère de nombreuses pièces différentes en petits lots, un système modulaire offre la flexibilité nécessaire pour reconfigurer l'outillage pour chaque tâche. De nombreux magasins utilisent une approche hybride : un luminaire dédié pour les produits les plus vendus et un système modulaire pour le travail de prototype et les commandes à faible volume.
Investir dans des équipements bien conçus accessoires pour le soudage n'est pas une dépense ; c'est une décision stratégique qui a un impact direct sur les résultats. En éliminant les approximations lors de l'ajustement, en atténuant la distorsion thermique et en permettant la transition d'un savoir-faire manuel à une répétabilité automatisée, ces outils posent les bases d'une fabrication évolutive et de haute qualité. De la conception initiale jusqu'à l'entretien quotidien, l'attention portée aux détails à chaque étape garantit que le luminaire reste une base fiable et précise pour des décennies de production.